
Archivio per la pubblicazione
Controllo e lavorazione di tubi “Wabs”
Indagine su un'applicazione o una conferenza pubblicata dall'archivio CRETEC.
Contenuto dell'archivio: L'informazione si riferisce allo stato della pubblicazione originale. Si prega di coordinare l'esecuzione corrente, la portata dei servizi e la disponibilità con CRETEC.
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
Controllo e lavorazione di tubi “Wabs”
Tipo di progetto:
Automatisation
Data
2019
1 - Requisito
Sulla base delle priorità, iniziamo con l'automazione dei tubi Wabs
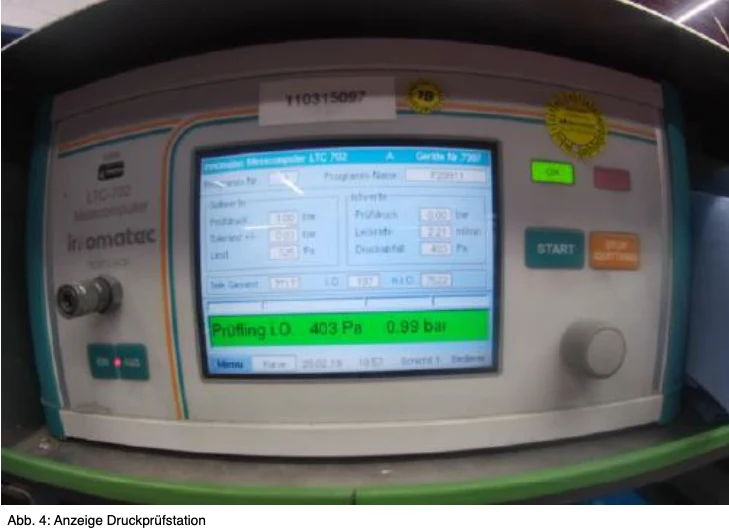
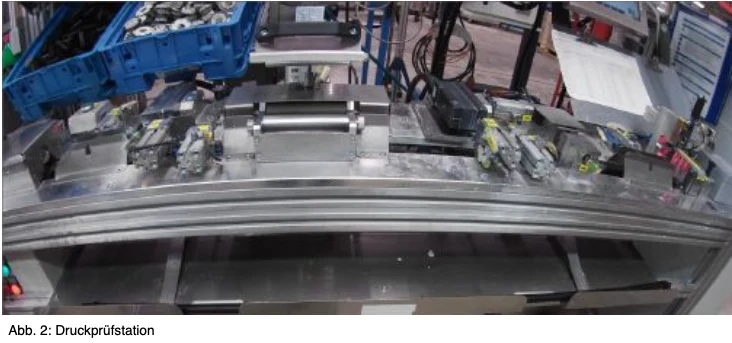
Test differenziale di pressione.
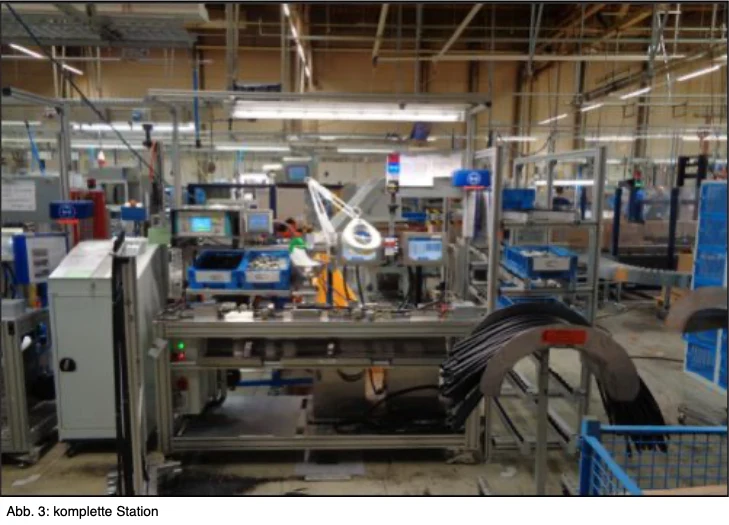
In questo caso, i tubi sono controllati per la tenuta e la lunghezza. Istruzione di lavoro da 5 a 10./
in STEP 2, punti 11 e 12 sono poi fatti. Istruzioni per il lavoro.
In STEP 1, tutti gli altri lavori sono ancora effettuati da un dipendente.
Il braccio robot inserisce i pezzi di prova nel dispositivo e li rimuove nuovamente dopo il test.
A seconda del risultato della prova (i.O. / n.I.O.), i campioni di prova vengono poi completamente assemblati o distrutti nel passo successivo.
Le fasi di lavoro dell'automazione includono:
5. Collegamento all'assemblaggio del pannello
6. Il prodotto semilavorato viene inserito nella guida/parte a forma 2 per mezzo di un dispositivo a leva nel supporto. Bisogna prestare attenzione affinché il tubo sia correttamente seduto e che la leva lo circonda completamente.
7. Premere il pulsante di avvio (forse tramite il segnale PLC)
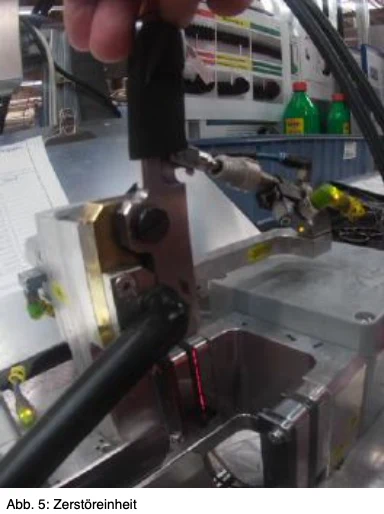
8. Per me. CIF Se il pezzo di prova viene rimosso dalla staffa e posizionato per il test di lunghezza, che poi inizia automaticamente. Nel caso del n.I.O., il campione di prova viene distrutto nell'unità di distruzione e poi entra nel contenitore di rifiuto. Il presente processo è documentato.
9. Quando il test di lunghezza viene superato, inizia l'anello. Anche al n.i.O. viene distrutto e documentato.
Dieci. Inumidire la parte modellata con spirito (per il successivo assemblaggio dell'ugello)
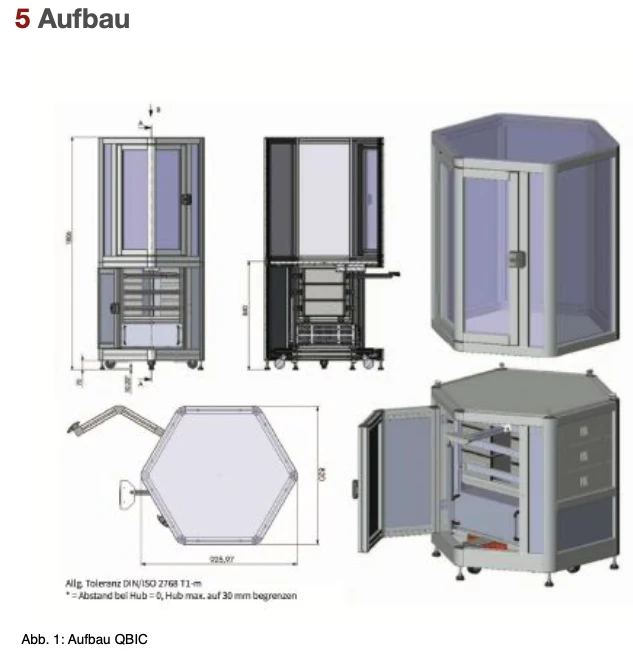
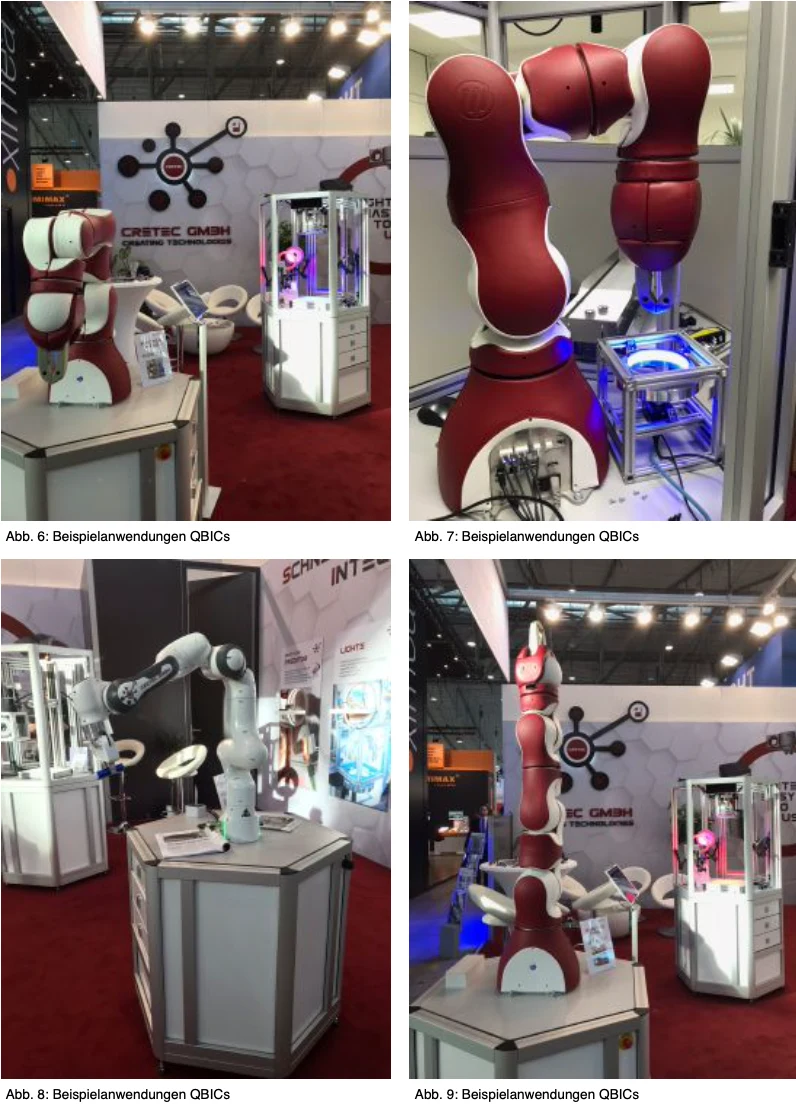
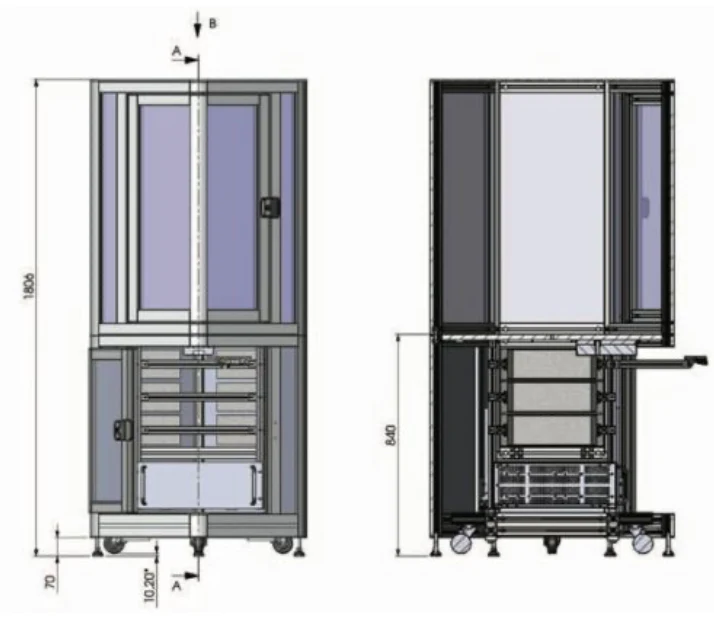
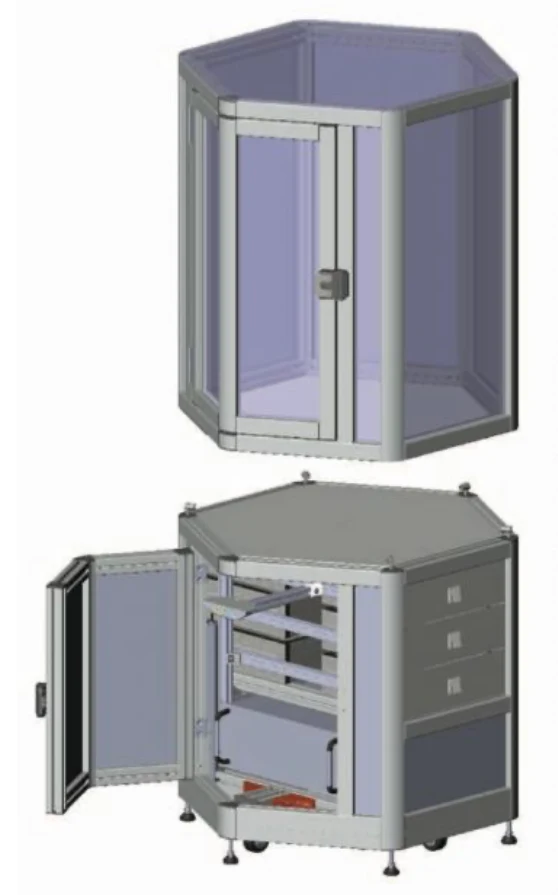
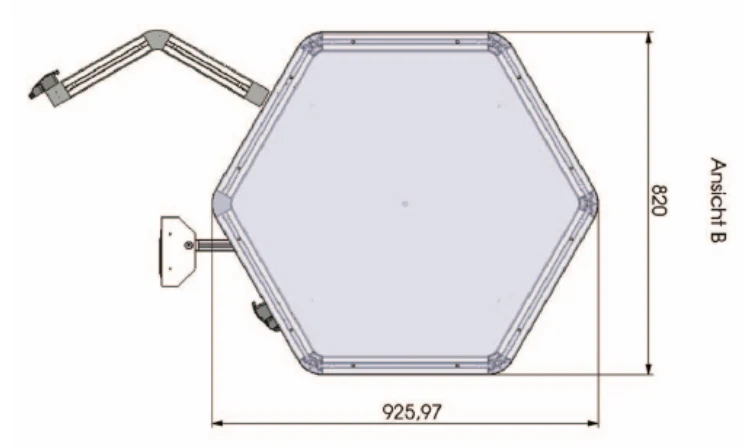
Vengono utilizzate due celle robot QBIC cretesi.
Nella fase 2.
Lavorazione delle immagini per l'ispezione ottica (progettata esattamente su richiesta)
Se necessario, i dispositivi per la presa e il deposito dei tubi da parte del cliente devono essere adattati;
L'unità di distruzione deve essere coperta secondo le specifiche, ect.
(possibile) Idea pneumatica anche con contenitore di raccolta
Richiesta di questa applicazione →