
Archivio per la pubblicazione
Controllo del filo di rame.pdf
Indagine su un'applicazione o una conferenza pubblicata dall'archivio CRETEC.
Contenuto dell'archivio: L'informazione si riferisce allo stato della pubblicazione originale. Si prega di coordinare l'esecuzione corrente, la portata dei servizi e la disponibilità con CRETEC.
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
Controllo del filo di rame.pdf
Tipo di progetto:
Elettronica
Data
2019
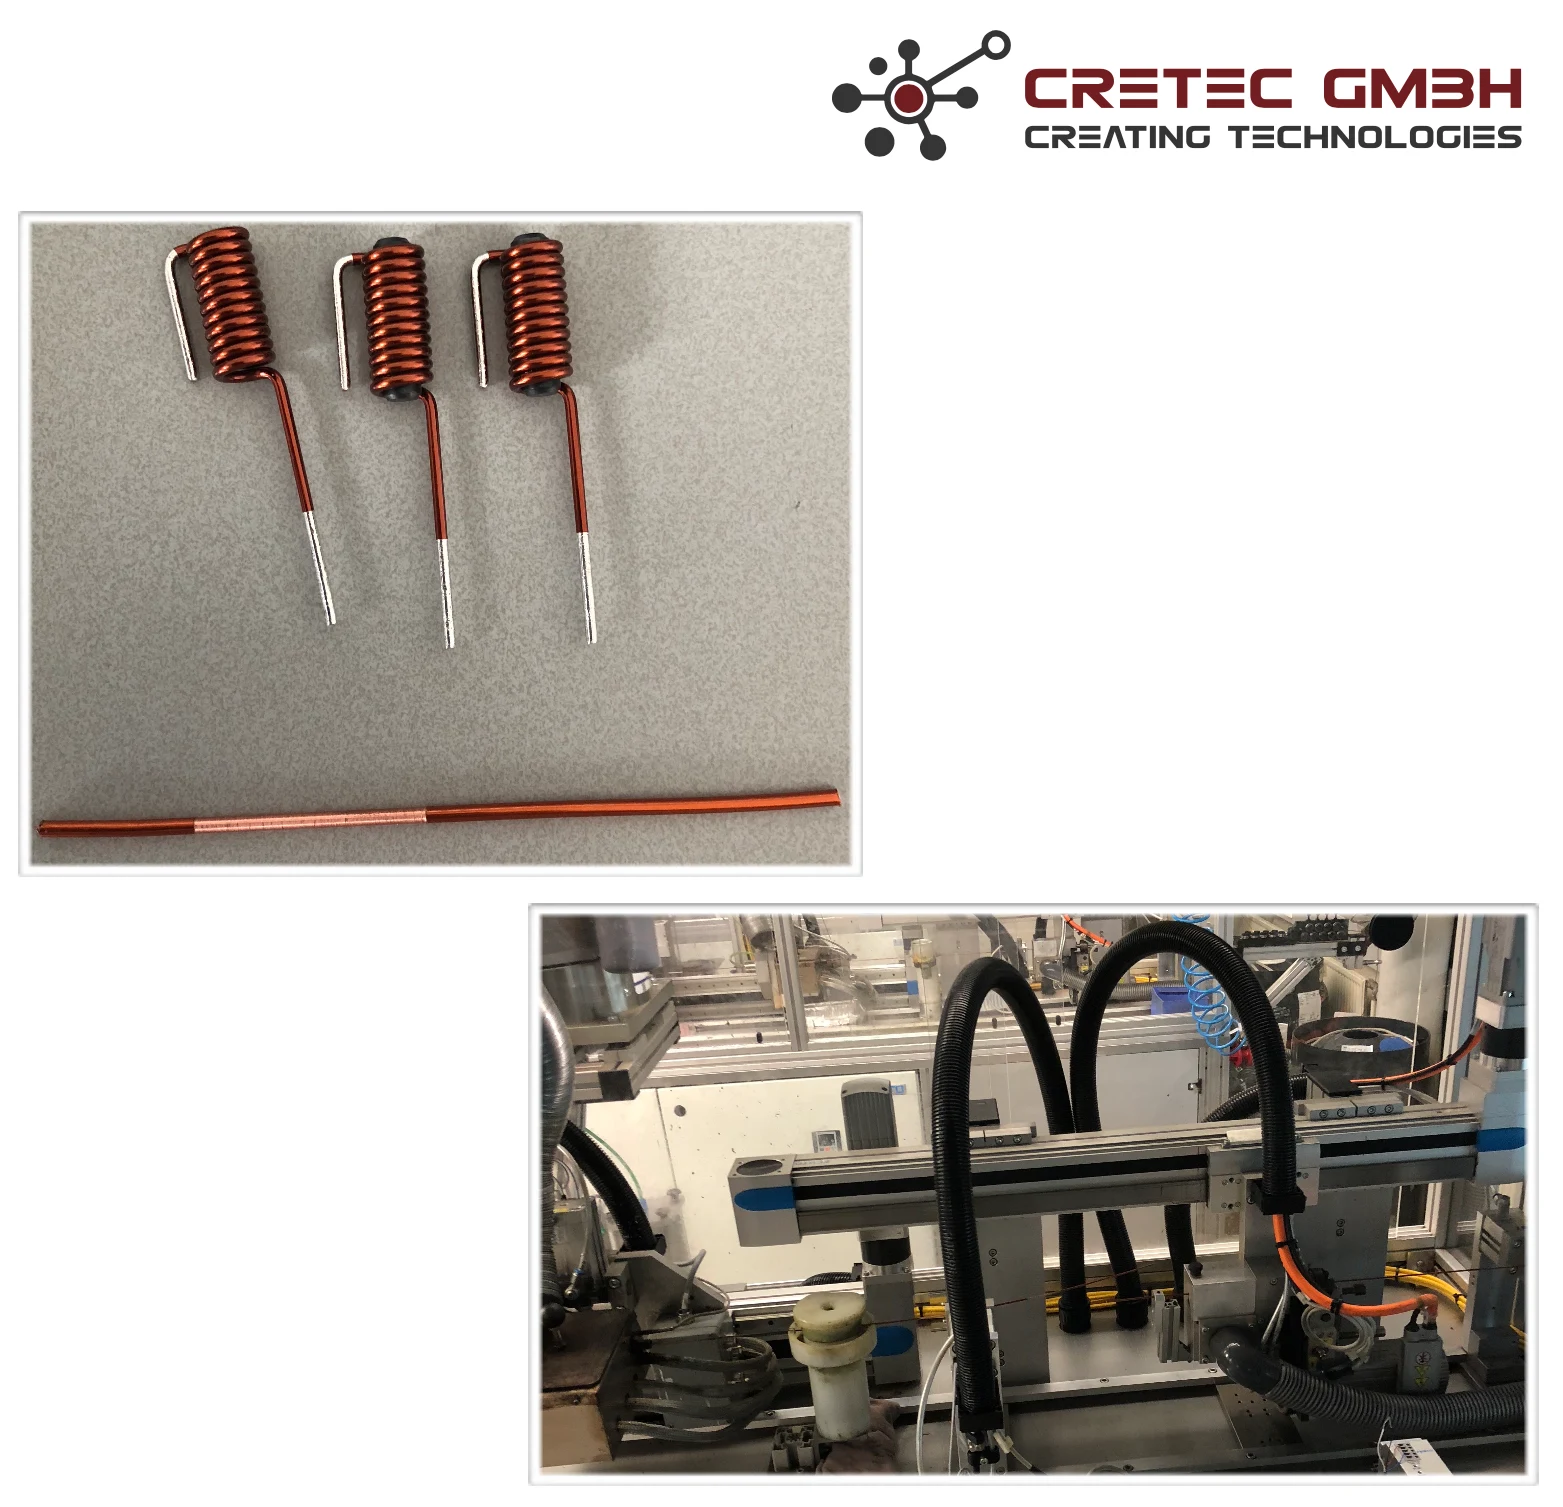
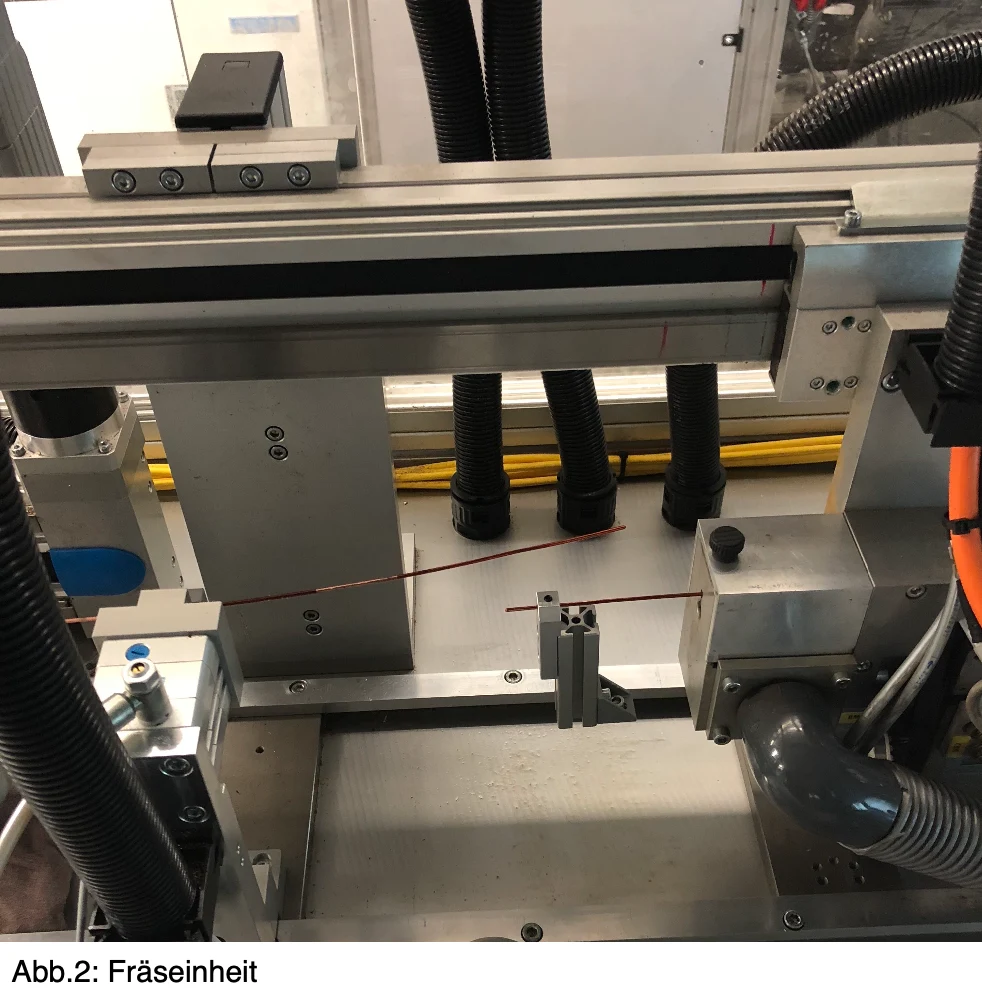
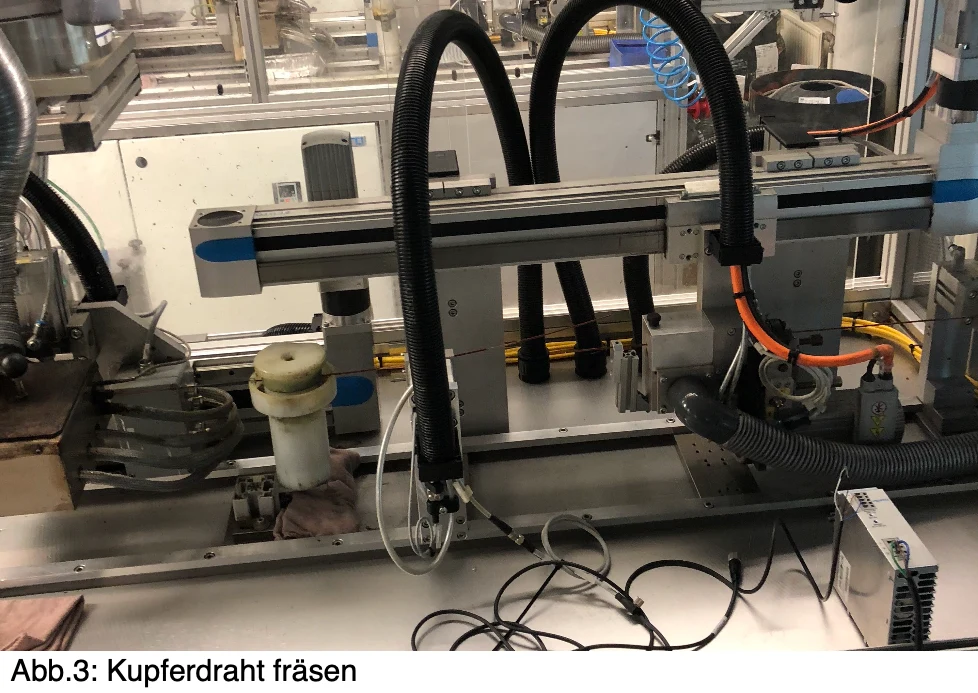
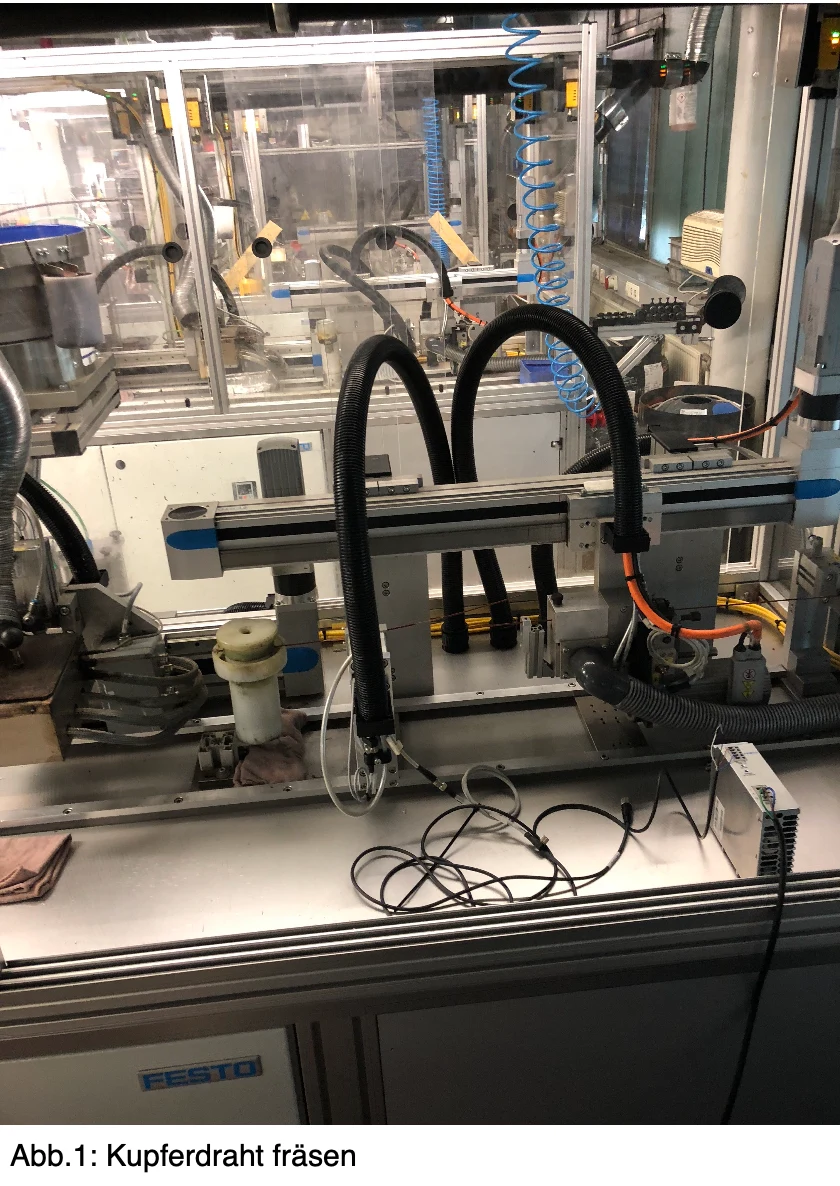
Il requisito è che il filo di rame sia testato in linea. Il filo di rame viene fornito come una bobina ed è sagomato da rulli raddrizzanti. Come secondo passo, lo strato di copertura viene poi fresato dalla giacca in rame ad alta luminosità. Questo processo è reso statico. Il filo stesso non si muove in questo momento. Solo la fresatura su un asse separato rende un movimento di spostamento. La fresatura è necessaria per applicare uno strato di stagno nell'ulteriore corso di lavoro.
Per il cliente, è importante riconoscere se lo strato di copertura è stato anche completamente rimosso. Una possibilità sarebbe quella di misurare il diametro e derivare da esso se la fresatura fosse anche abbastanza profonda. La produzione produce diversi diametri da 0,5 mm a partire da 5 mm. L'accuratezza della misurazione dovrebbe essere di 5-10 μm. In alternativa, il filo intorno potrebbe anche essere controllato per punti difettosi al fine di rilevare se la fresatura ha proceduto in modo pulito e senza residui.
Il cliente ha 80 impianti esistenti in uso, che devono essere gradualmente aggiornati per fare un'ispezione di qualità a questo punto.
Durante la fresatura, il filo viene fornito con lubrificante. Non c'è temperatura costante nelle piante e le piante sono caricate di lubrificanti. Inoltre, solo uno spazio di installazione limitato è disponibile nelle piante. Va notato, tuttavia, che ci sono componenti mobili come gli assi Festo con la testa di fresatura, che hanno diverse lunghezze di distanza di viaggio a seconda dell'ordine e della dimensione del filo.
Richiesta di questa applicazione →