
Yayın arşivleri
Döner aletlerin kalite kontrolü
CRETEC arşivinden yayınlanan bir uygulama veya ders içine gir.
Arşiv içeriği: Bilgi orijinal yayın durumuna atıfta bulunur. Lütfen mevcut yürütmeyi, CRETEC ile hizmet ve erişilebilirlik kapsamını koordine edin.
 Görüntüyü aydınlatın ↗
 Görüntüyü aydınlatın ↗
 Görüntüyü aydınlatın ↗
 Görüntüyü aydınlatın ↗
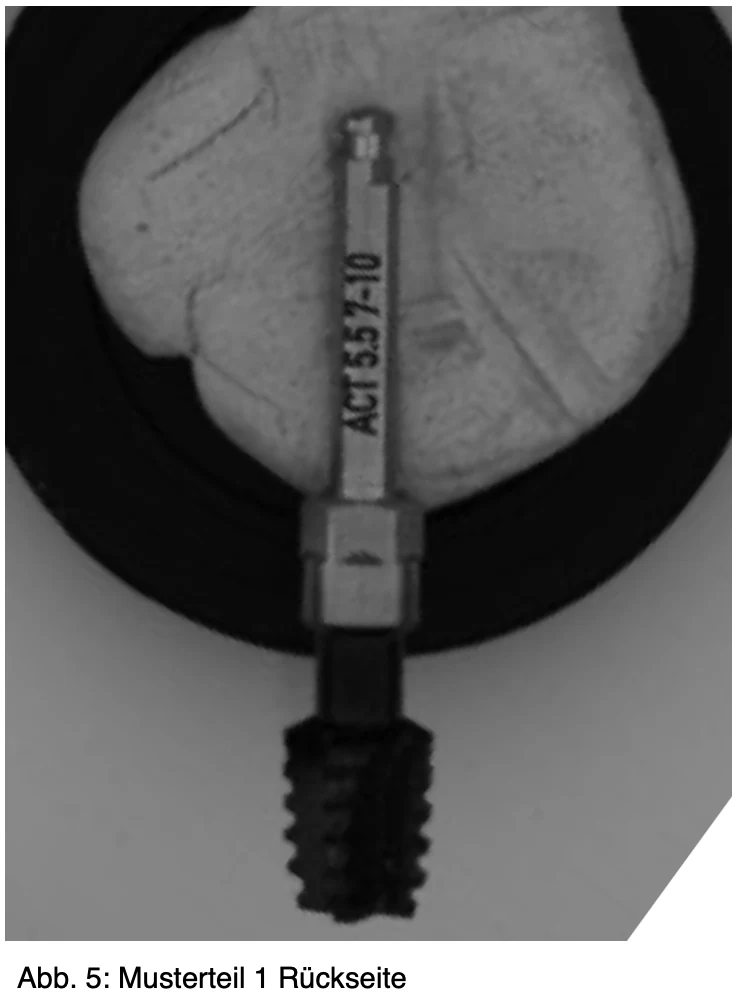 Görüntüyü aydınlatın ↗
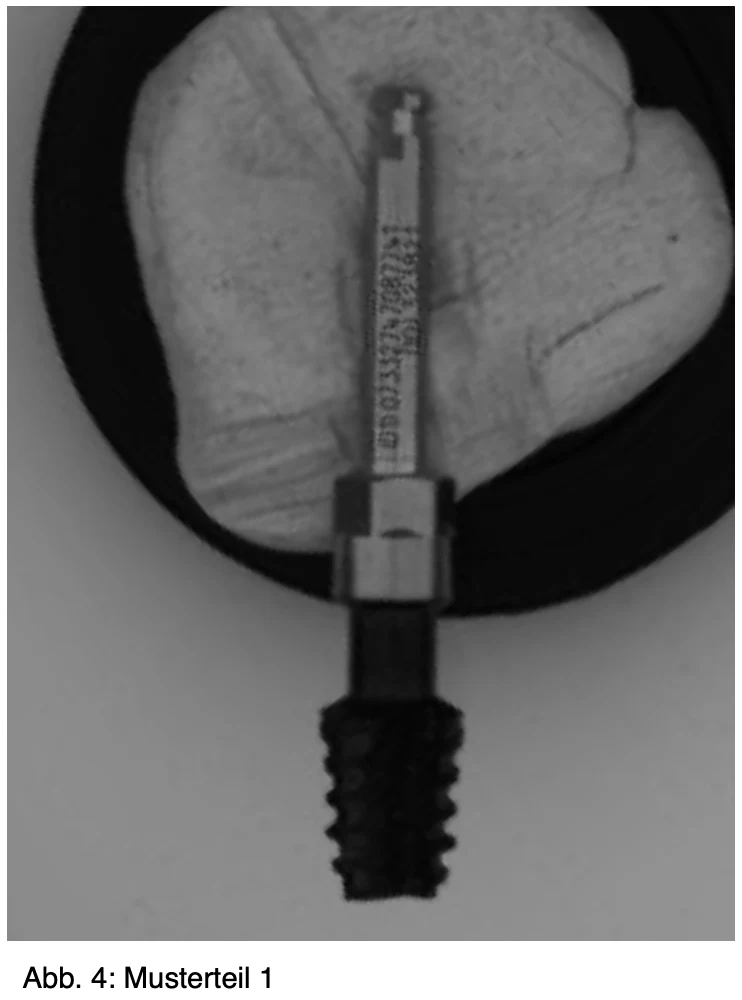 Görüntüyü aydınlatın ↗
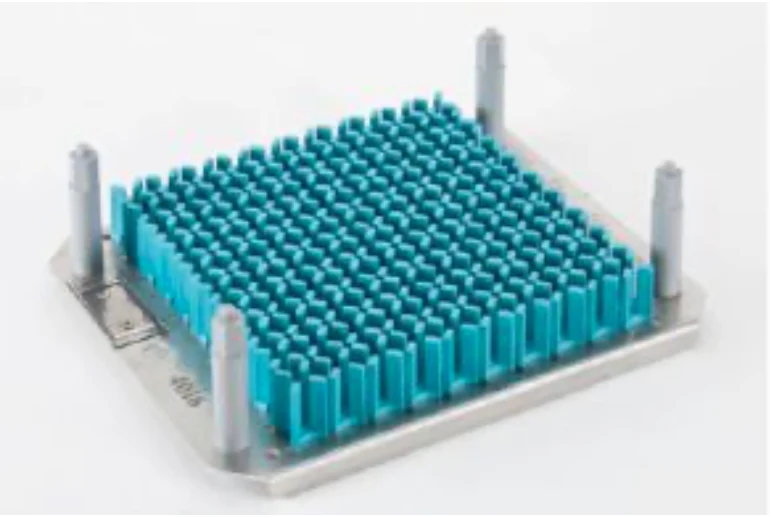 Görüntüyü aydınlatın ↗
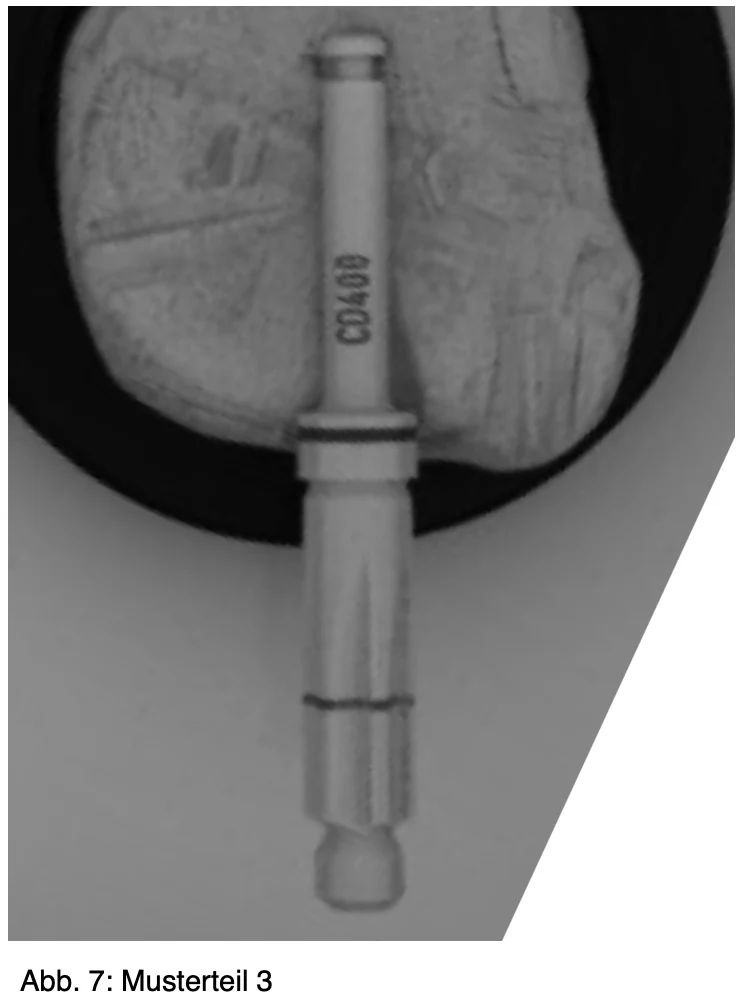 Görüntüyü aydınlatın ↗
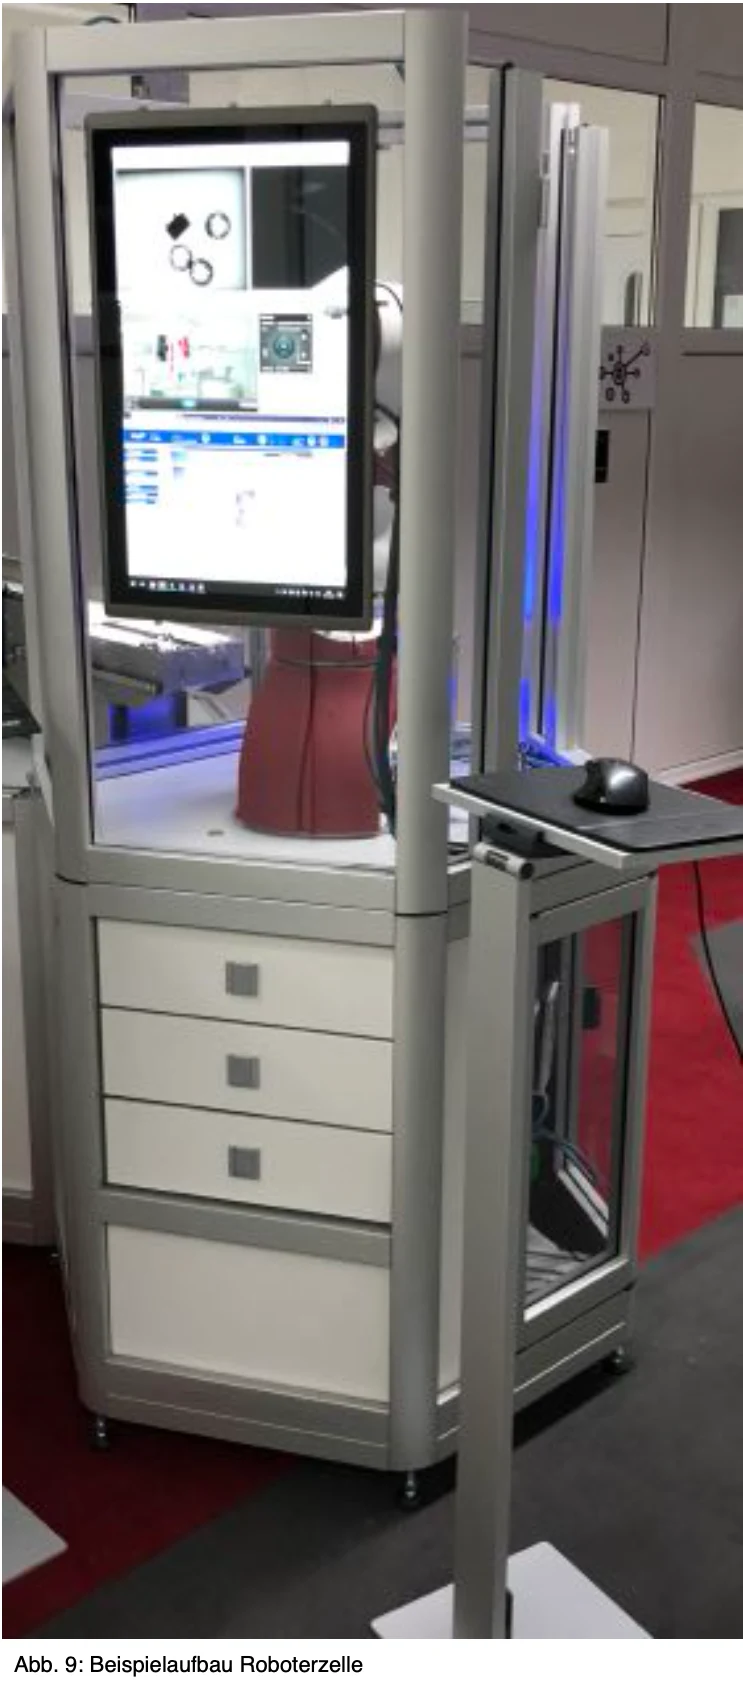 Görüntüyü aydınlatın ↗
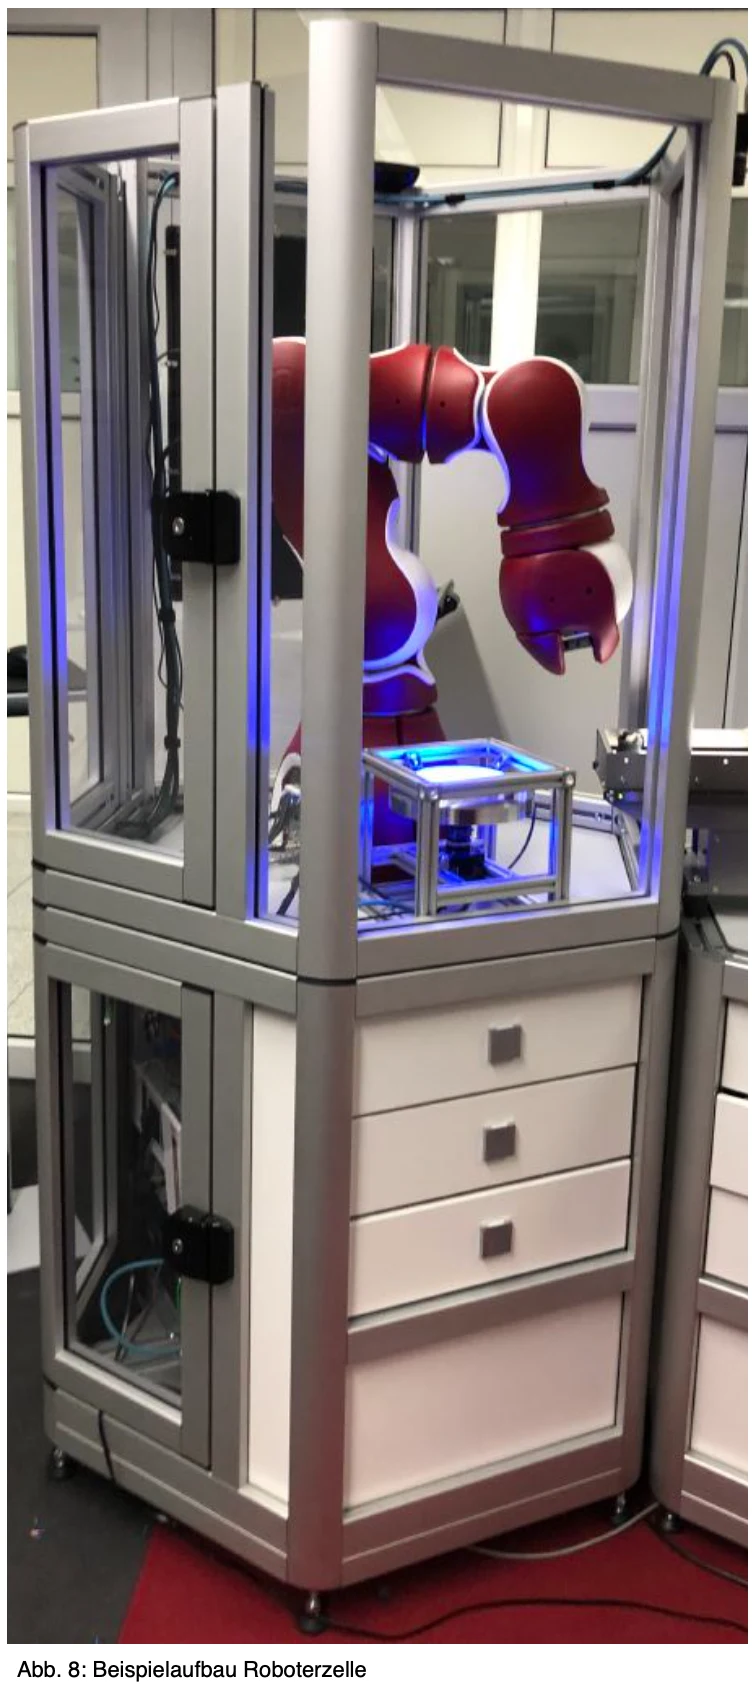 Görüntüyü aydınlatın ↗
Döner aletlerin kalite kontrolü
Project type:
QBICs
Tarih Tarihi
2019
Müşterideki projenin bir parçası olarak, dönen cihazlar otomasyon ünitesinde optik olarak test edilir. Endüstriyel makine görüsü, yüksek döngü oranlarına rağmen başarı ile süreç adımları arasında bir kontrolü entegre etmek ve fakir erişilebilirlik gibi sık sık olumsuz çerçeve koşullarına rağmen mümkün kılar. Bu, süreç hakkında sadece daha iyi veriler elde edilememesi anlamına gelir, ancak aynı zamanda kötü parçalar da ayrılır. Üretilen ürünler güvenilir, objektif olarak, mümkün olduğunca tamamen otomatik olarak ve tanımlanmış ürün ve kaliteli özelliklerle ilgili olmalıdır.
Mevcut spesifikasyon/o Yükümlülük özellikleri optik test sisteminin gerekli özelliklerini açıklar. Özellikleri, geri dönüşümlü kaliteli ve yüksek işlem kullanılabilirliği için dönen aletlerin optik testlerini sağlamak amacıyla oluşturuldu.
1.1. Görevler
Rotating aletleri, CM alanında otomatik olarak optik olarak kontrol edilir (sontom yapılır). Aşağıdaki bileşenler test edilecektir:
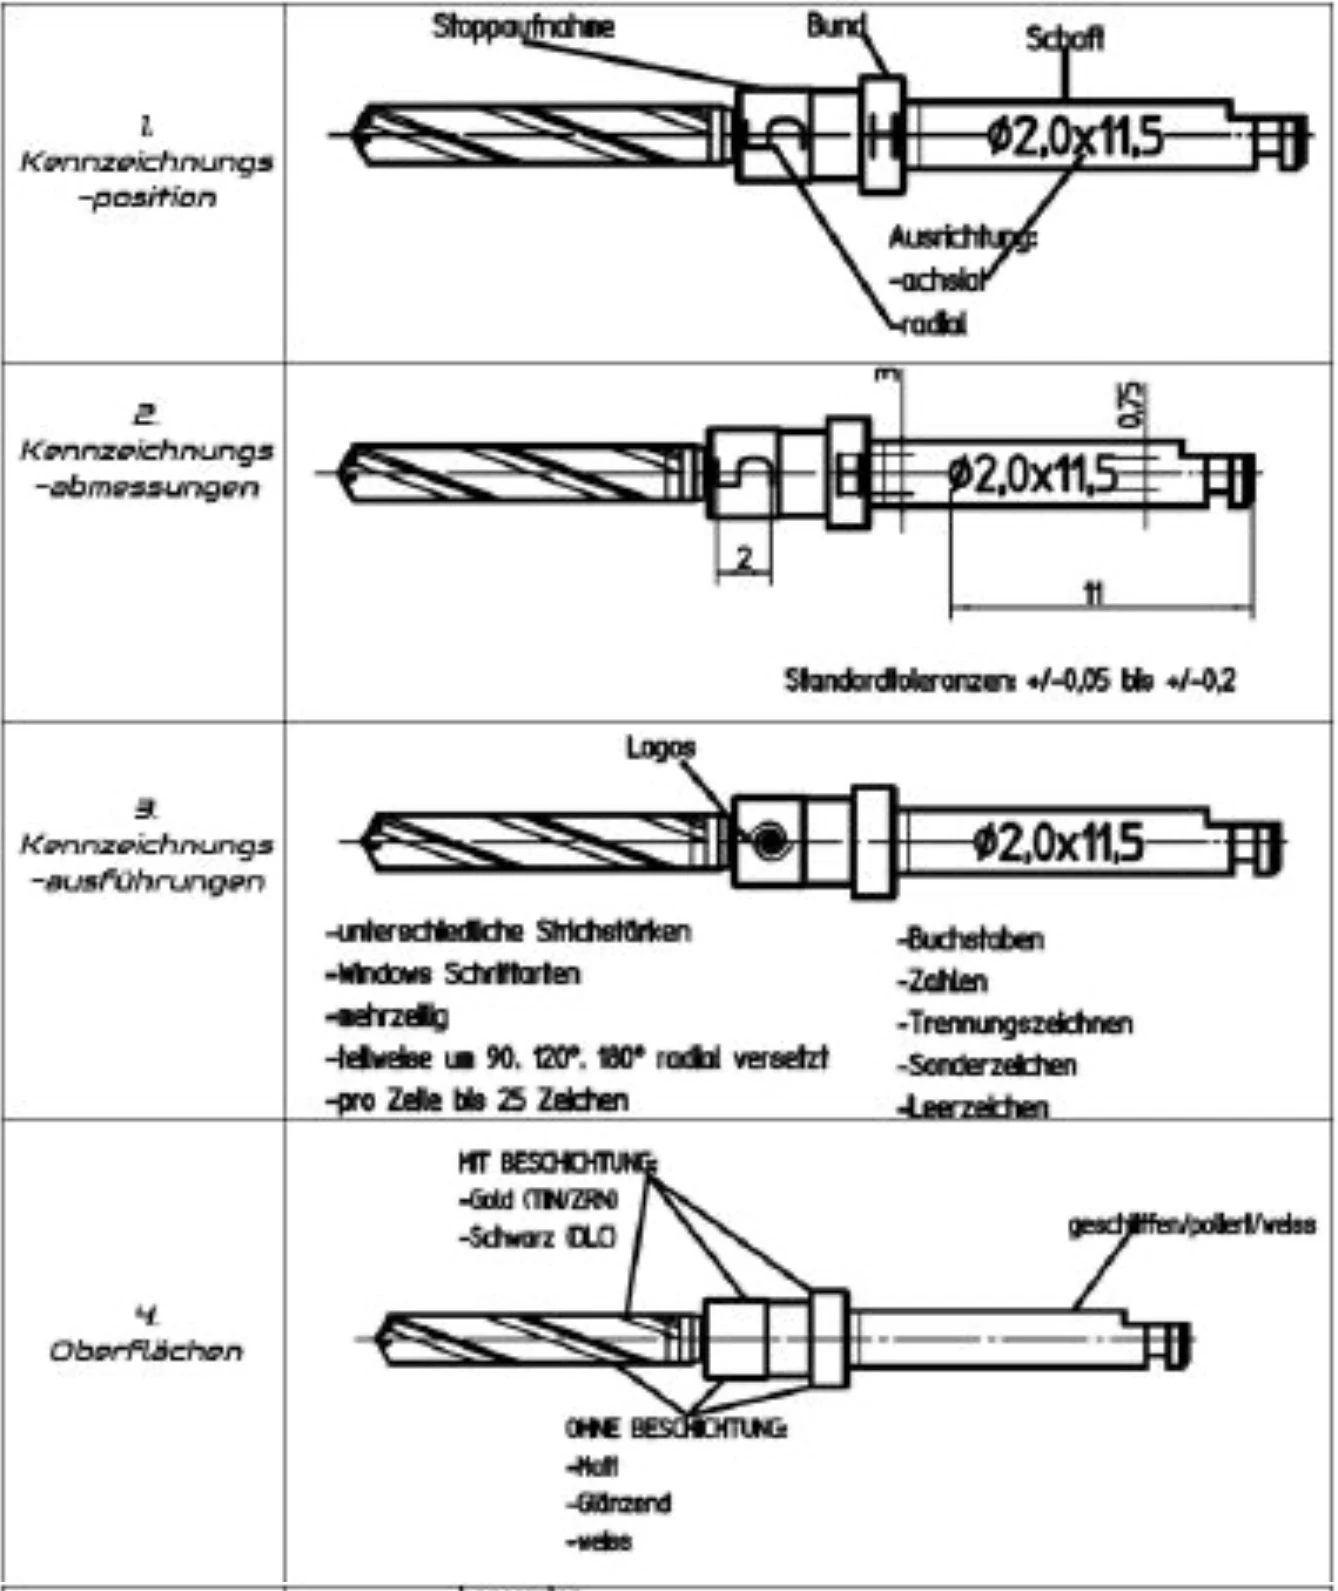
• Lazer yazıt (onlama, eksik, yanlış, yanlış konum)
• UDI işareti (onlama, eksik, yanlış, yanlış konum)
• Lazer işareti (kayıp, eksik, yanlış konum)
• Renk yüzüğü (hazırda, yanlış renk, eksik, renkli)
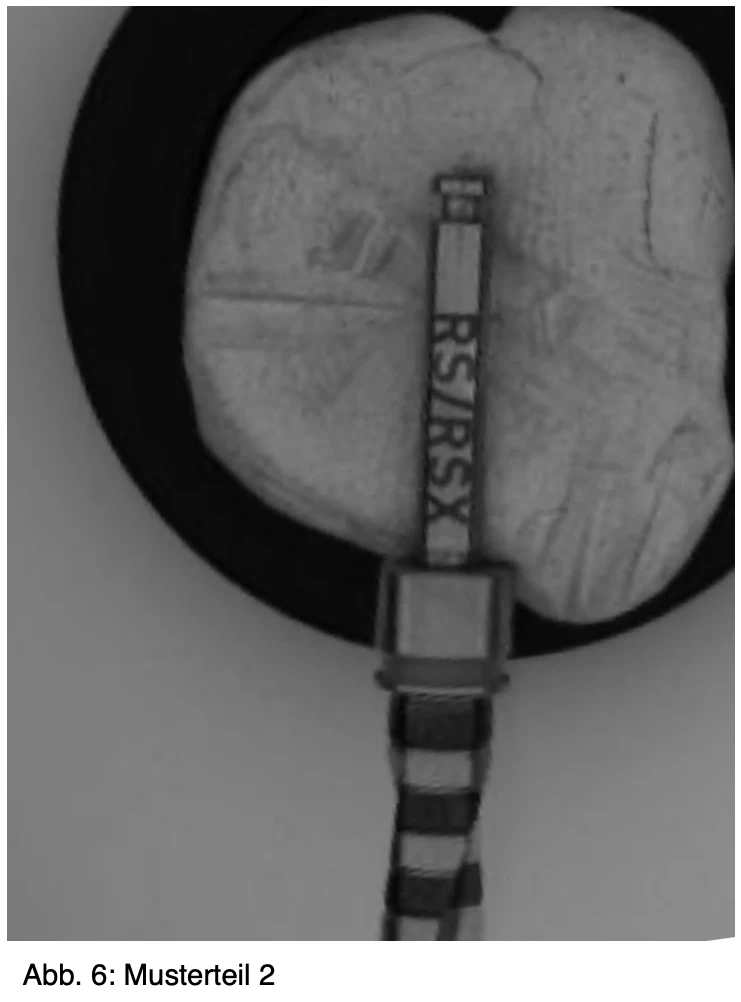
Bu nesne yüzey test alanında sınıflandırılmaktır. Test sistemi, dönen cihazlardaki kod ve karakterleri okumalı, parçaların test edildiği alanlarda kusurları tespit etmeli ve tamlık ve pozisyon için bileşenleri kontrol etmelidir. Hatay aletleri n.i.O olarak tanımlanabilir ve ayrı olmalıdır. Projenin bir parçası olarak, bir test sisteminin hala geliştirilecek bir otomasyon ünitesine entegre edilebilir olup olmadığını kontrol edilecektir. Test süresi / enstrument, 10 saniyenin döngü zamanını dikkate almalıdır. Mümkün olduğu kadar döngü zamanını azaltmak daha iyi olurdu.
1.1.1. Önceki yaklaşım
• 10xLupe ile uzmanlar tarafından manuel görsel denetim, 2xRinglupe
• Sınıflama i.O./n.i.O.'ya göre
• Test süresi: 1000/1000 min, 1000 /400 min
• Dönen aletlerin yıllık üretimi: yaklaşık. 800,000 parça
UDI işaretinin optik testleri özellikle çalışanlar için zordur, çünkü her bir enstrümanda eşleştirilen 12-14 dijital sayı kombinasyonudur. yansımalar nedeniyle, font büyüklüğü ve işaret uzunluğu, test zaman alıcıdır ve zordur.
1.1.2. Geçerlilik
Test sistemini hak etmek için aşağıdaki değerler bilinecektir:
• Tespit oranı
• Sınıf oranı
• Sahte alarm oranı (pseudo komitesi) •Repeatability
• Uzun vadeli stabilite
Başkaları?
Sistemi, örnek parçaları, örnek katalogları ve parçaları referans ifadeleri/limiting desenleri ile doğrulamak için. Örnek parçalar uygun belgelerle bir yetenek kanıtı üretmek için kullanılacaktır. Geçerlilik için yöntemler genellikle öncesi, son muayene ve test ekipmanı izlemede kullanılır. Bu durumda VDI/VDE/VDMA 2632 kullanılmalıdır.
Kontrol sonuçlarının istatistiksel değerlendirmeleri (mean değerleri, variances) ve uyarı/intervention sınırları mümkün olmalıdır. Veriler daha fazla işlem için test sistemi tarafından sağlanmalıdır.
1.1.3. Zaman gereksinimleri
• Gerekli hız / saat süresi: 10sec/instrument
• Forput: s. 800,000 enstrüman / yıllık
1.1.4. Gerekli kullanılabilirlik
Optik test sistemi, etiket makinesinden beklenen sonucu almalıdır. Veritabanı hatalı veya mevcut değilse hangi çözümler mevcuttur? Bir doğrulama daha sonra yapılır. Buna ek olarak, optik test sistemi, etiketleme makinesindeki operatörden yanlış girişleri tespit etmek için kendi başına bir veritabanı oluşturmalıdır. Önemli bir soru yeni ürünlerin öğretilmesidir. Bu ne kadar sürer? Ne kadar pahalı?
• Maksimum planlı / planlanmış downtimes
Başarısızlıklarla Zaman (MTBF)
Kullanım Zamanı (MRTTR)
Bakım Arasında Zaman (MTBM)
1.2. Test nesnesi
Test edilecek nesneler, Özel Made bölgesinden dönen cihazlardır. Aşağıdaki tablo ayrıntılı gereksinimleri gösterir. Optik sistem işaret pozisyonunu kontrol etmelidir. İşaretlerin yerini ve konumunu bilmelidir. Ayrıca, sistem işaret boyutunu belirlemeli ve bunları gerekli olanlarla karşılaştırmalıdır. Buna ek olarak, sistem farklı etiketleme türlerini tamamlamak ve kontrol etmelidir. Optik sistem testleri farklı yüzeylerde taşıyabilecek. Bu durumda, parlak ve yansımalar görüntü satın almayı daha zor hale getirebilir. Ayrıca, çalışma kısmındaki derinlik işaretleri pozisyon ve tamlık açısından kontrol edilir. Ayrıca, renk yüzüğü test edilir. Renk yüzüğü sadece silindirik yüzeylerde bulunur. Renk, tasarım ve pozisyon kontrol edilmelidir.
Veriler ünite mm'de verilir.
2 Büyüme durumu
Test incl. MRK robotu standart bir CRETEC kontrol hücresinde (QBIC) yapılabilir. Müşteri, mal taşıyıcılarını sağlar ve örnekleri test eder ve CRETEC bunları mevcut standart sisteme entegre eder.
Robot, test örneklerini tepsiden çıkarır, görüntü işleme yoluyla tarif edilen testler ve daha sonra bir i.O. veya n.i.O. Tray off.
Kontrol hücresi, bütünleşik genişletilmiş rollerle taşınır.
Kontrol hücresinin boyutları “Kontrol hücresi” çiziminde gösterilmiştir:
Koruyucu ekranlar, planlandığı gibi ayrı bir robot hücresi bağlanmak için profillerden kaldırılabilir.
Bu uygulama için talep →