
Archiwum publikacji
Kontrola jakości narzędzi obrotowych
Insight into a published application or lecture from the CRETEC archive.
Zawartość archiwum: Informacje odnoszą się do pierwotnego statusu publikacji. Proszę koordynować bieżące wykonywanie, zakres usług i dostępność z CRETEC.
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
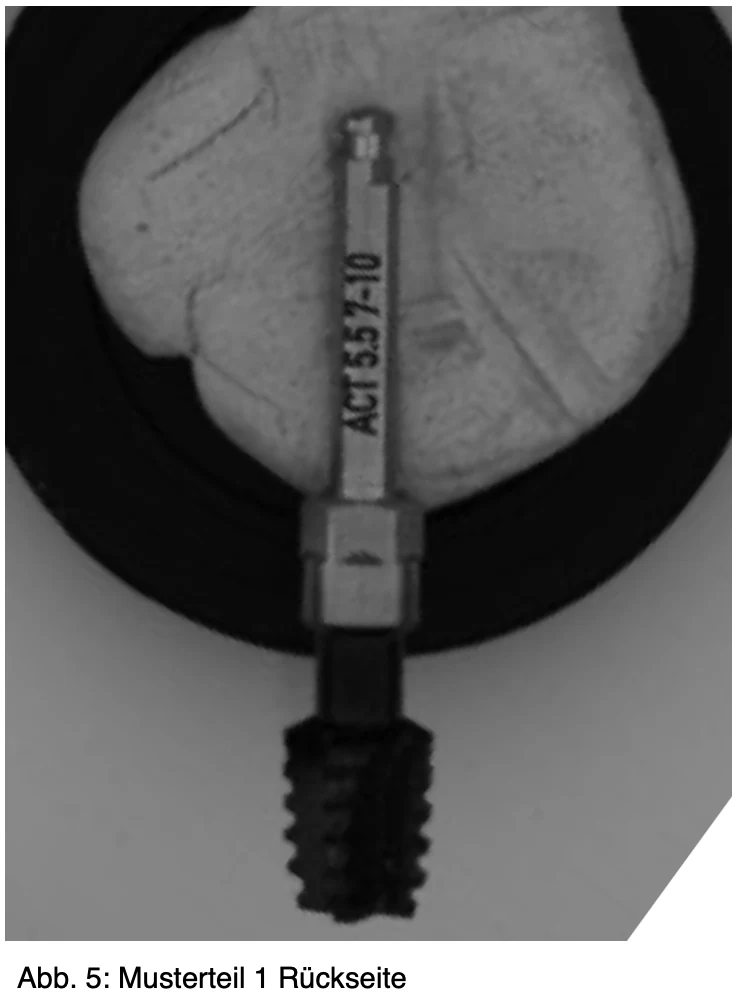 Powiększ obraz ↗
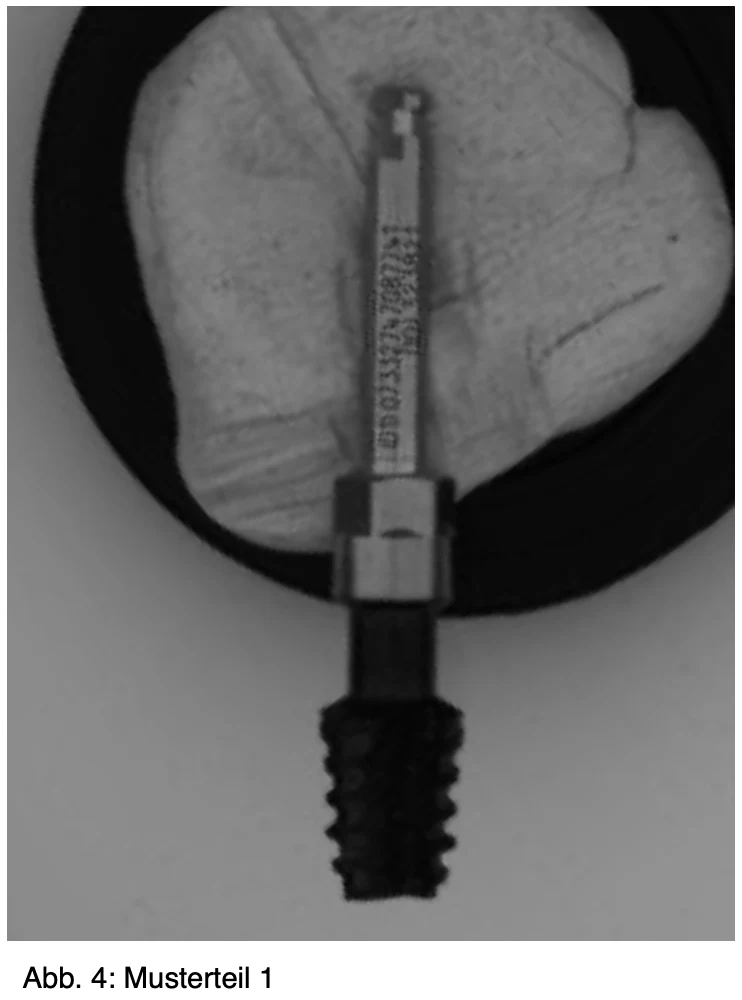 Powiększ obraz ↗
 Powiększ obraz ↗
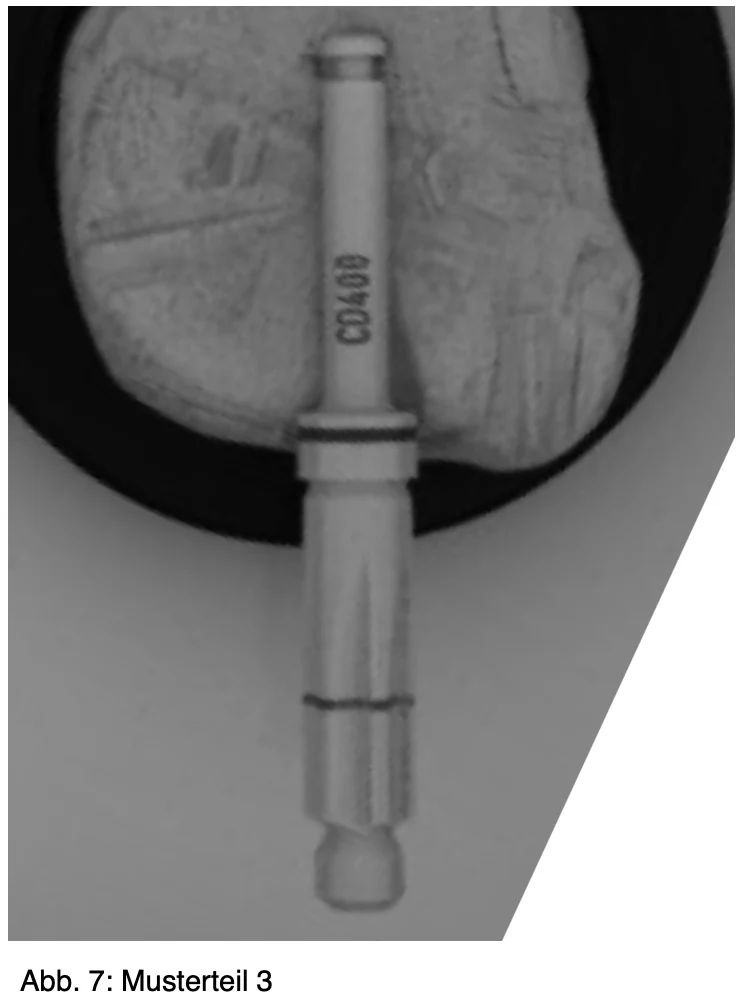 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
Kontrola jakości narzędzi obrotowych
Typ projektu:
QBIC
Data
2019
W ramach projektu u klienta, instrumenty obrotowe mają być testowane optycznie w jednostce automatyzacji. Przemysłowe przetwarzanie obrazu pozwala na zintegrowanie kontroli między kolejnymi etapami procesu, pomimo wysokich wskaźników cyklu i często niekorzystnych warunków ramowych, takich jak niska dostępność. Oznacza to, że można uzyskać nie tylko lepsze dane na temat procesu, ale również złe części mogą być oddzielone. Produkowane produkty muszą być monitorowane w sposób niezawodny, obiektywny, jak najbardziej zautomatyzowany oraz w odniesieniu do określonych specyfikacji produktu i jakości.
Niniejsza specyfikacja / specyfikacja zobowiązania opisuje wymagane właściwości układu badania optycznego. Specyfikacje zostały stworzone w celu zapewnienia badań optycznych instrumentów obrotowych w nienagannej jakości i wysokiej dostępności procesu.
1.1. Zadania
Przyrządy obrotowe należy automatycznie sprawdzać optycznie w obszarze CM (na zamówienie). Badane są następujące części:
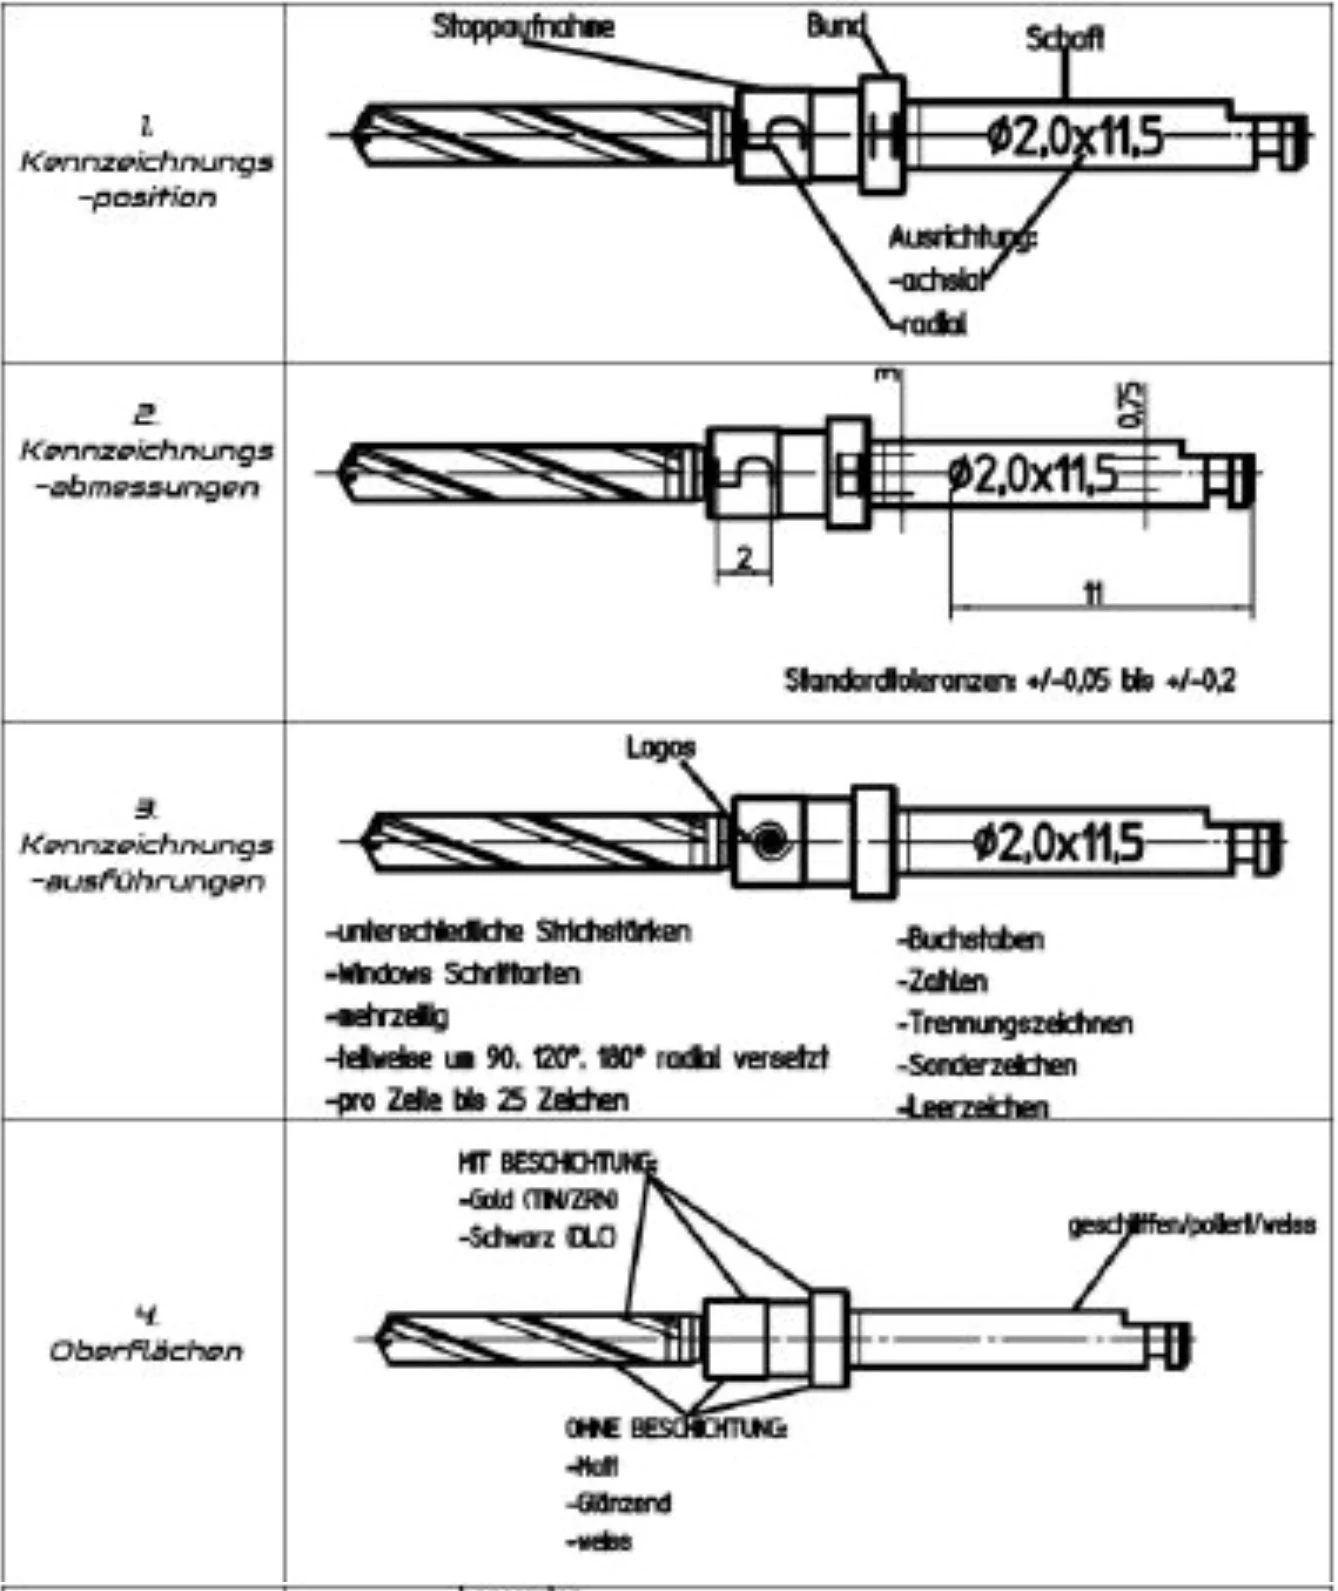
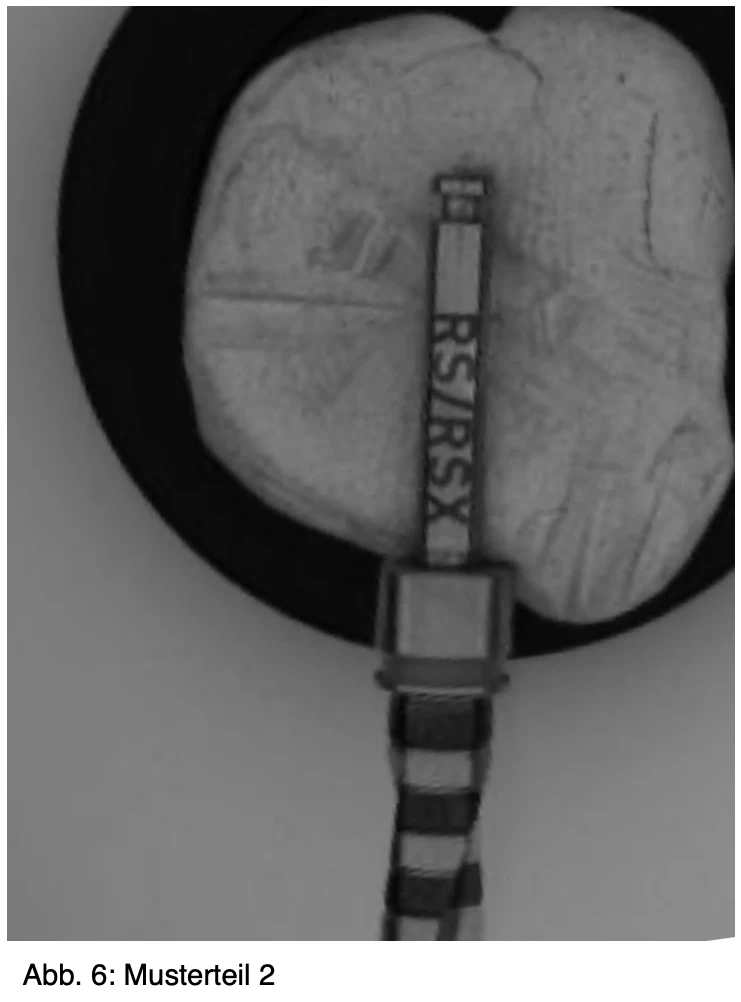
• Napis laserowy (brakujący, niekompletny, nieprawidłowy, niewłaściwy położenie)
• Oznakowanie UDI (brakujące, niekompletne, błędne, niewłaściwe położenie)
• Znakowanie laserowe (brakujące, niekompletne, błędne położenie)
• Pierścień koloru (brakujący, niewłaściwy kolor, niekompletny, przekolorowany)
Obiekt należy klasyfikować do zakresu badań powierzchniowych. System badania powinien odczytywać kod i znaki na przyrządach obrotowych, wykrywać wady w obszarach badanych części składowych oraz sprawdzać ich kompletność i położenie. Wadliwe instrumenty powinny być zidentyfikowane i oddzielone jako NIO W ramach projektu zostanie sprawdzona, czy system testowy może być zintegrowany z jednostką automatyzacji, która jest jeszcze do rozwinięcia. Czas badania / przyrząd powinien uwzględniać czas cyklu wynoszący 10 sekund. W miarę możliwości lepiej byłoby skrócić czas cyklu.
1.1.1. Poprzednie podejście
• Ręczna kontrola wizualna przez ekspertów z 10xLupe, 2xRinglupe
• Klasyfikacja I.O. / n.i.O. zgodnie z Księgą Jakości
• Czas badania: 1000 / 1000 min, 1000 / 400 min
• Roczna produkcja instrumentów obrotowych: ok. 800,000 sztuk
Optyczne testowanie oznakowania UDI jest szczególnie trudne dla pracowników, ponieważ jest to 12-14 cyfrową kombinacją liczb dopasowanych do każdego instrumentu. Ze względu na odbicia, rozmiar czcionki i długość oznakowania badanie jest czasochłonne i trudne.
1.1.2. Walidacja
W celu zakwalifikowania układu badawczego muszą być znane następujące wartości:
• Wskaźnik wykrywalności
• Szybkość klasyfikacji
• Fałszywy wskaźnik alarmu (pseudokomitet) • Powtarzalność
• Stabilność długoterminowa
• Inne?
W celu walidacji systemu dostarczane są próbki, katalogi próbek oraz części ze zwrotami referencyjnymi / wzorami ograniczającymi. Części próbki wykorzystuje się do przedstawienia dowodu zdolności wraz z odpowiednią dokumentacją. Metody walidacji są zazwyczaj stosowane w monitorowaniu sprzętu do kontroli wstępnej, końcowej i testowej. W takim przypadku należy stosować VDI / VDE / VDMA 2632.
Ocena statystyczna (średnie wartości, różnice) wyników badań, jak również limity ostrzeżeń / interwencji powinny być możliwe. Dane powinny być dostarczane przez system badań do dalszego przetwarzania.
1.1.3. Wymagania dotyczące czasu
• Wymagany czas prędkości / zegara: 10 sekund / instrument
• Troughput: ok. 800,000 instrumentów rocznie
1.1.4. Wymagany dostęp
System badań optycznych powinien otrzymać oczekiwany wynik z maszyny do etykietowania. Jakie rozwiązania są dostępne, jeśli baza danych jest wadliwa lub nie istnieje? Następnie przeprowadza się weryfikację. Ponadto system badań optycznych powinien stworzyć dla siebie bazę danych po pomyślnej weryfikacji w celu wykrycia nieprawidłowych wpisów operatora na maszynie do etykietowania. Ważnym pytaniem jest nauczanie nowych produktów. Ile to potrwa? Ile to kosztuje?
• Maksymalny planowany / nieplanowany czas przestoju
Średni czas pomiędzy wypadkami (MTBF)
Średni czas naprawy (MRTTR)
Średni czas między utrzymaniem (MTBM)
1.2. Obiekt testowy
Testowane obiekty to instrumenty obrotowe z obszaru Custom Made. Poniższa tabela przedstawia szczegółowe wymagania. System optyczny powinien sprawdzić położenie oznakowania. Powinien rozpoznać położenie i położenie znaków. Ponadto system powinien określić wymiary oznakowania i porównać je z wymaganymi. Ponadto system powinien uznawać i sprawdzać kompletność różnych rodzajów etykietowania. Układ optyczny musi być zdolny do przeprowadzania badań na różnych powierzchniach. W tym przypadku połysk i odbicia mogą utrudniać pozyskanie obrazu. Ponadto należy sprawdzić oznaczenia głębokości w regionie części roboczej pod względem pozycji i kompletności. Dodatkowo, pierścień koloru ma być testowany. Pierścień koloru znajduje się wyłącznie na powierzchni cylindrycznych. Należy sprawdzić kolor, projekt i położenie.
Dane podane są w jednostce mm.
2 Rosnąca sytuacja
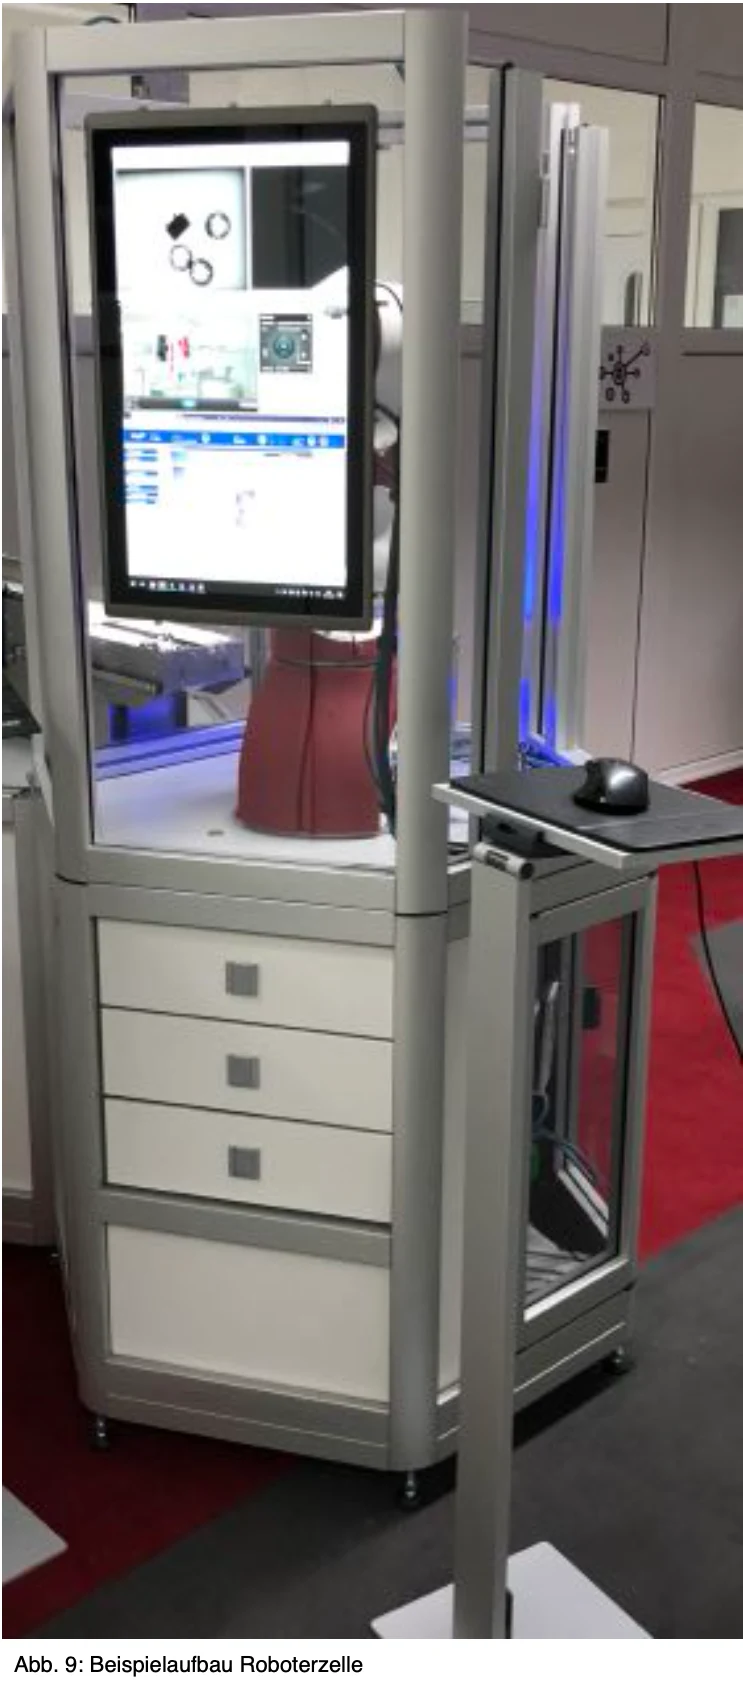
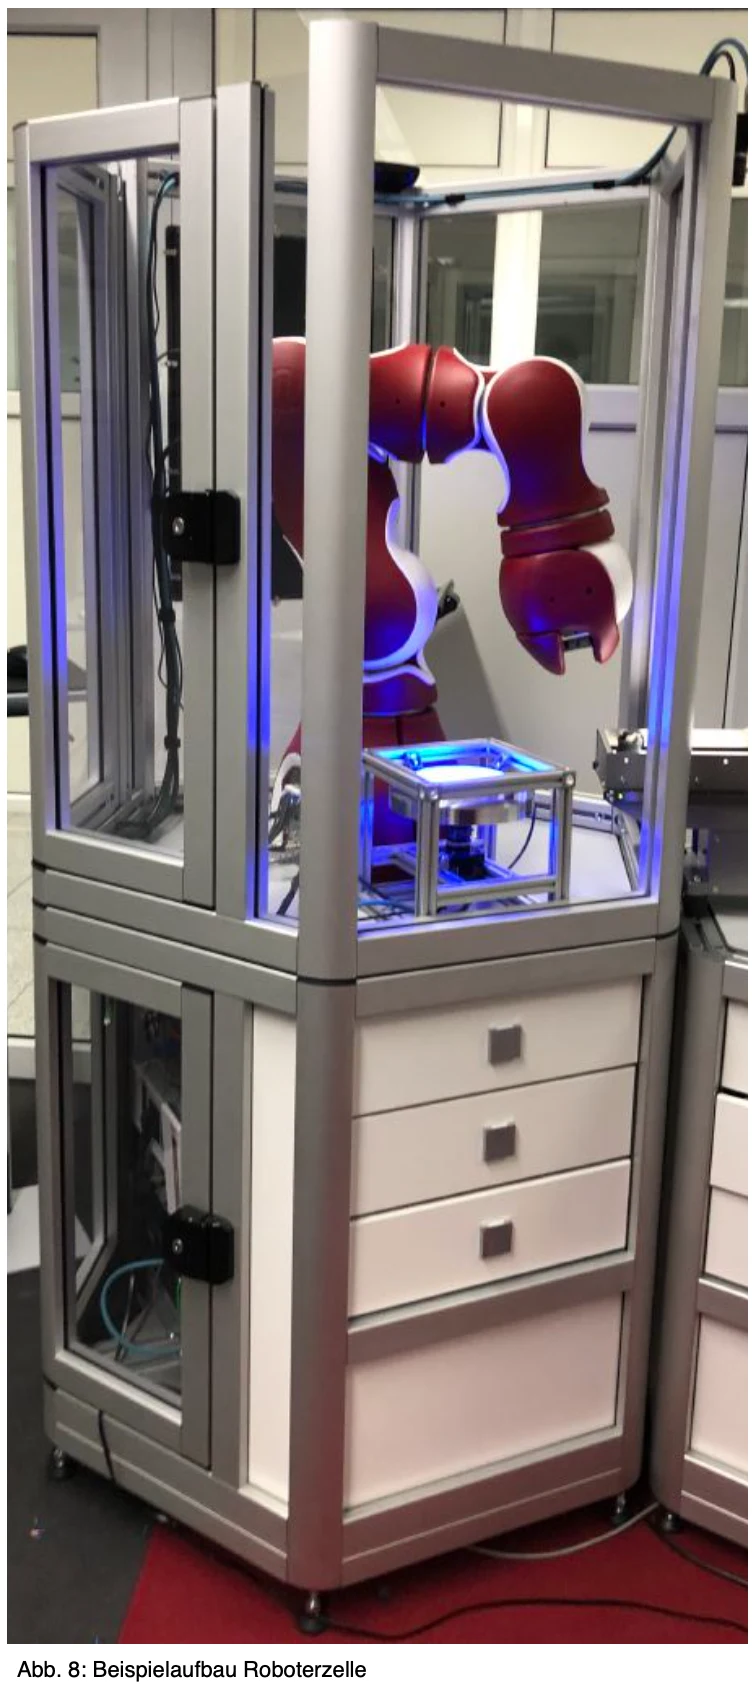
Badanie włącznie z badaniem. Robot MRK może być wykonywany w standardowej komórce testowej CRETEC (QBIC). Klient dostarcza przewoźnikom towarów i okazów testowych, a CRETEC integruje je z istniejącym standardowym systemem.
Robot usuwa próbkę testową z tacki, bada w sposób opisany przy pomocy przetwarzania obrazu, a następnie ustawia obiekt testowy w I.O. lub n.i.O. Odczep się.
Komórka badawcza jest ruchoma za pomocą zintegrowanych rolek wyprostowanych.
Wymiary komórki badanej przedstawiono na rysunku "Komórka testowa":
Ekrany ochronne można usunąć z profili, aby móc podłączyć oddzielną komórkę robota zgodnie z planem.
Wniosek o wydanie niniejszego wniosku →