
Archives des publications
Contrôle qualité d’instruments rotatifs
Consultez une application ou un cours publié à partir de l'archive CRETEC.
Contenu de l'archive : L'information fait référence à l'état de publication original. Veuillez coordonner l'exécution actuelle, l'étendue des services et la disponibilité avec CRETEC.
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
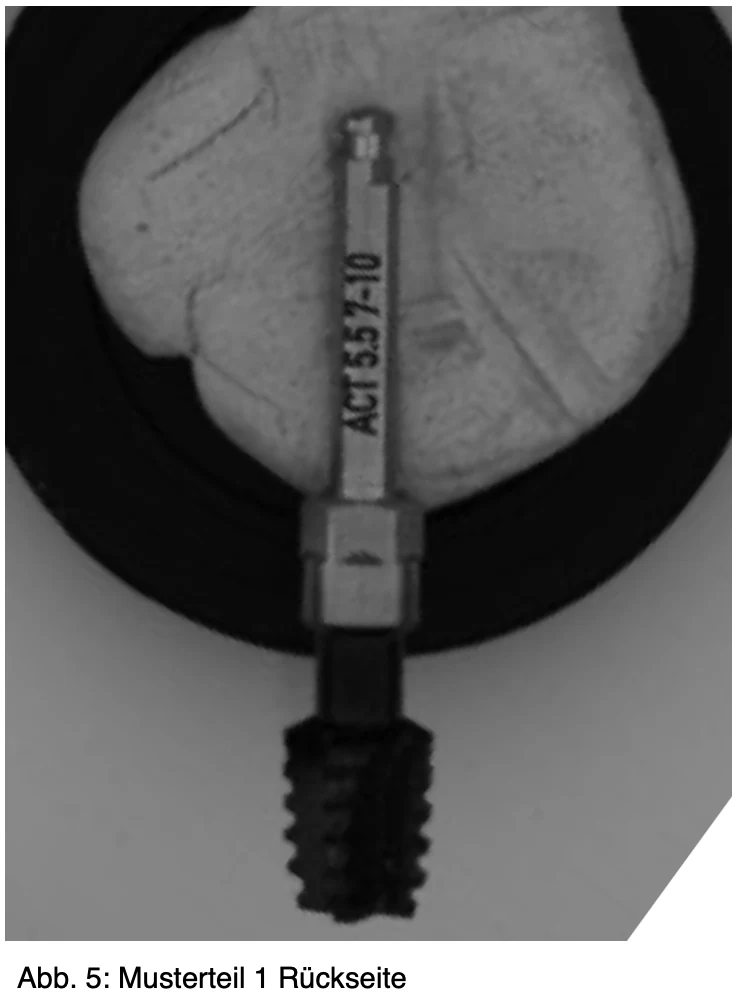 agrandir l'image ↗
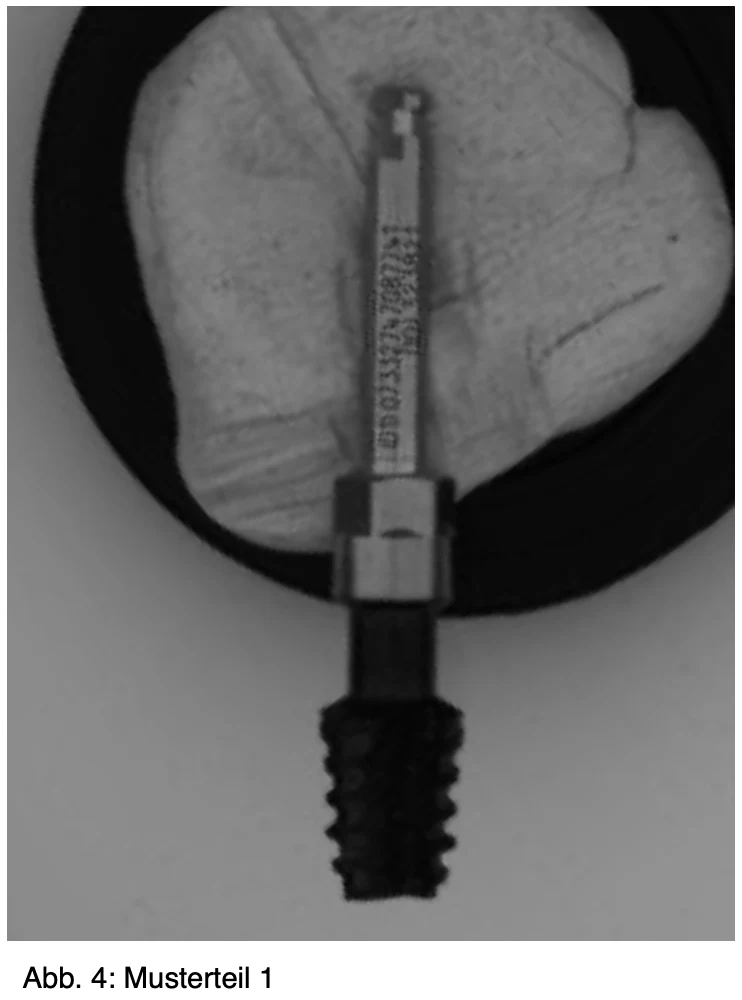 agrandir l'image ↗
 agrandir l'image ↗
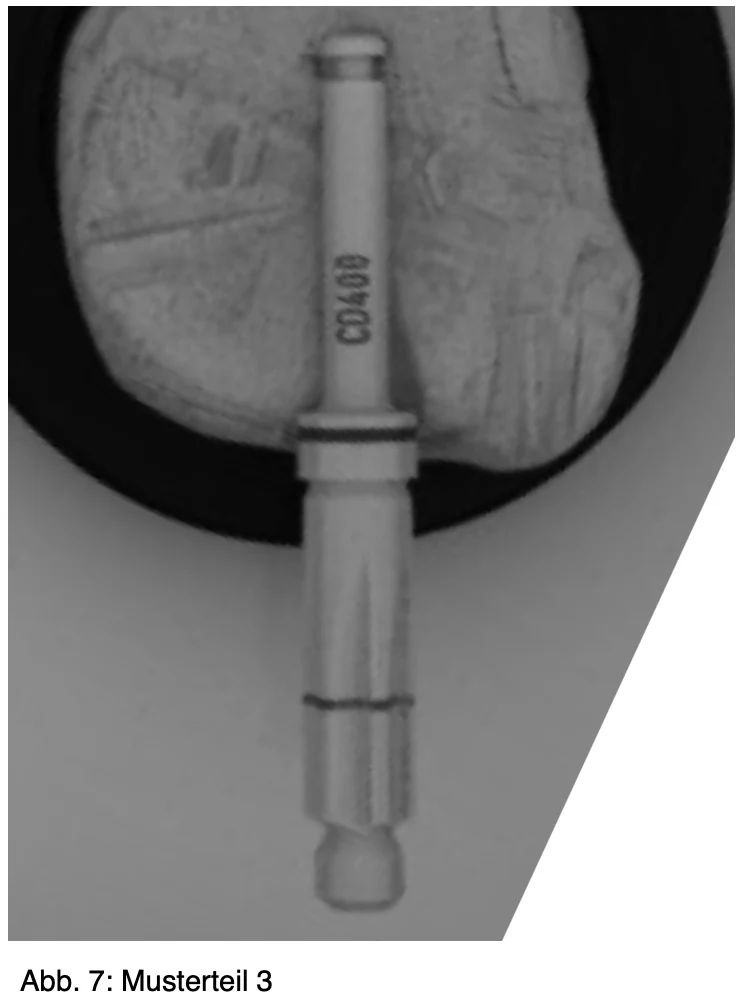 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
Contrôle qualité d’instruments rotatifs
Type de projet:
CQBIC
Date
2019
Dans le cadre du projet chez le client, les instruments rotatifs doivent être testés optiquement dans une unité d'automatisation. Le traitement industriel de l'image permet d'intégrer un contrôle entre les étapes successives du processus malgré des taux élevés de cycle et des conditions-cadres souvent défavorables, comme une mauvaise accessibilité. Cela signifie que non seulement de meilleures données sur le processus peuvent être obtenues, mais aussi de mauvaises parties peuvent être séparées. Les produits manufacturés doivent faire l'objet d'un suivi fiable, objectif, aussi complètement automatisé que possible et par rapport à des spécifications de produit et de qualité définies.
La présente spécification/exigence décrit les propriétés requises du système de contrôle optique. Les spécifications ont été créées dans le but d'assurer l'essai optique des instruments rotatifs en qualité impeccable et une grande disponibilité des procédés.
1.1. Le présent règlement est obligatoire dans tous ses éléments et directement applicable dans tout État membre. Tâches
Les instruments rotatifs doivent être automatiquement contrôlés optiquement dans la zone de CM (sur mesure). Les composants suivants doivent être soumis à l'essai:
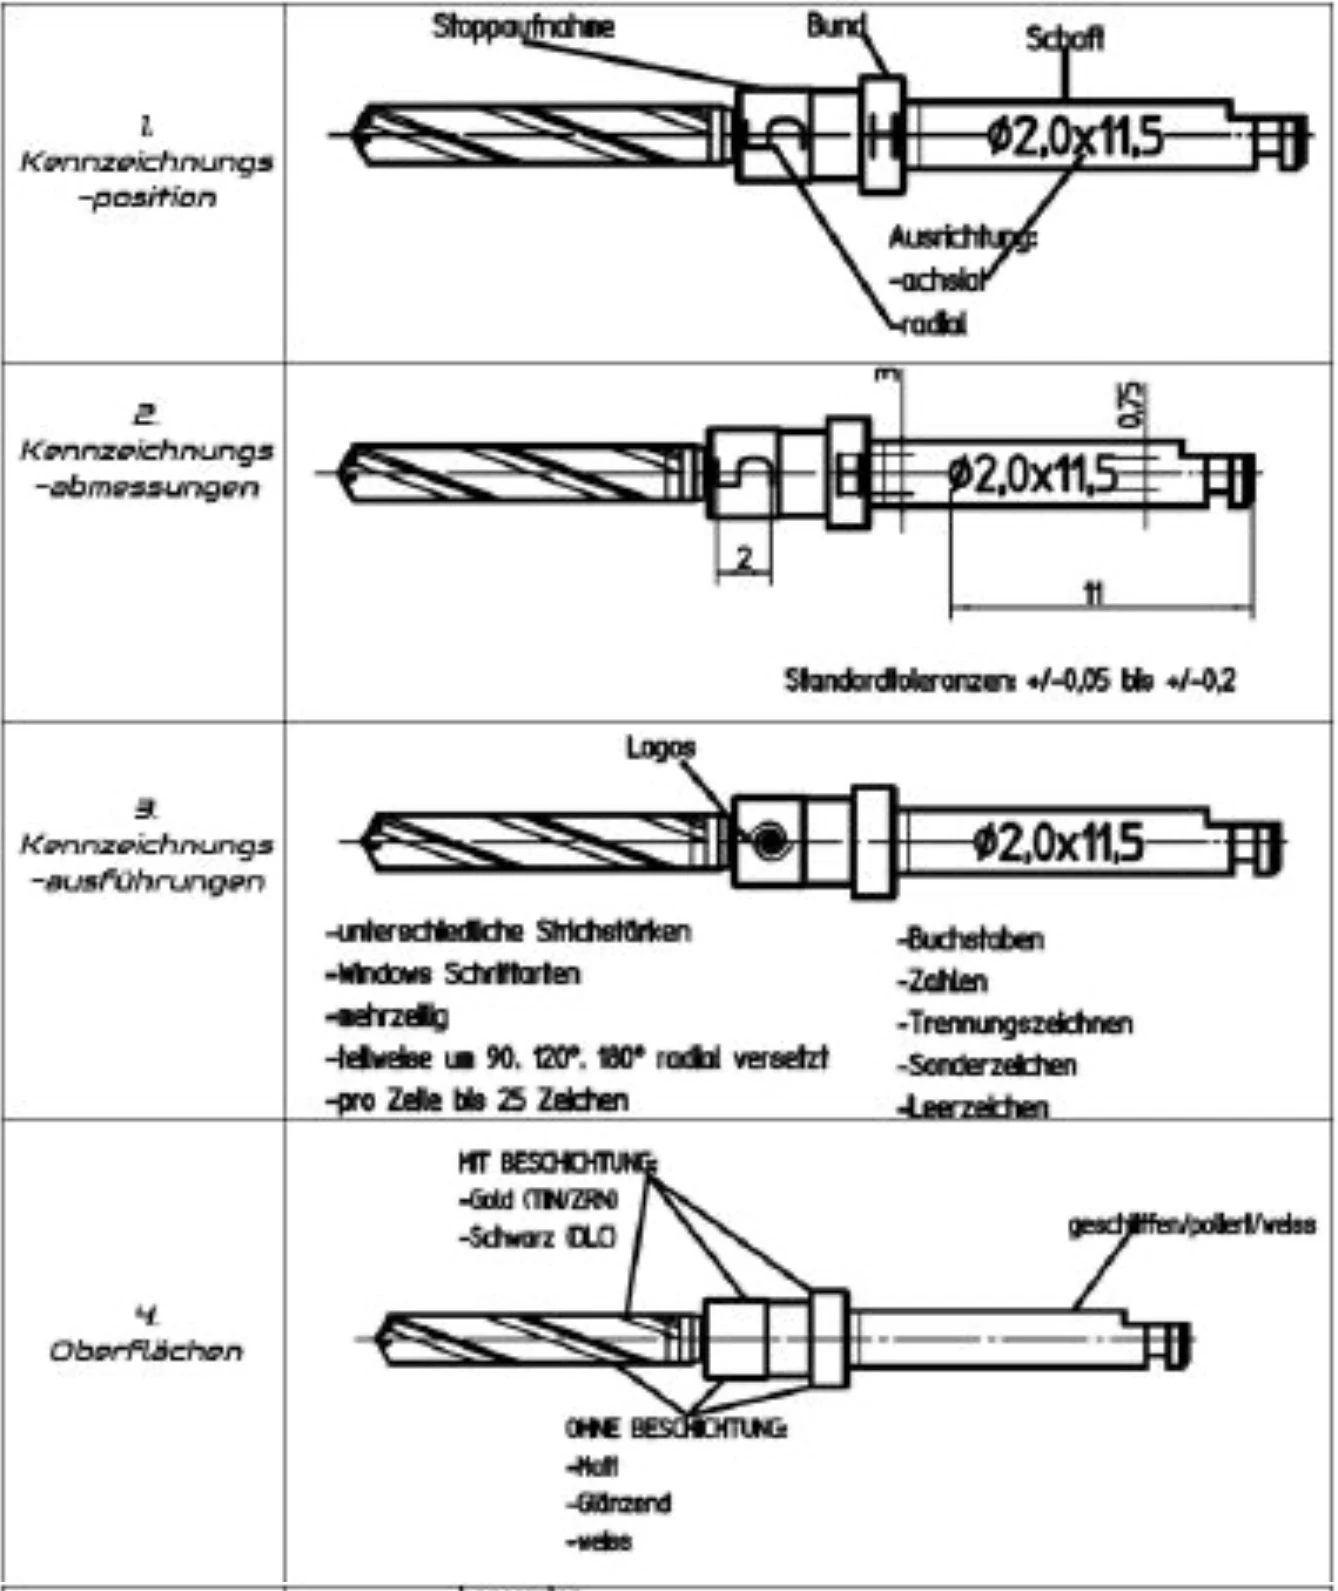
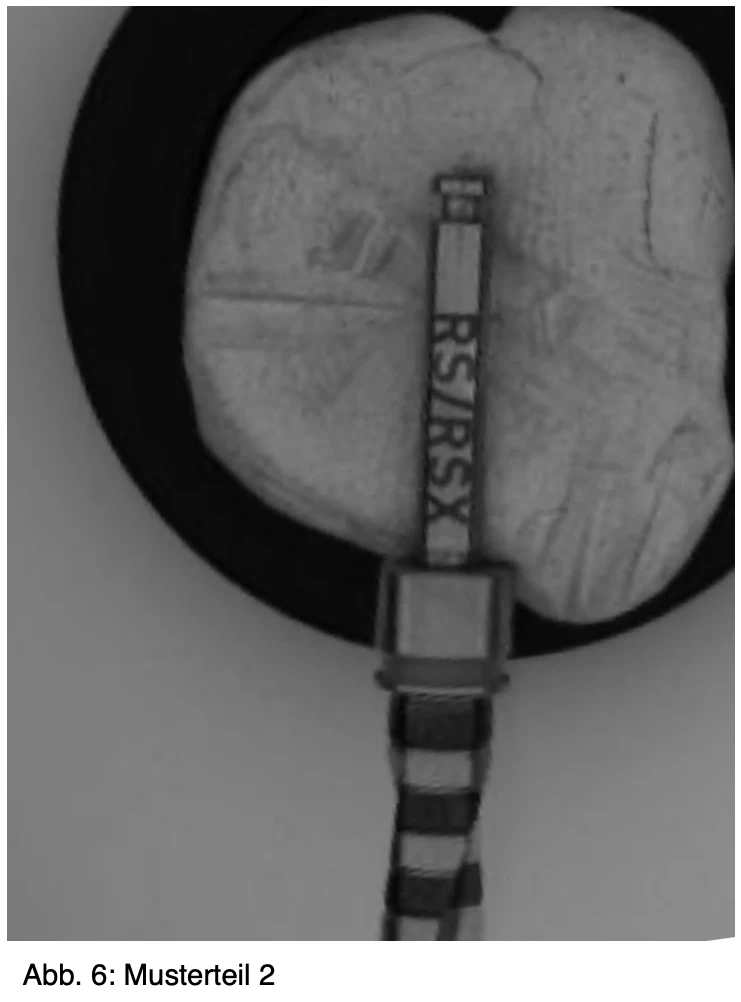
• Inscription laser (manquante, incomplète, fausse, mauvaise position)
• marquage UDI (mauvaise, incomplète, erronée, mauvaise position)
• Marquage laser (mauvaise, incomplète, mauvaise position)
• Anneau de couleur (manque, fausse couleur, incomplète, surcolore)
L'objet doit être classé dans le domaine des essais de surface. Le système de contrôle doit lire le code et les caractères sur les instruments rotatifs, détecter les défauts dans les zones des composants testés et vérifier l'exhaustivité et la position des composants. Les instruments défectueux devraient être identifiés et séparés comme n.i.O. Dans le cadre du projet, il sera vérifié si un système de contrôle peut être intégré dans une unité d'automatisation qui doit encore être développée. Le temps/instrument d ' essai doit tenir compte du temps de cycle de 10 s. Il serait préférable de réduire autant que possible le temps du cycle.
1.1.1. Approche antérieure
• Inspection visuelle manuelle par des experts avec 10xLupe, 2xRinglupe
• Classification i.O./n.i.O. selon le Livre de Qualité
• Temps d'essai: 1000/1000 min, 1000/400 min
• Production annuelle d'instruments rotatifs : env. 800 000 pièces
L'essai optique du marquage UDI est particulièrement difficile pour les employés, car il s'agit d'une combinaison de nombres à 12-14 chiffres qui est appariée sur chaque instrument. En raison des réflexions, de la taille de la police et de la longueur du marquage, les tests sont longs et difficiles.
1.1.2. Validation
Pour qualifier le système de contrôle, les valeurs suivantes doivent être connues:
• Taux de détection
• Taux de classement
• Fausse vitesse d'alarme (comité de pseudo) •Répétabilité
• Stabilité à long terme
• D'autres?
Afin de valider le système, des pièces d'échantillons, des catalogues d'échantillons et des pièces comportant des énoncés de référence/des schémas de limitation sont fournis. Les parties de l'échantillon doivent être utilisées pour produire une preuve d'aptitude avec une documentation appropriée. Les méthodes de validation sont généralement utilisées pour la surveillance des équipements d'inspection et d'essai avant et après les essais. Dans ce cas, VDI/VDE/VDMA 2632 doit être utilisé.
Des évaluations statistiques (valeurs moyennes, variances) des résultats des essais ainsi que les limites d'avertissement/intervention devraient être possibles. Les données devraient être fournies par le système de contrôle pour un traitement ultérieur.
1.1.3. Délais requis
• Vitesse/heure requise: 10sec/instrument
• Débit: environ. 800 000 instruments par an
1.1.4. Disponibilité requise
Le système de contrôle optique devrait recevoir le résultat attendu de la machine d'étiquetage. Quelles solutions sont disponibles si la base de données est défectueuse ou inexistante? Une vérification est alors effectuée. En outre, le système de contrôle optique devrait créer une base de données pour lui-même après vérification réussie afin de détecter les entrées incorrectes de l'opérateur sur la machine d'étiquetage. Une question importante est l'enseignement de nouveaux produits. Combien de temps ça prend ? C'est cher ?
• Temps d'arrêt maximum prévu/inattendu
Temps moyen entre les défaillances (MTBF)
Temps moyen à réparer (MRTTR)
Temps moyen entre l'entretien (MTBM)
1.2. Objet d ' essai
Les objets à tester sont des instruments rotatifs de la zone Custom Made. Le tableau suivant présente les besoins détaillés. Le système optique doit vérifier la position du marquage. Il devrait reconnaître l'emplacement et la position des panneaux. En outre, le système devrait déterminer les dimensions du marquage et les comparer avec celles requises. En outre, le système devrait reconnaître et vérifier l'exhaustivité des différents types d'étiquetage. Le système optique doit pouvoir effectuer les essais sur différentes surfaces. Dans ce cas, le gloss et les réflexions peuvent rendre l'acquisition d'images plus difficile. En outre, les marquages de profondeur dans la région de la pièce de travail doivent être vérifiés en ce qui concerne la position et l'exhaustivité. En outre, l'anneau de couleur doit être testé. L'anneau de couleur est situé exclusivement sur des surfaces cylindriques. La couleur, la conception et la position doivent être vérifiées.
Les données sont indiquées dans l'unité mm.
2 Situation croissante
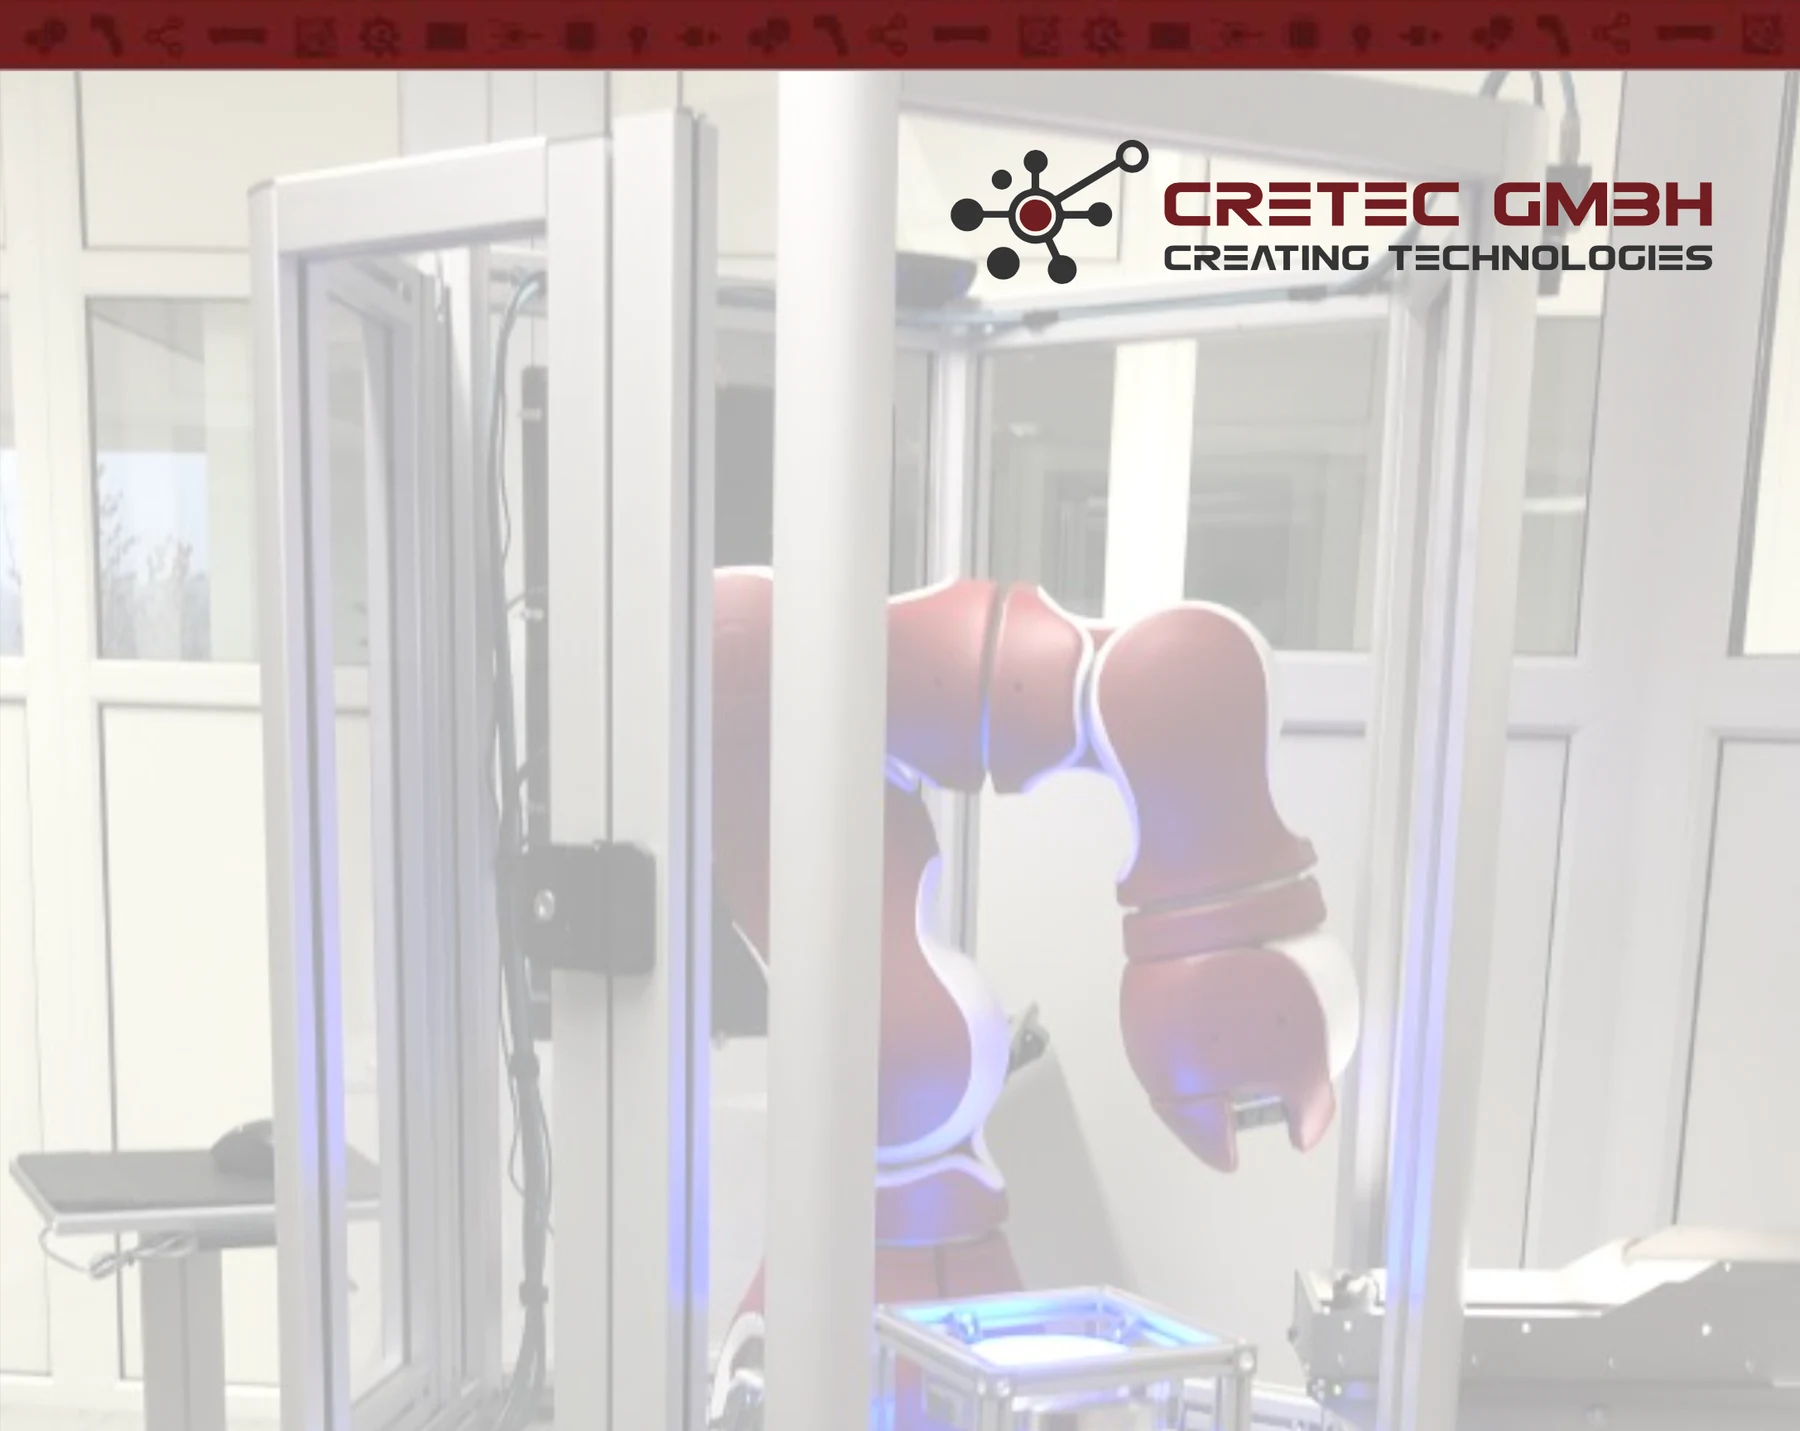
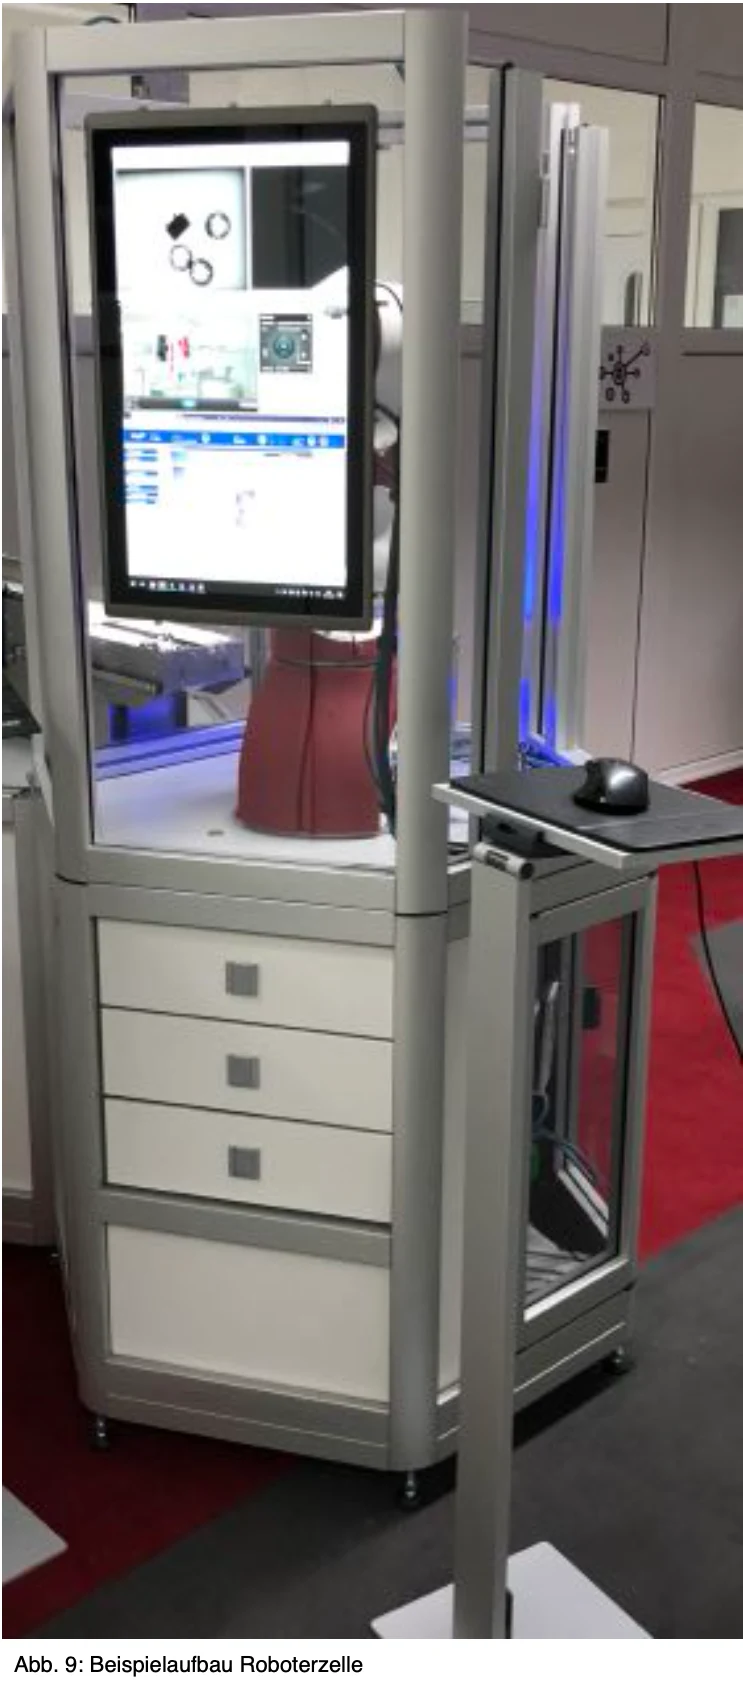
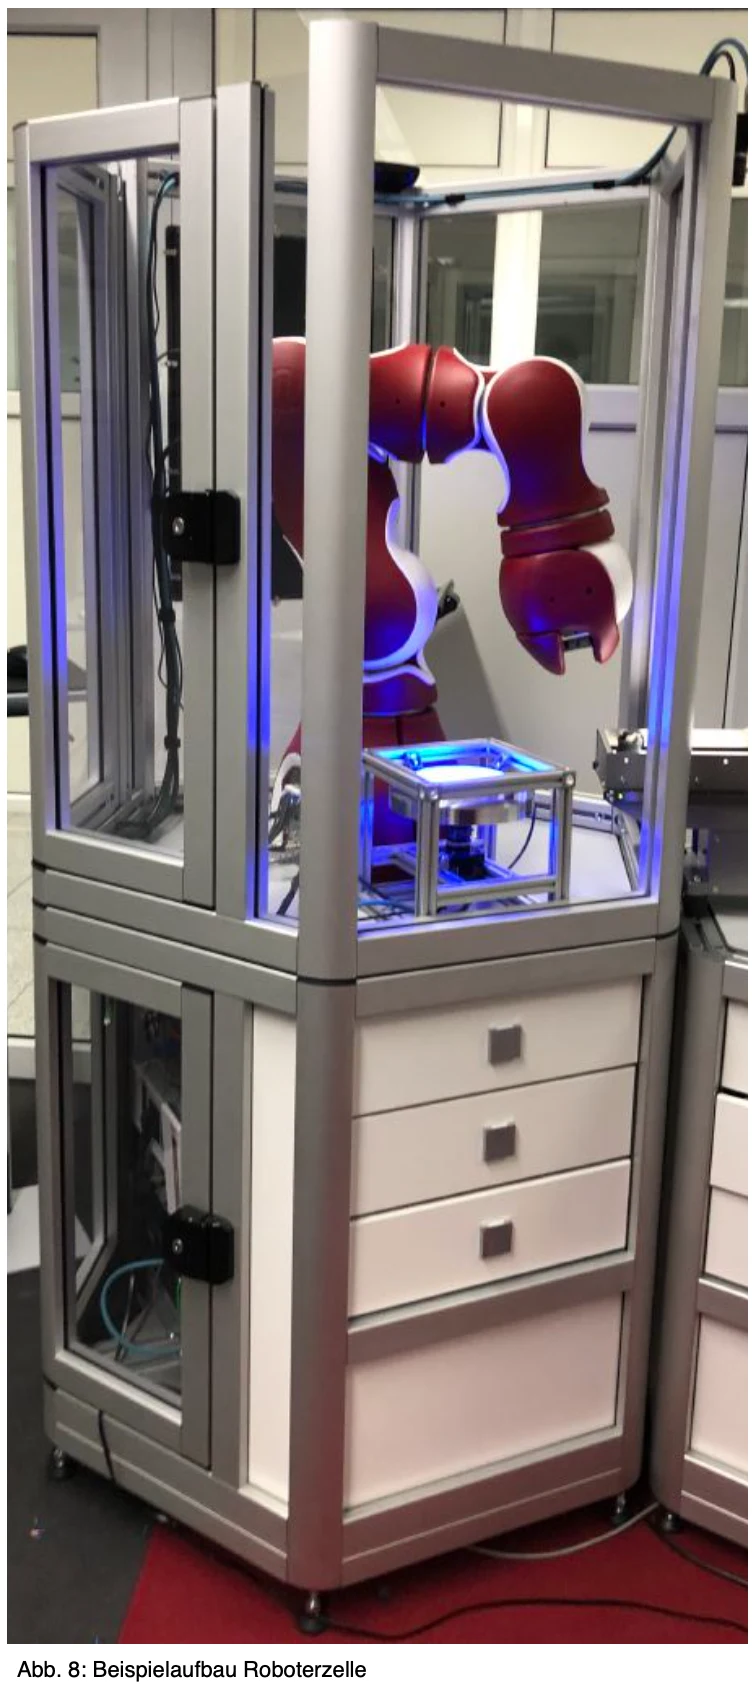
L'essai comprend: Le robot MRK peut être réalisé dans une cellule de contrôle CRETEC standard (QBIC). Le client fournit les transporteurs de marchandises et les échantillons d'essai et CRETEC les intègre dans le système standard existant.
Le robot enlève l'échantillon d'essai du plateau, teste comme décrit au moyen du traitement de l'image, puis place l'objet d'essai dans un i.O. ou n.i.O. C'est bon.
La cellule de contrôle est mobile au moyen de rouleaux extensibles intégrés.
Les dimensions de la cellule de contrôle sont indiquées dans le dessin «Cellule de contrôle»:
Les écrans de protection peuvent être retirés des profils afin de pouvoir connecter une cellule robotisée séparée comme prévu.
Demande pour cette application →