
Archivo de publicación
Inspección de calidad de instrumentos rotatorios
Insight into a published application or lecture from the CRETEC archive.
Contenido del archivo: La información se refiere al estado de publicación original. Coordinar la ejecución actual, el alcance de los servicios y la disponibilidad con CRETEC.
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
Inspección de calidad de instrumentos rotatorios
Tipo de proyecto:
QBICs
Fecha
2019
Como parte del proyecto en el cliente, los instrumentos rotativos deben ser probados ópticamente en una unidad de automatización. El procesamiento de imágenes industriales permite integrar un control entre los sucesivos pasos del proceso a pesar de las altas tasas de ciclo y las condiciones de marco frecuentemente desfavorables, como la escasa accesibilidad. Esto significa que no sólo se pueden obtener mejores datos sobre el proceso, sino también las partes malas pueden separarse. Los productos manufacturados deben ser monitoreados de forma fiable, objetiva, lo más automatizado posible y en relación con las especificaciones definidas del producto y la calidad.
La especificación/obligación actual describe las propiedades requeridas del sistema de inspección óptica. Las especificaciones se crearon con el objetivo de garantizar la prueba óptica de los instrumentos rotatorios en calidad impecable y alta disponibilidad de procesos.
1.1. Tareas
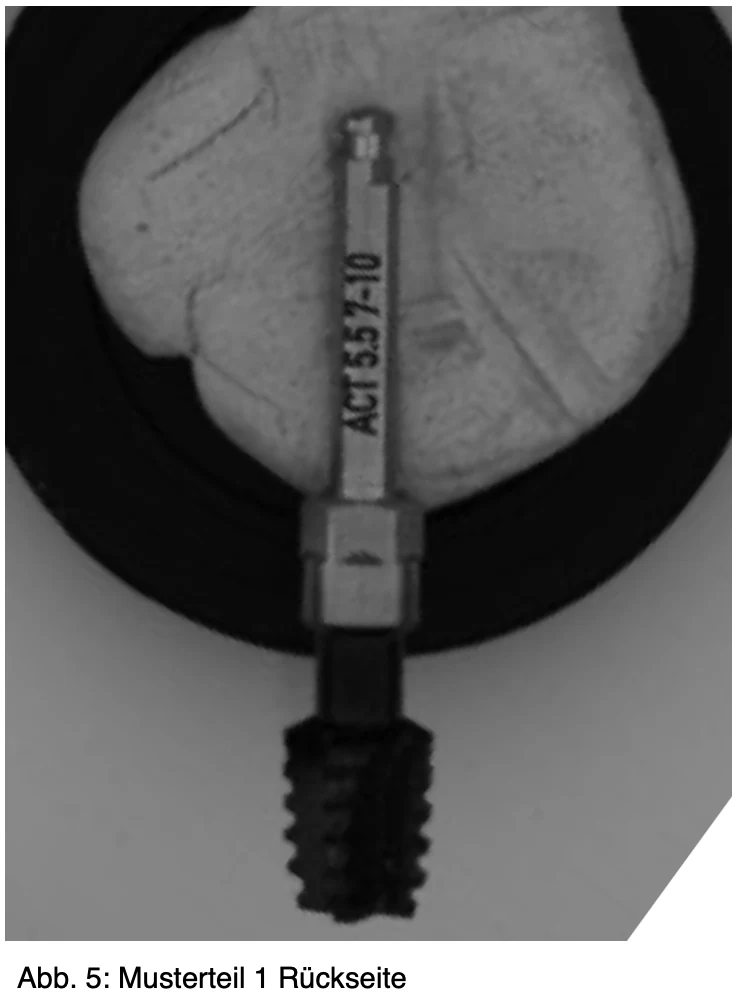
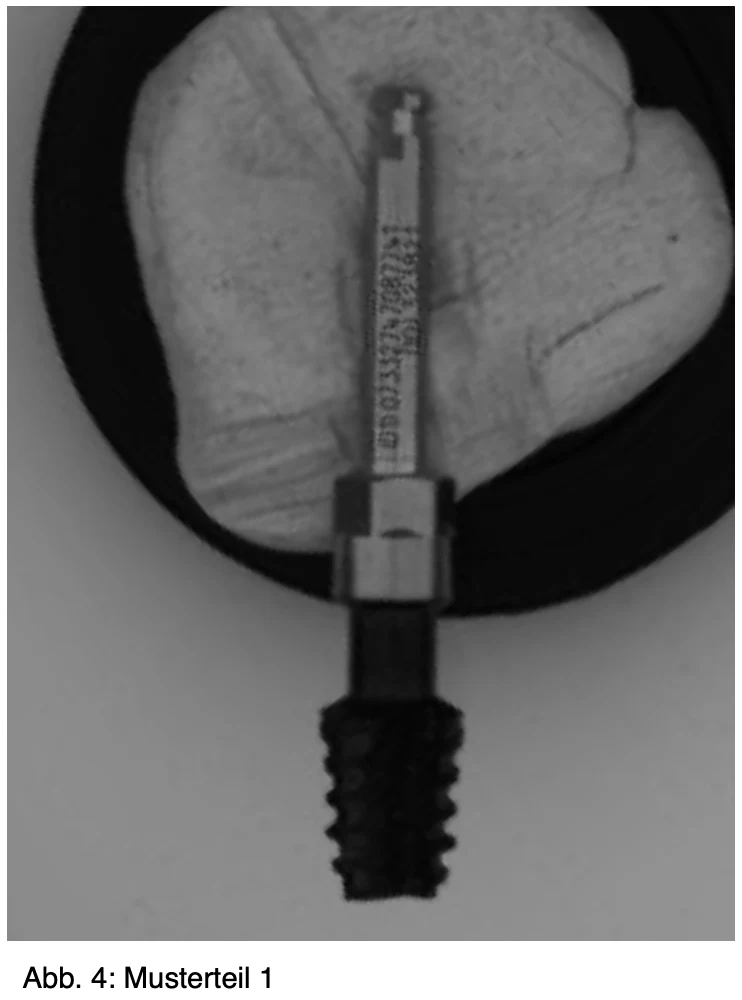
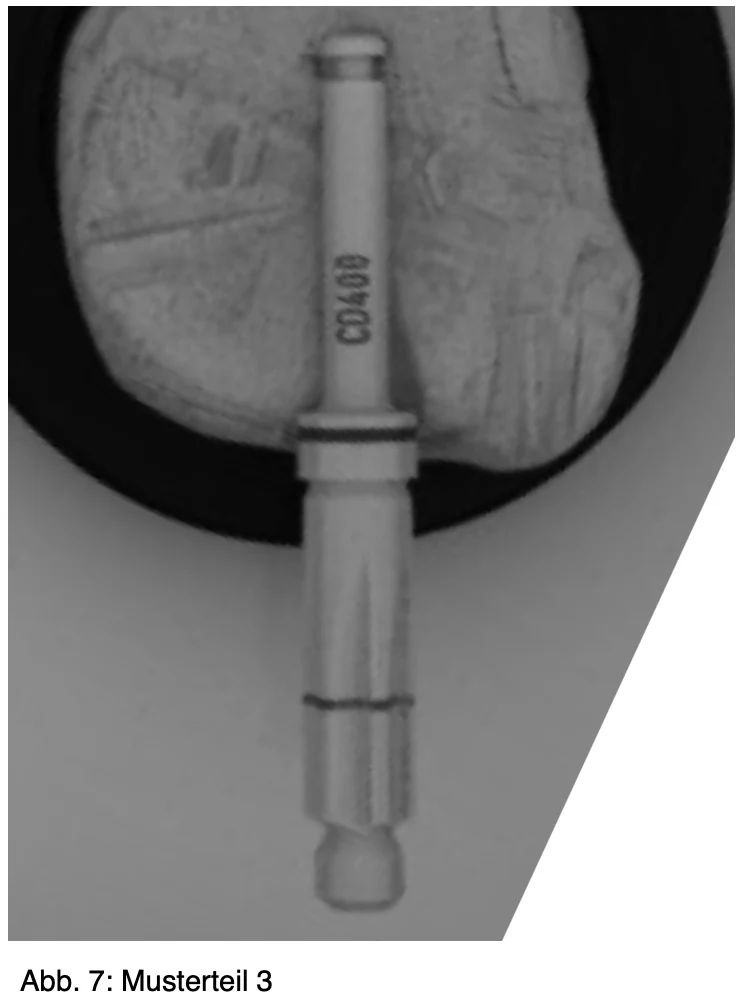
Los instrumentos de rotación deben ser automáticamente revisados ópticamente en el área de CM (costos hechos). Se probarán los siguientes componentes:
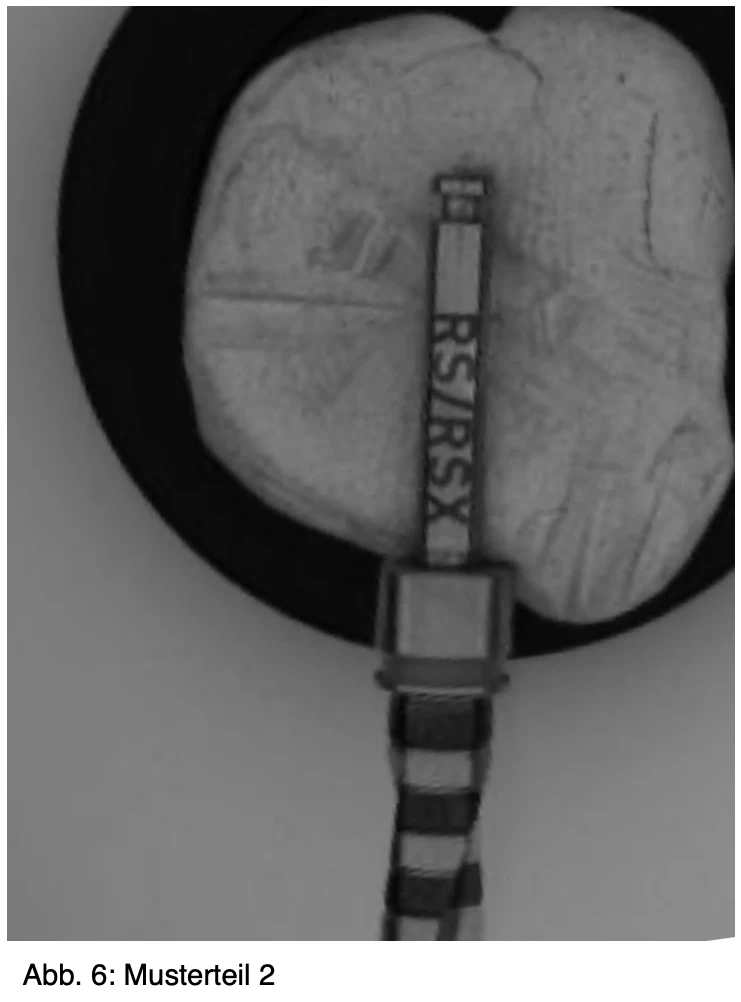
• Inscripción láser (misa, incompleta, incorrecta, posición equivocada)
• Marcación UDI (misión, incompleta, incorrecta, posición equivocada)
• Marcado láser (miseración, incompleta, posición equivocada)
• Anillo de color (desperdicio, color equivocado, incompleto, sobrecolorado)
El objeto se clasificará en el campo de las pruebas superficiales. El sistema de inspección debe leer código y caracteres en instrumentos rotatorios, detectar defectos en las áreas de los componentes que se están probando, y comprobar los componentes para su integridad y posición. Los instrumentos falsos deben ser identificados y separados como N.i.O. Como parte del proyecto, se comprobará si un sistema de inspección puede integrarse en una unidad de automatización que aún no se está desarrollando. El tiempo de prueba/instrumento debe tener en cuenta el tiempo del ciclo de 10 segundos. Sería mejor reducir el tiempo del ciclo en la medida de lo posible.
1.1.1. Enfoque anterior
• Inspección visual manual de expertos con 10xLupe, 2xRinglupe
• Clasificación i.O./n.i.O. según el Libro de Calidad
• Tiempo de prueba: 1000/1000 min, 1000/400 min
• Producción anual de instrumentos rotativos: aprox. 800.000 piezas
La prueba óptica de la marcación UDI es particularmente difícil para los empleados, ya que es una combinación de número de 12-14 dígitos que se combina en cada instrumento. Debido a los reflejos, el tamaño de la fuente y la longitud del marcado, las pruebas son largas y difíciles.
1.1.2. Validación
Para calificar el sistema de inspección, se conocerán los siguientes valores:
• Tasa de detección
• Tasa de clasificación
• Tasa de alarma falsa (comité pseudo) •Repetibilidad
• Estabilidad a largo plazo
• ¿Otros?
Para validar el sistema, se proporcionan piezas de muestra, catálogos de muestras y partes con declaraciones de referencia o patrones delimitación. Las partes de la muestra se utilizarán para producir una prueba de capacidad con documentación apropiada. Los métodos de validación se utilizan típicamente en el monitoreo previo, final de inspección y equipo de prueba. En este caso, se debe utilizar VDI/VDE/VDMA 2632.
Las evaluaciones estadísticas (valores medios, diferencias) de los resultados de las pruebas así como los límites de advertencia/intervención deberían ser posibles. Los datos deben ser proporcionados por el sistema de inspeccións para su posterior procesamiento.
1.1.3. Requisitos de tiempo
• Velocidad requerida/hora: 10 segundos/instrumento
• Mediación: aprox. 800.000 instrumentos/año
1.1.4. Disponibilidad necesaria
El sistema de inspección óptica debe recibir el resultado esperado de la máquina de etiquetado. ¿Qué soluciones están disponibles si la base de datos es defectuosa o inexistente? A continuación se realiza una verificación. Además, el sistema de inspeccións ópticas debe crear una base de datos para sí misma después de la verificación exitosa con el fin de detectar entradas incorrectas del operador en la máquina de etiquetado. Una pregunta importante es la enseñanza de nuevos productos. ¿Cuánto tarda eso? ¿Qué tan caro es eso?
• Tiempos máximos de inactividad planificados o no planificados
Tiempo medio entre fracasos (MTBF)
Mean Time to Repair (MRTTR)
Tiempo medio entre mantenimiento (MTBM)
1.2. Objeto de prueba
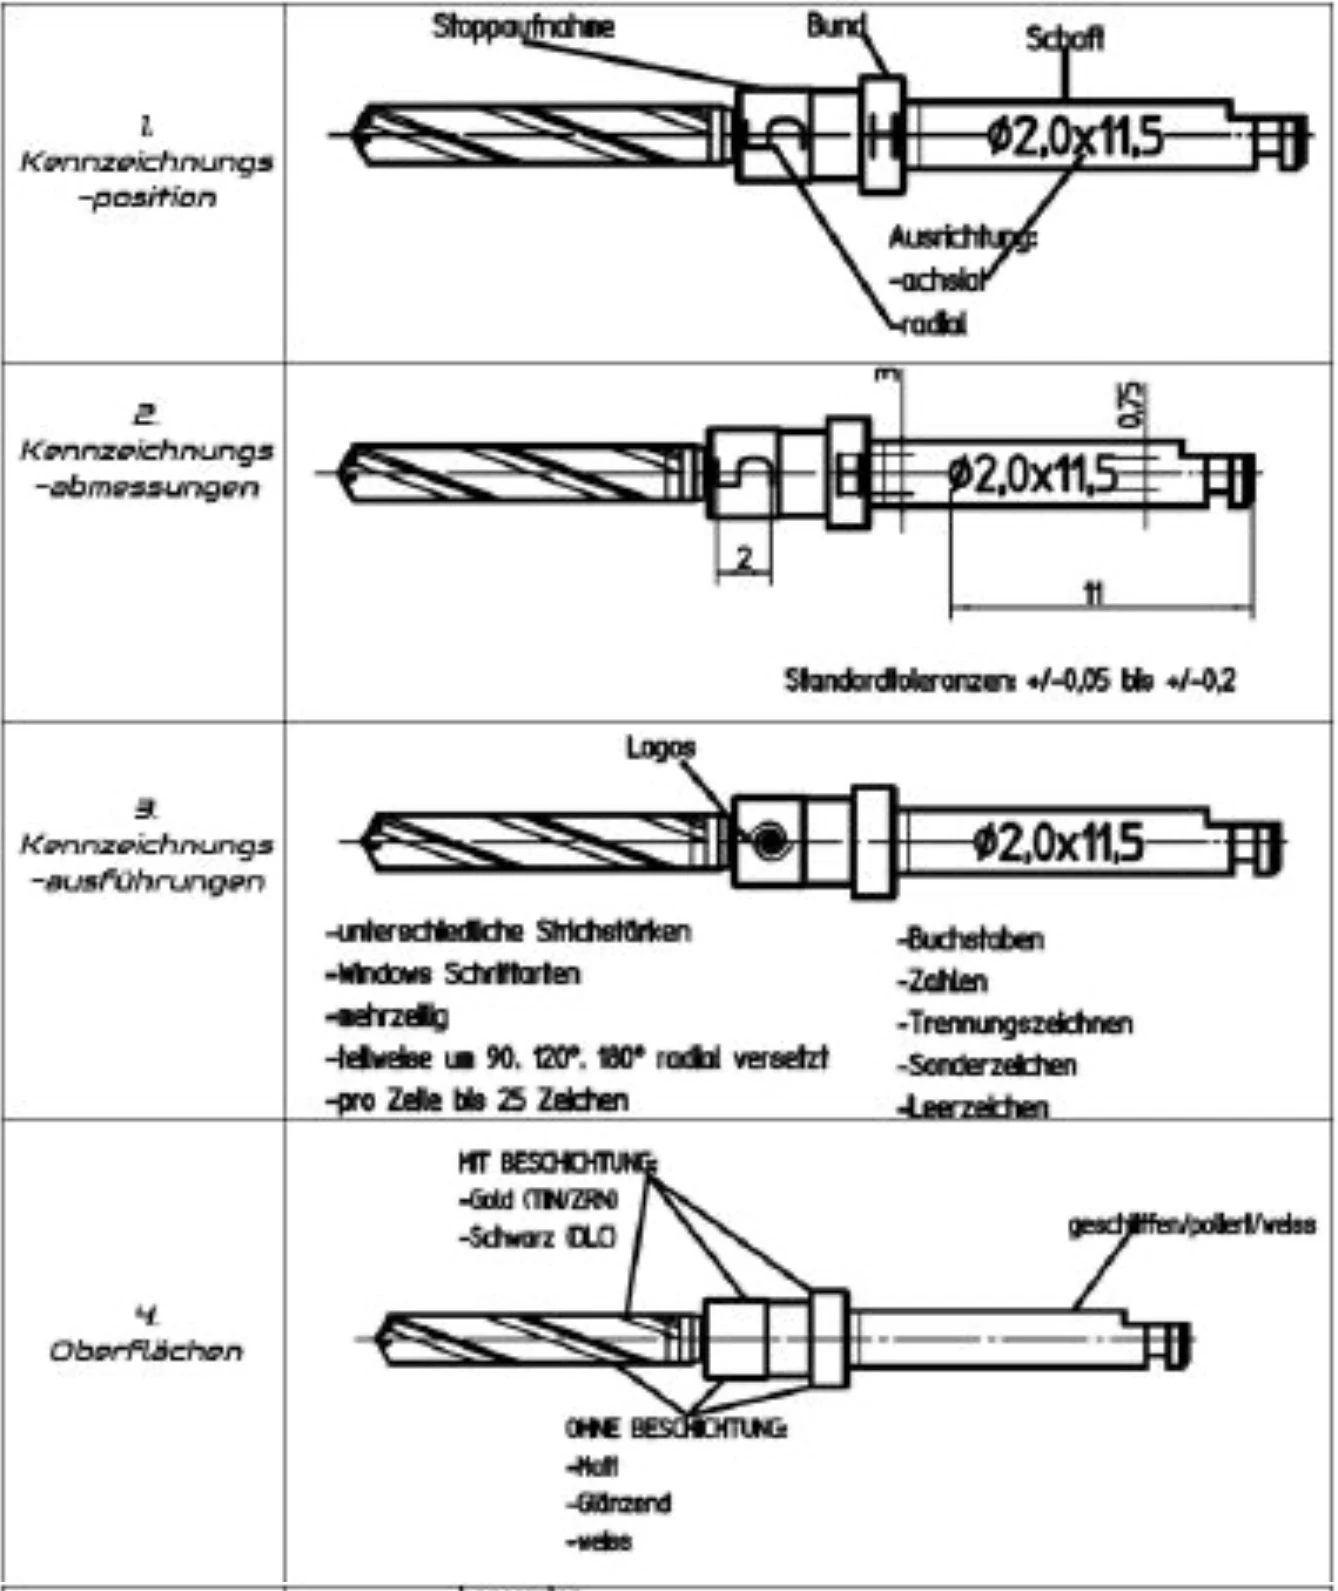
Los objetos a probar son instrumentos rotativos de la zona hecha a medida. En el cuadro siguiente se presentan los requisitos detallados. El sistema óptico debe comprobar la posición de marcación. Debe reconocer la ubicación y posición de los signos. Además, el sistema debe determinar las dimensiones de marcación y compararlas con las necesarias. Además, el sistema debe reconocer y comprobar la integridad de los diferentes tipos de etiquetado. El sistema óptico será capaz de realizar las pruebas en diferentes superficies. En este caso, el brillo y las reflexiones pueden dificultar la adquisición de imágenes. Además, las marcas de profundidad en la región de la parte de trabajo deben ser verificadas con respecto a la posición y la integridad. Además, el anillo de color debe ser probado. El anillo de color se encuentra exclusivamente en superficies cilíndricas. El color, el diseño y la posición deben ser revisados.
Los datos se dan en el mm de unidad.
2 Situación creciente
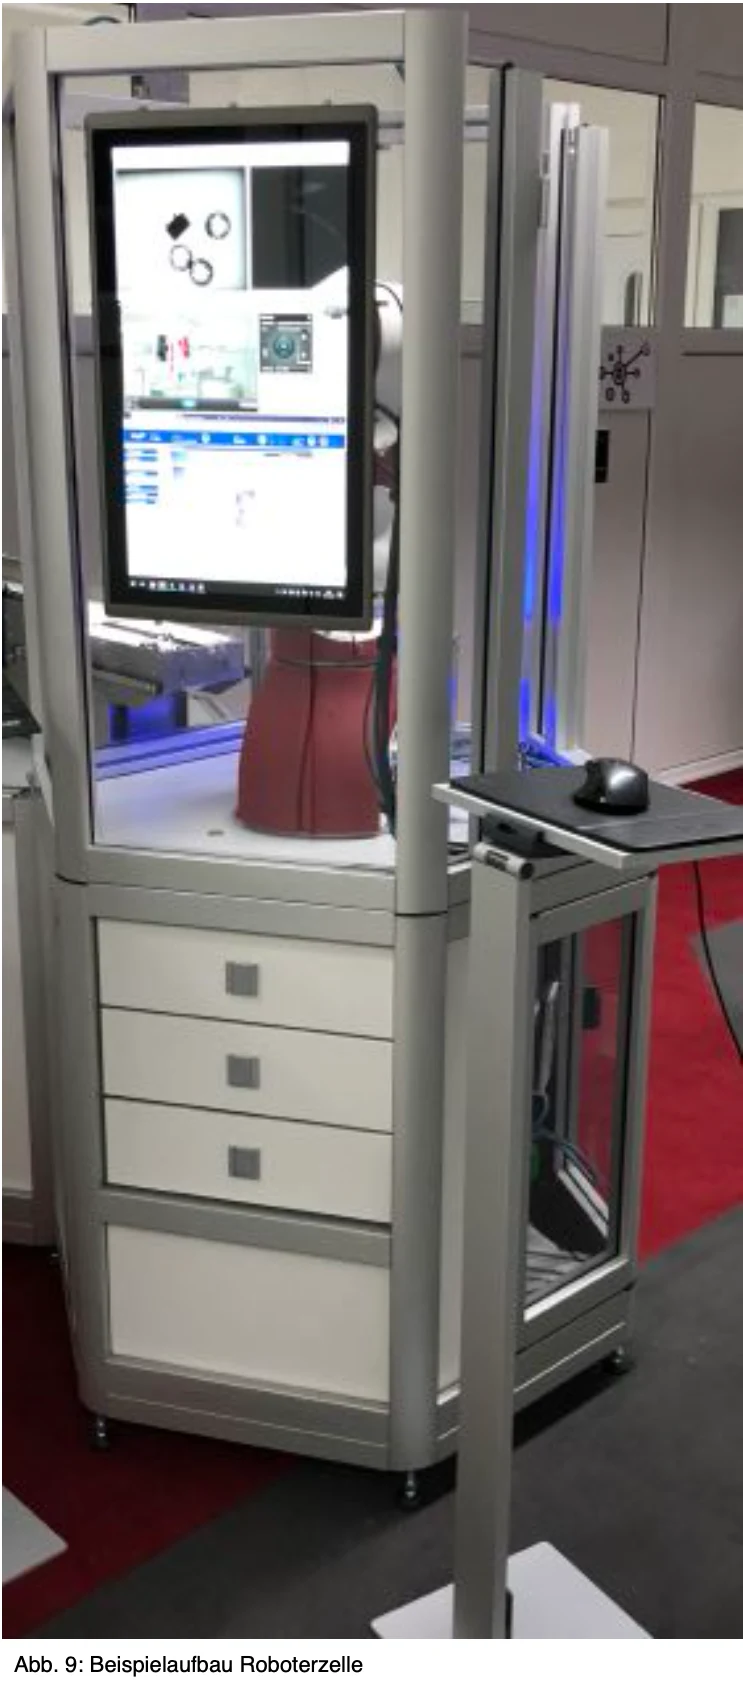
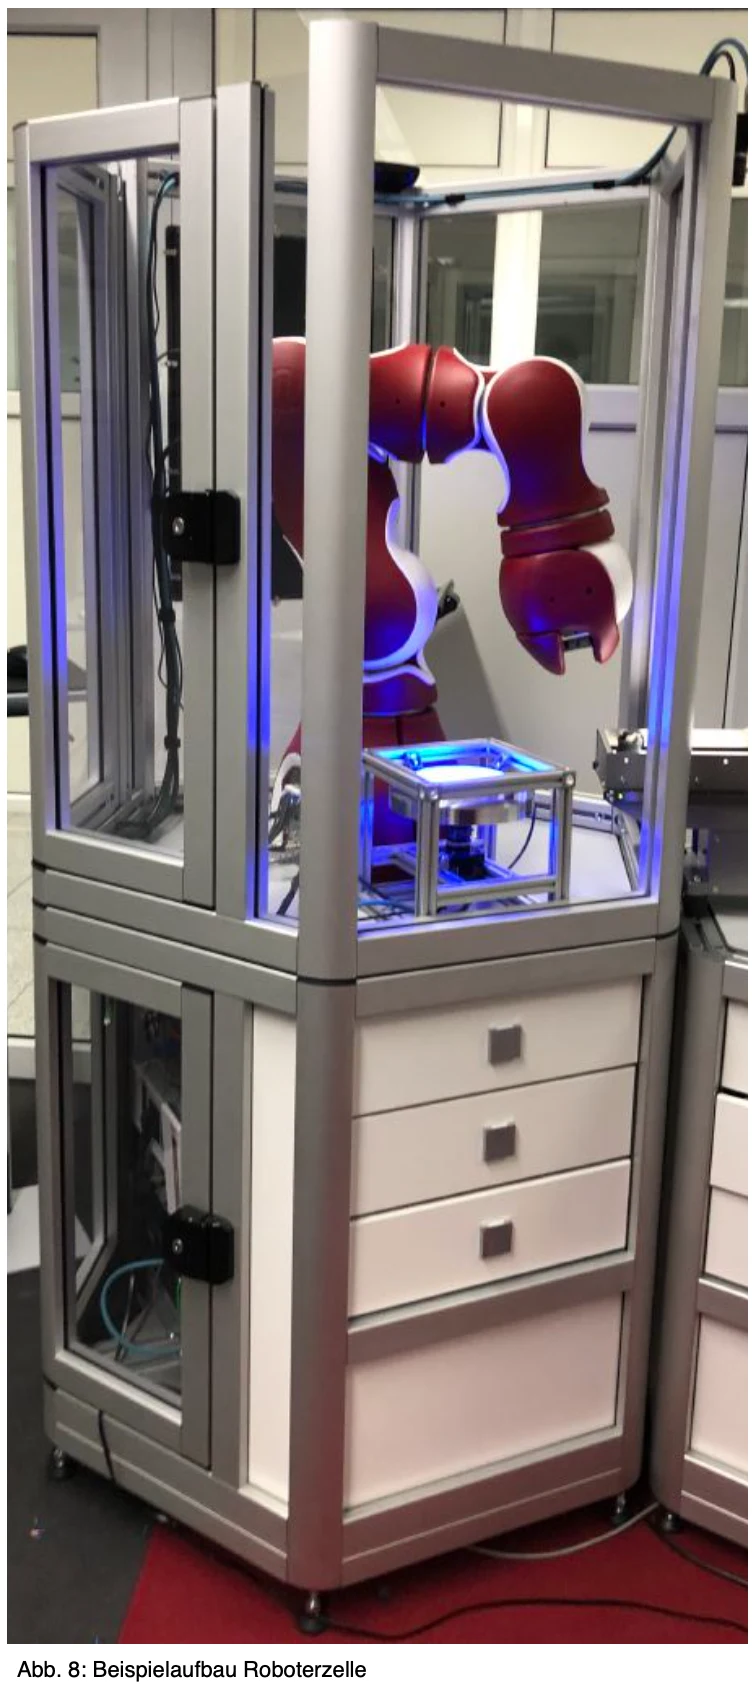
La prueba incluye. El robot MRK se puede realizar en una célula de prueba CRETEC estándar (QBIC). El cliente proporciona los portadores de mercancías y especímenes de prueba y CRETEC los integra en el sistema estándar existente.
El robot elimina el espécimen de prueba de la bandeja, pruebas como se describe mediante el procesamiento de imágenes, y posteriormente establece el objeto de prueba en un i.O. o n.i.O. Tray off.
La célula de prueba es móvil mediante rodillos extensibles integrados.
Las dimensiones de la célula de prueba se muestran en el dibujo 'Test cell':
Las pantallas protectoras se pueden eliminar de los perfiles para poder conectar una célula robot separada según lo planeado.
Solicitud para esta aplicación →