
Archivio per la pubblicazione
Controllo qualità di strumenti rotanti
Indagine su un'applicazione o una conferenza pubblicata dall'archivio CRETEC.
Contenuto dell'archivio: L'informazione si riferisce allo stato della pubblicazione originale. Si prega di coordinare l'esecuzione corrente, la portata dei servizi e la disponibilità con CRETEC.
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
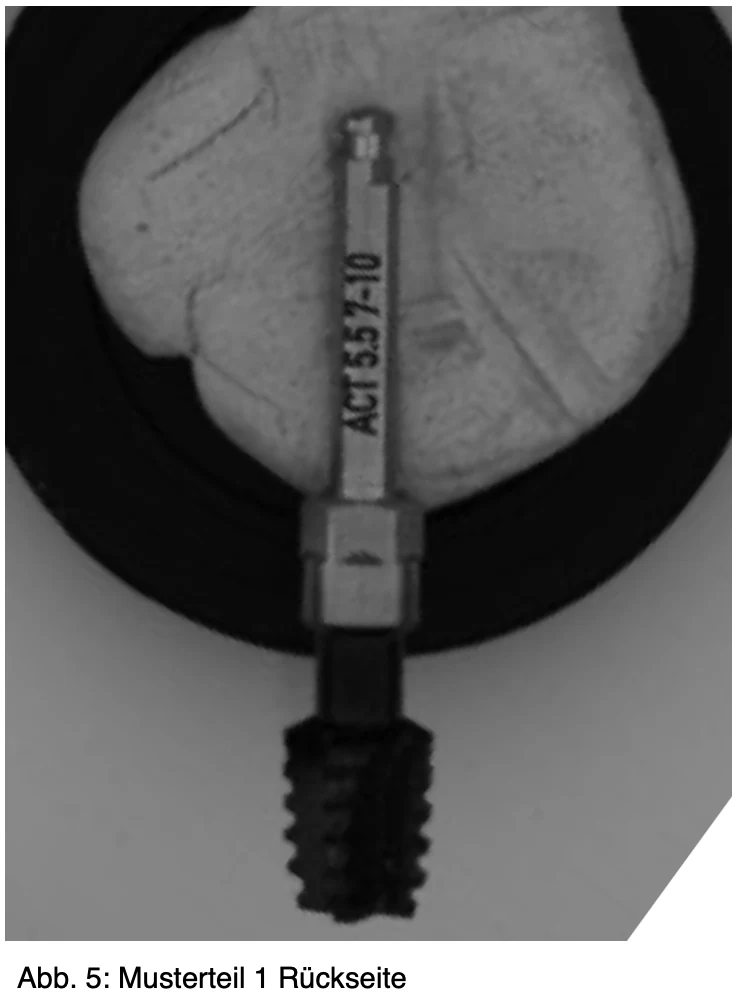 Ingrandisci l'immagine ↗
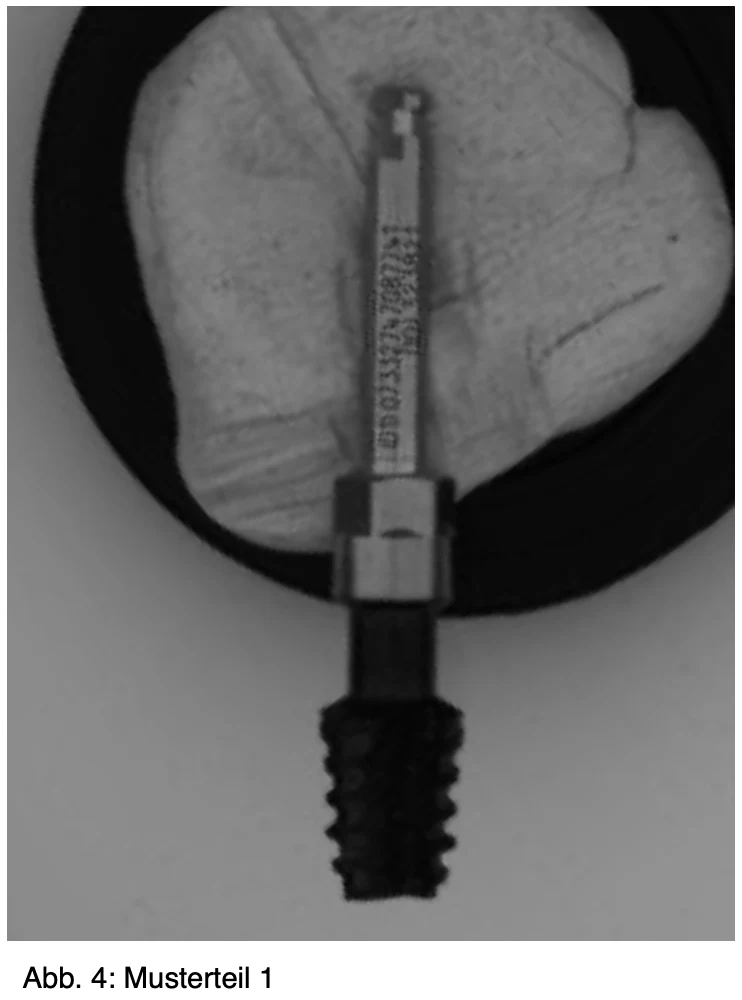 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
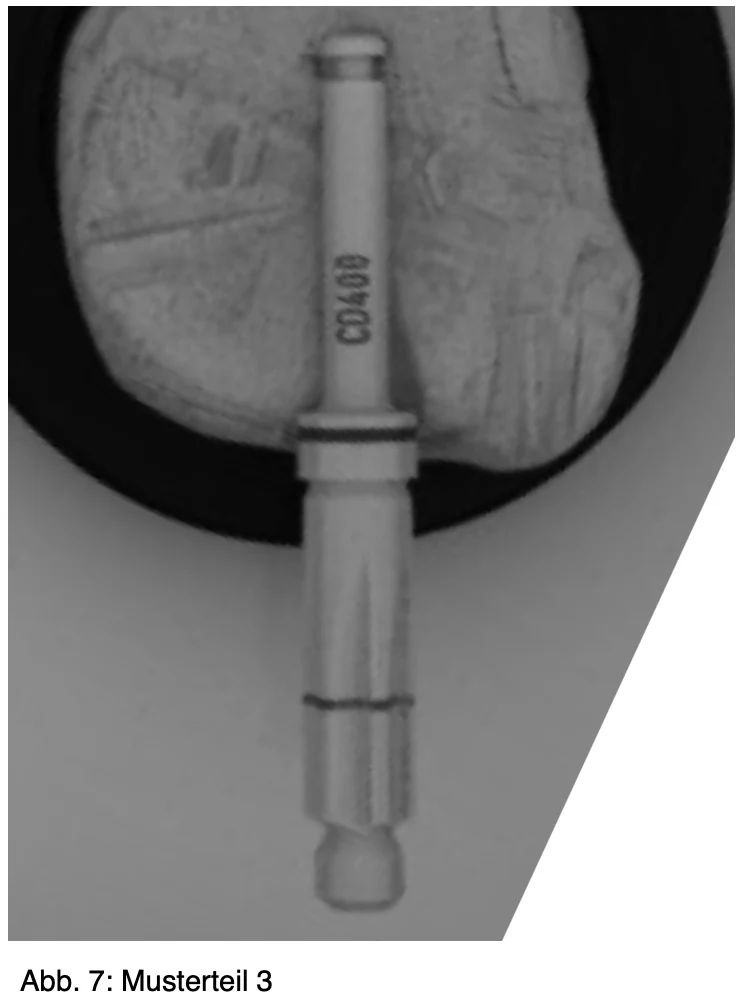 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
Controllo qualità di strumenti rotanti
Tipo di progetto:
QBICs
Data
2019
Nell'ambito del progetto al cliente, gli strumenti rotanti devono essere testati otticamente in un'unità di automazione. L'elaborazione di immagini industriali consente di integrare un controllo tra i passi successivi del processo nonostante i tassi di ciclo elevati e le condizioni quadro spesso sfavorevoli, come la scarsa accessibilità. Ciò significa che non solo i dati migliori sul processo possono essere ottenuti, ma anche parti cattive possono essere separati. I prodotti fabbricati devono essere monitorati in modo affidabile, oggettivo, nel modo più completo possibile e in relazione alle specifiche di prodotto e qualità definite.
L'attuale specificazione specifica/obbligazione descrive le proprietà richieste del sistema di test ottico. Le specifiche sono state create con l'obiettivo di garantire il test ottico degli strumenti rotanti in qualità impeccabile e elevata disponibilità di processo.
1.1. Compiti
Gli strumenti rotanti devono essere controllati automaticamente otticamente nell'area di CM (su misura). I seguenti componenti devono essere testati:
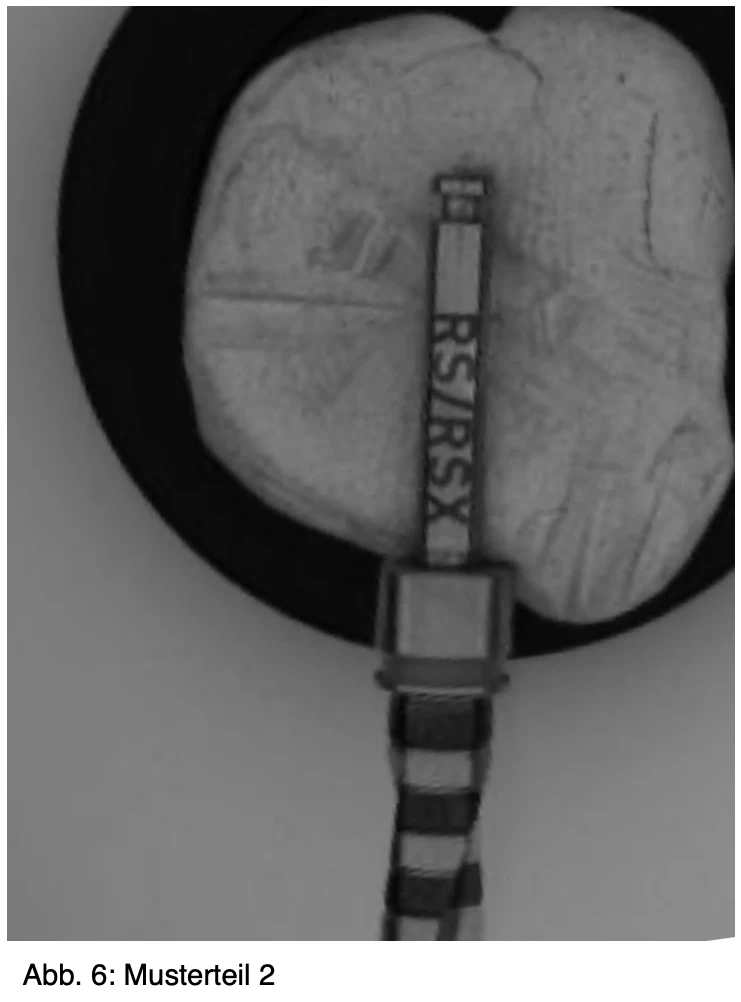
• Iscrizione laser (mancante, incompleto, sbagliato, posizione sbagliata)
• Marcatura UDI (mancante, incompleto, sbagliato, posizione sbagliata)
• Marcatura laser (posizione mancante, incompleta, sbagliata)
• Anello a colori (mancante, colore sbagliato, incompleto, sovracolore)
L'oggetto deve essere classificato nel campo dei test di superficie. Il sistema di test dovrebbe leggere codice e caratteri sugli strumenti rotanti, rilevare i difetti nelle aree dei componenti in fase di test, e controllare i componenti per completezza e posizione. Gli strumenti falsi devono essere identificati e separati come n.i.O. Nell'ambito del progetto, si verificherà se un sistema di test può essere integrato in un'unità di automazione che deve ancora essere sviluppata. Il tempo di prova/strumento dovrebbe tener conto del tempo di ciclo di 10 secondi. Sarebbe meglio ridurre il tempo di ciclo per quanto possibile.
1.1.1. Approccio precedente
• Controllo visivo manuale da parte di esperti con 10xLupe, 2xRinglupe
• Classificazione i.O./n.i.O. secondo il Libro di Qualità
• Tempo di prova: 1000/1000 min, 1000/400 min
• Produzione annuale di strumenti rotanti: ca. 800.000 pezzi
Il test ottico della marcatura UDI è particolarmente impegnativo per i dipendenti, in quanto si tratta di una combinazione di numeri da 12 a 14 cifre che viene abbinata su ogni strumento. A causa delle riflessioni, la dimensione del carattere e la lunghezza della marcatura, il test è dispendioso e difficile.
1.1.2. Validazione
Per qualificare il sistema di prova, sono noti i seguenti valori:
• Tasso di rilevamento
• Tasso di classificazione
• Falso tasso di allarme (comitato pseudo) •Ripetibilità
• Stabilità a lungo termine
• Altri?
Al fine di convalidare il sistema, sono fornite parti del campione, cataloghi dei campioni e parti con dichiarazioni di riferimento/modelli limitativi. Le parti del campione devono essere utilizzate per produrre una prova di abilità con la documentazione appropriata. I metodi di validazione sono tipicamente utilizzati nel monitoraggio pre-, dell'ispezione finale e delle apparecchiature di prova. In questo caso, VDI/VDE/VDMA 2632 dovrebbe essere utilizzato.
Le valutazioni statistiche (valori medi, variazioni) dei risultati del test e i limiti di avvertimento/intervento dovrebbero essere possibili. I dati devono essere forniti dal sistema di prova per un ulteriore trattamento.
1.1. Requisiti di tempo
• Tempo richiesto: 10sec/strumento
• Portata: ca. 800.000 strumenti/anno
1.1.4. Disponibilità richiesta
Il sistema di test ottico dovrebbe ricevere il risultato atteso dalla macchina di etichettatura. Quali soluzioni sono disponibili se il database è difettoso o non esistente? Una verifica viene poi effettuata. Inoltre, il sistema di test ottico dovrebbe creare un database per sé su una verifica riuscita al fine di rilevare voci errate dall'operatore sulla macchina di etichettatura. Una domanda importante è l'insegnamento di nuovi prodotti. Quanto ci vuole? Quanto costa?
• Tempi di fermo massimo pianificati/non programmati
Tempo medio tra fallimenti (MTBF)
Tempo medio per la riparazione (MRTTR)
Tempo medio tra manutenzione (MTBM)
1.2. Oggetto di prova
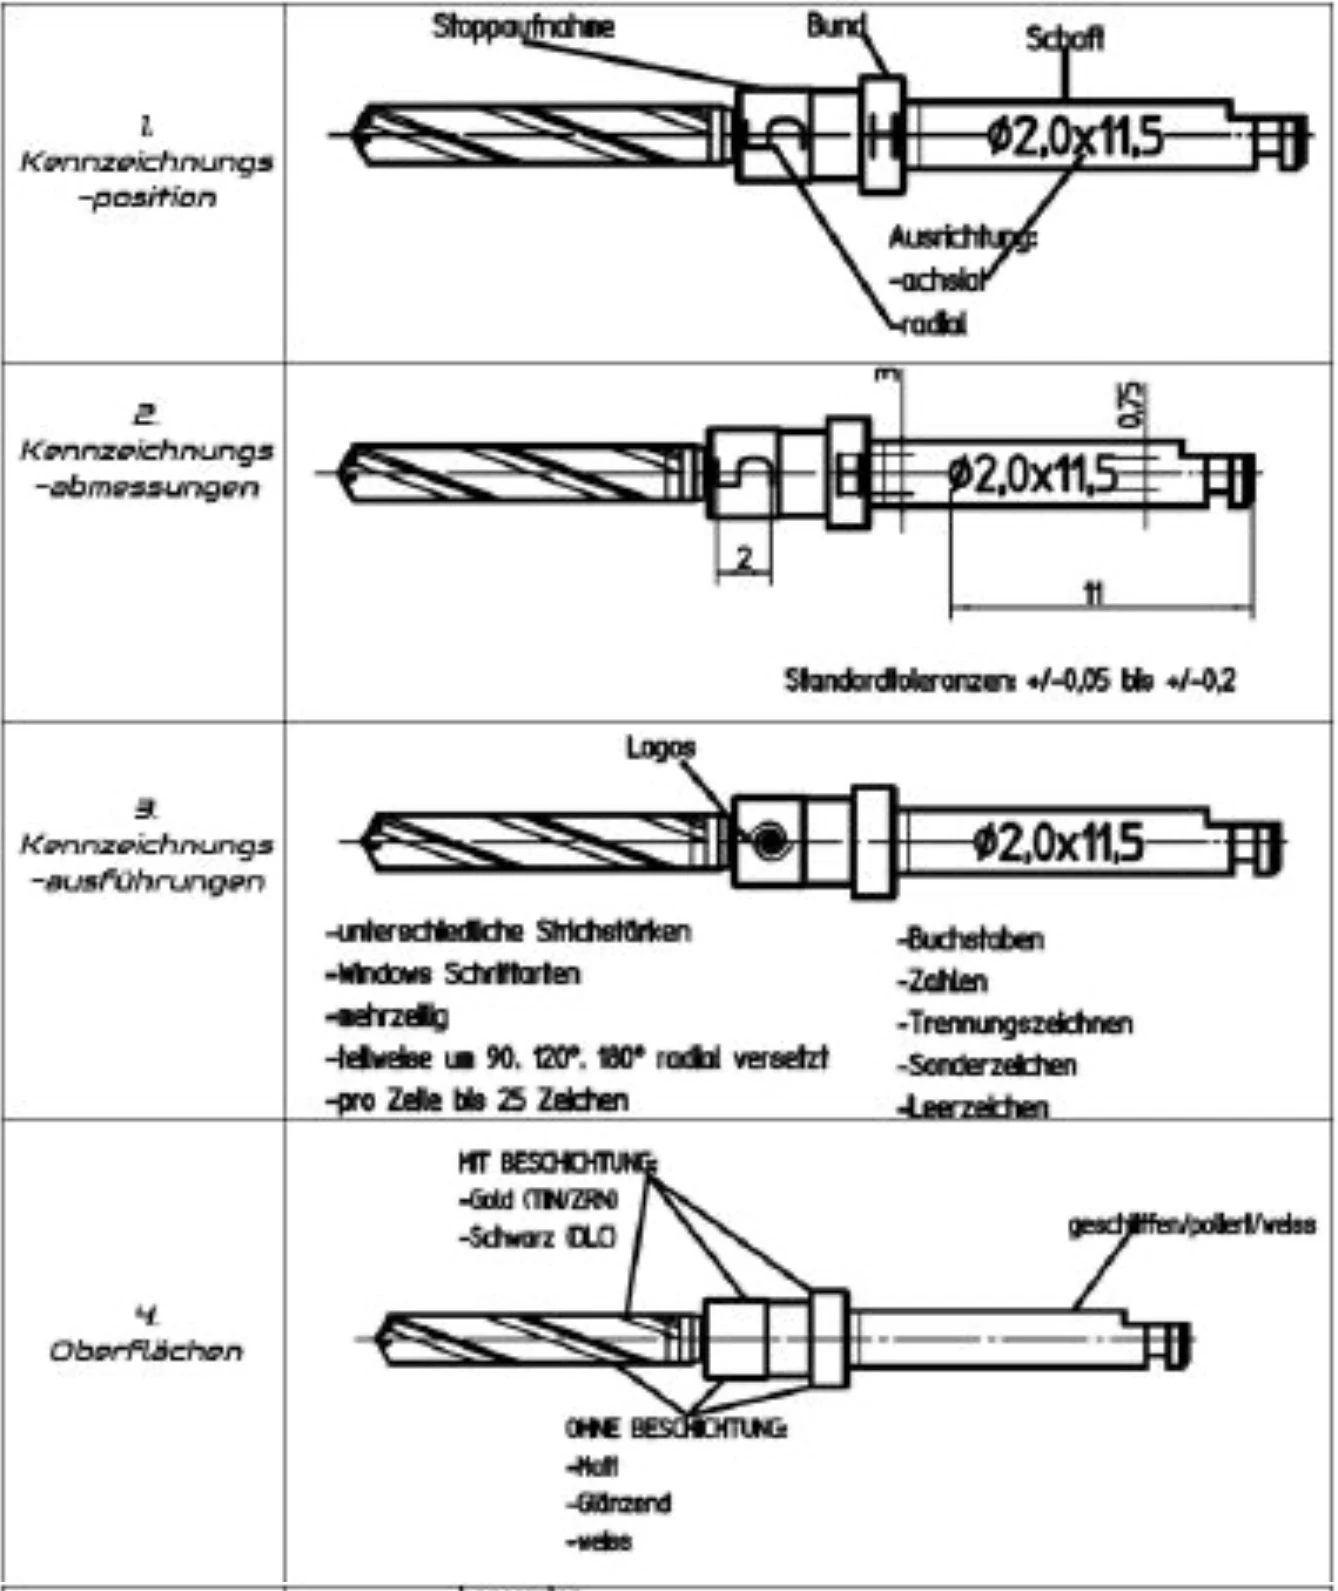
Gli oggetti da testare sono strumenti rotanti dell'area Custom Made. La seguente tabella mostra i requisiti dettagliati. Il sistema ottico dovrebbe controllare la posizione di marcatura. Dovrebbe riconoscere la posizione e la posizione dei segni. Inoltre, il sistema dovrebbe determinare le dimensioni della marcatura e confrontarle con quelle richieste. Inoltre, il sistema dovrebbe riconoscere e verificare la completezza dei diversi tipi di etichettatura. Il sistema ottico è in grado di eseguire i test su diverse superfici. In questo caso, lucentezza e riflessi possono rendere l'acquisizione dell'immagine più difficile. Inoltre, i marcatori di profondità nella regione della parte di lavoro devono essere controllati per quanto riguarda la posizione e la completezza. Inoltre, l'anello di colore deve essere testato. L'anello di colore si trova esclusivamente su superfici cilindriche. Il colore, il design e la posizione devono essere controllati.
I dati sono riportati nell'unità mm.
2 Situazione in crescita
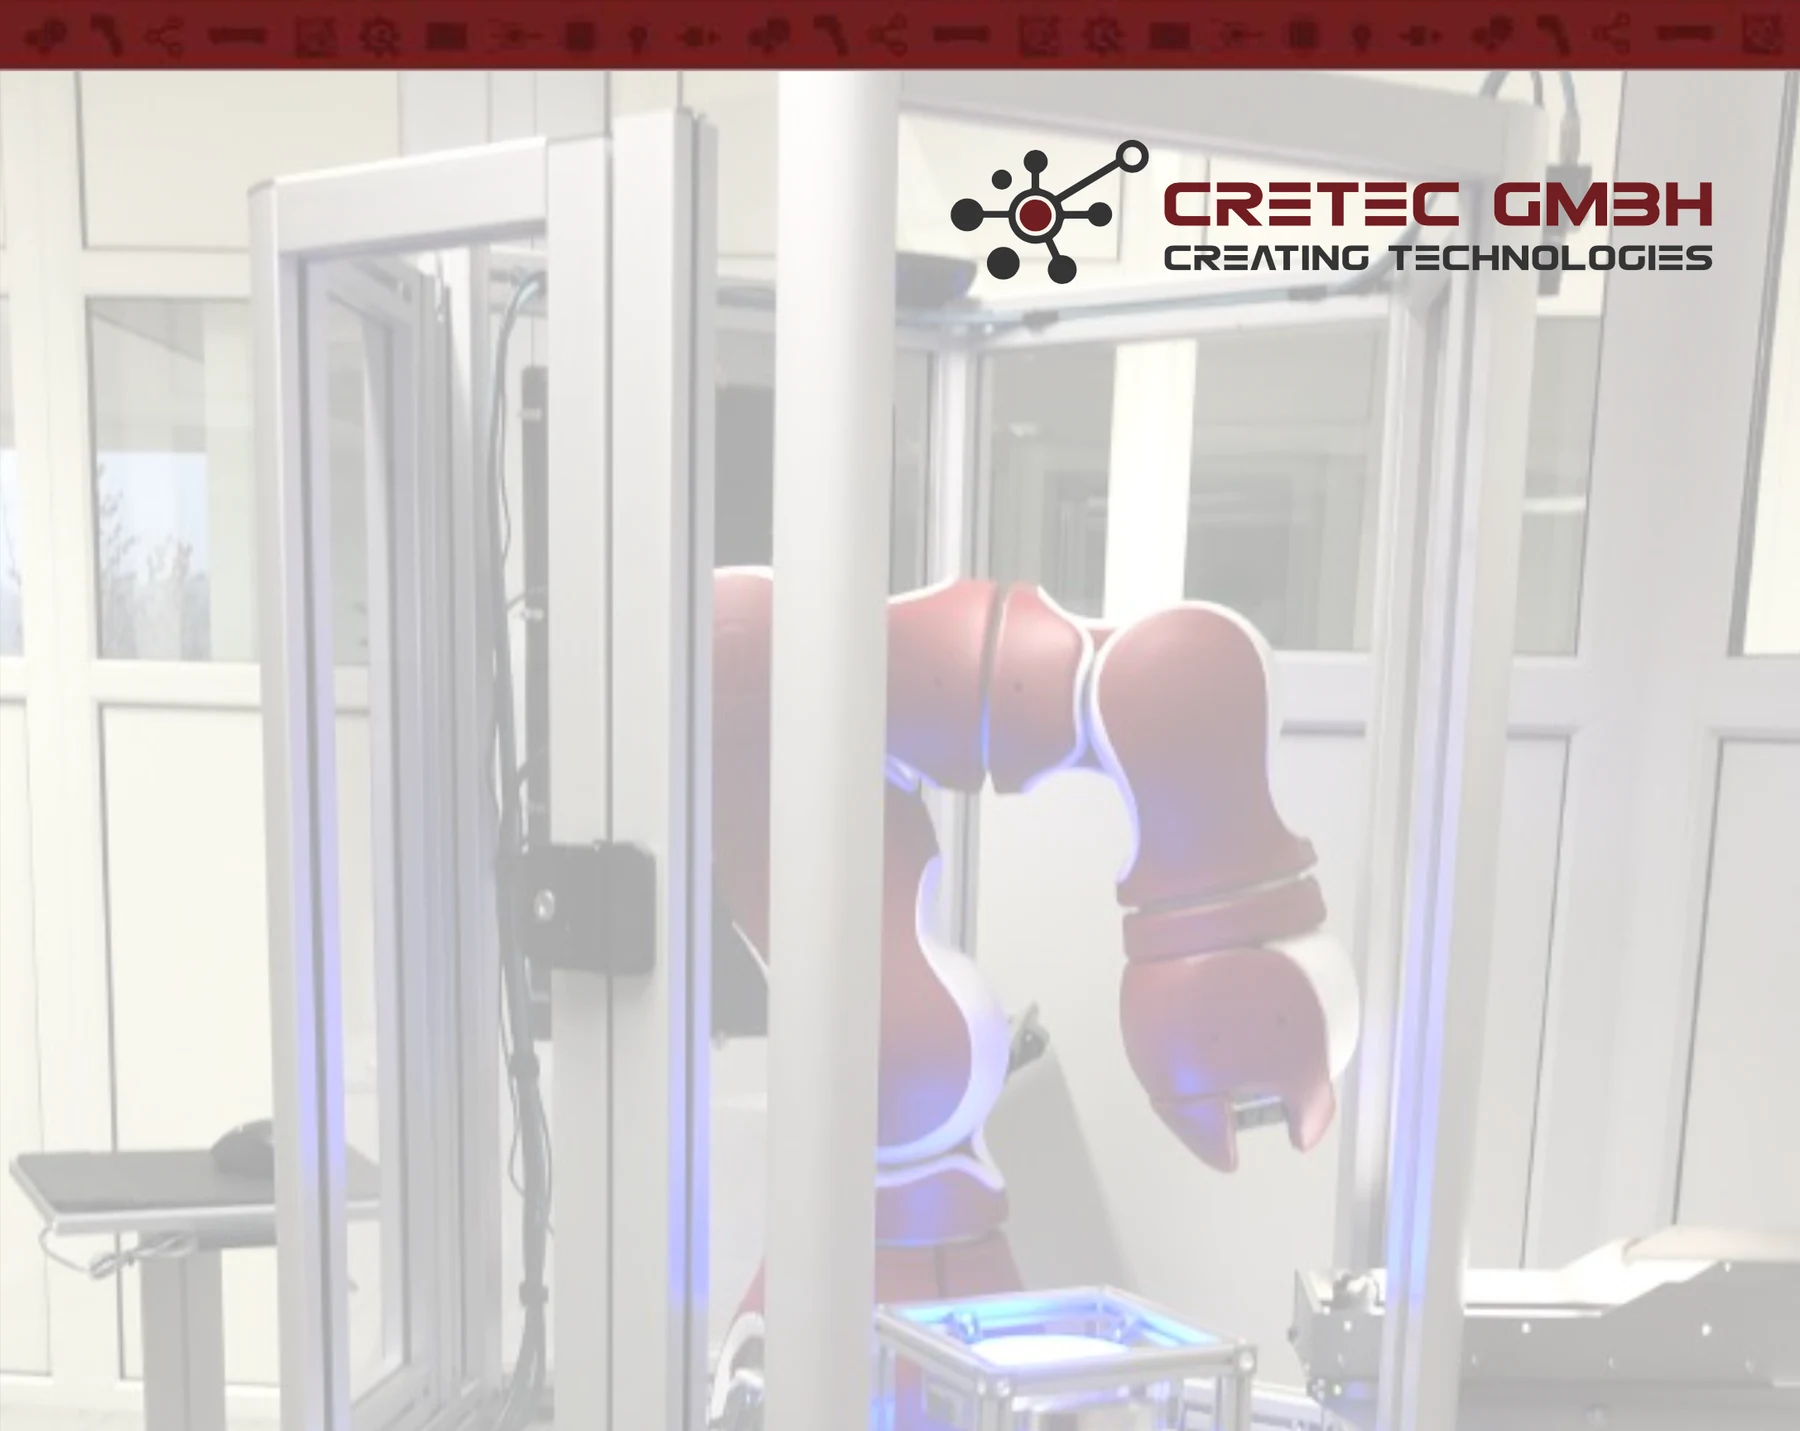
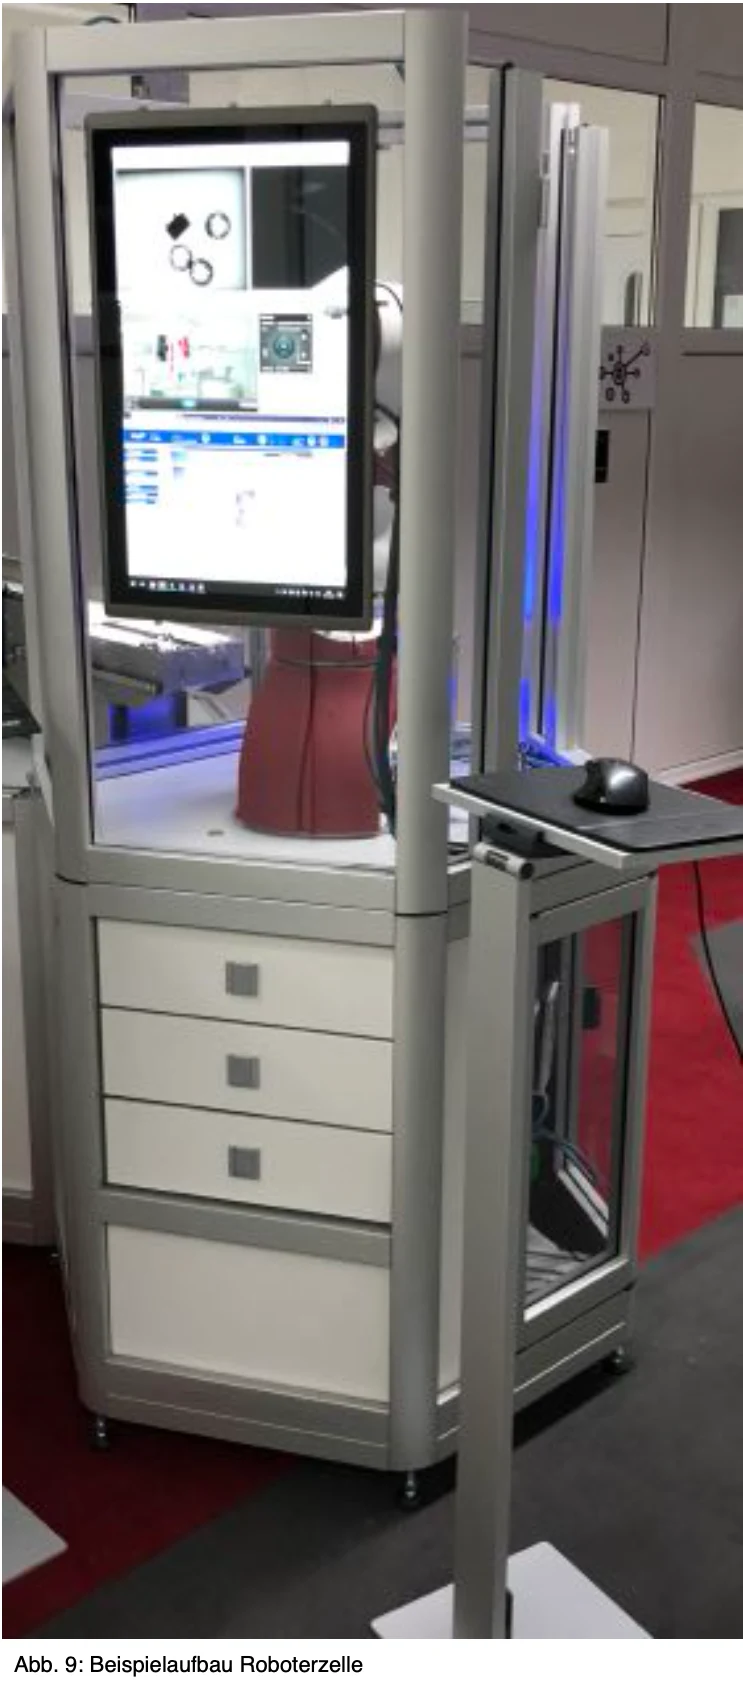
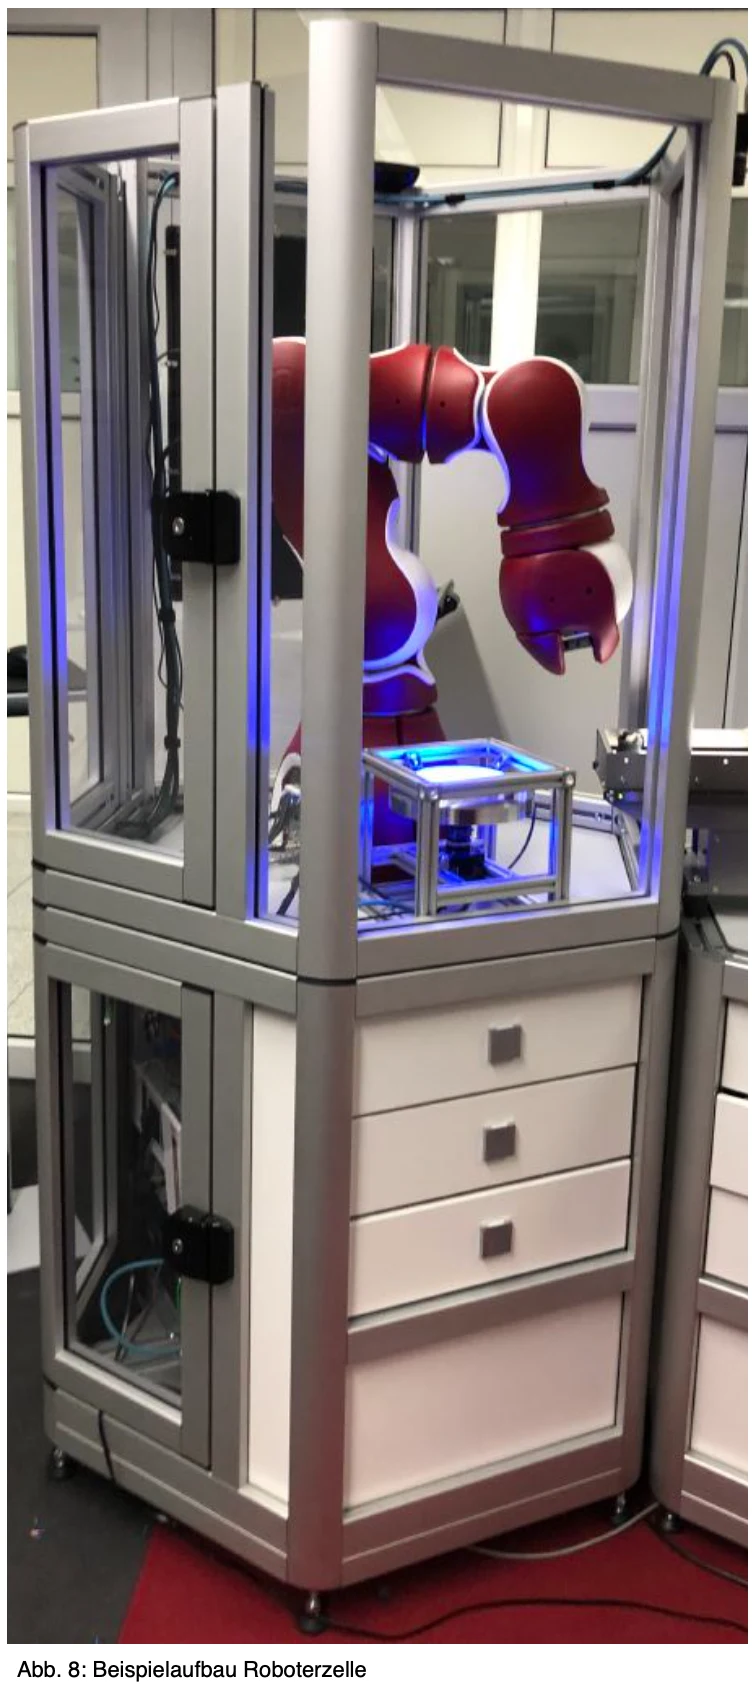
Il test incl. Il robot MRK può essere eseguito in una cella di ispezione CRETEC standard (QBIC). Il cliente fornisce i vettori di merci e campioni di prova e CRETEC li integra nel sistema standard esistente.
Il robot rimuove il campione di prova dal vassoio, prova come descritto per mezzo di elaborazione delle immagini, e successivamente imposta l'oggetto di prova in un i.O. o n.i.O. Vada via.
La cella di ispezione è mobile per mezzo di rulli estensibili integrati.
Le dimensioni della cella di ispezione sono mostrate nel disegno 'Test cell':
Gli schermi protettivi possono essere rimossi dai profili per poter collegare una cella robot separata come previsto.
Richiesta di questa applicazione →