
Archiwum publikacji
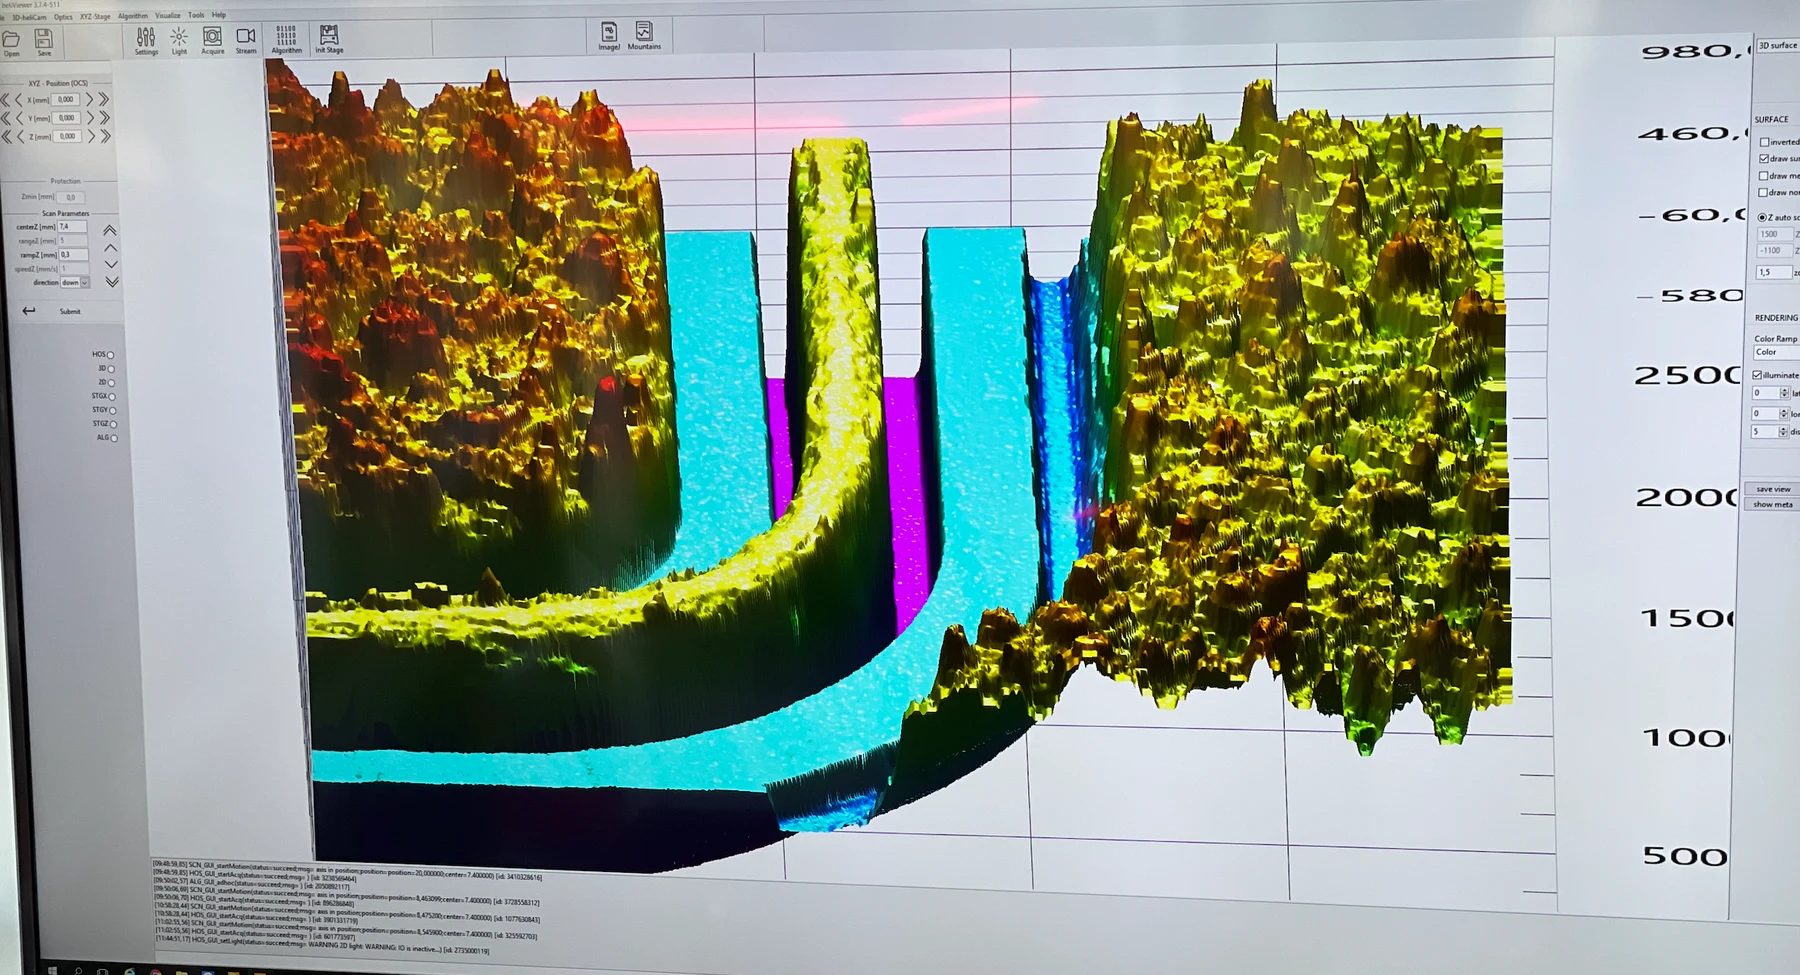
Pomiar i kontrola 3D przezroczystych ścieżek kleju metodą interferometrii światła białego
Insight into a published application or lecture from the CRETEC archive.
Zawartość archiwum: Informacje odnoszą się do pierwotnego statusu publikacji. Proszę koordynować bieżące wykonywanie, zakres usług i dostępność z CRETEC.
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
Pomiar i kontrola 3D przezroczystych ścieżek kleju metodą interferometrii światła białego
Typ projektu:
Automotive
Data
2022
1 - Wymóg
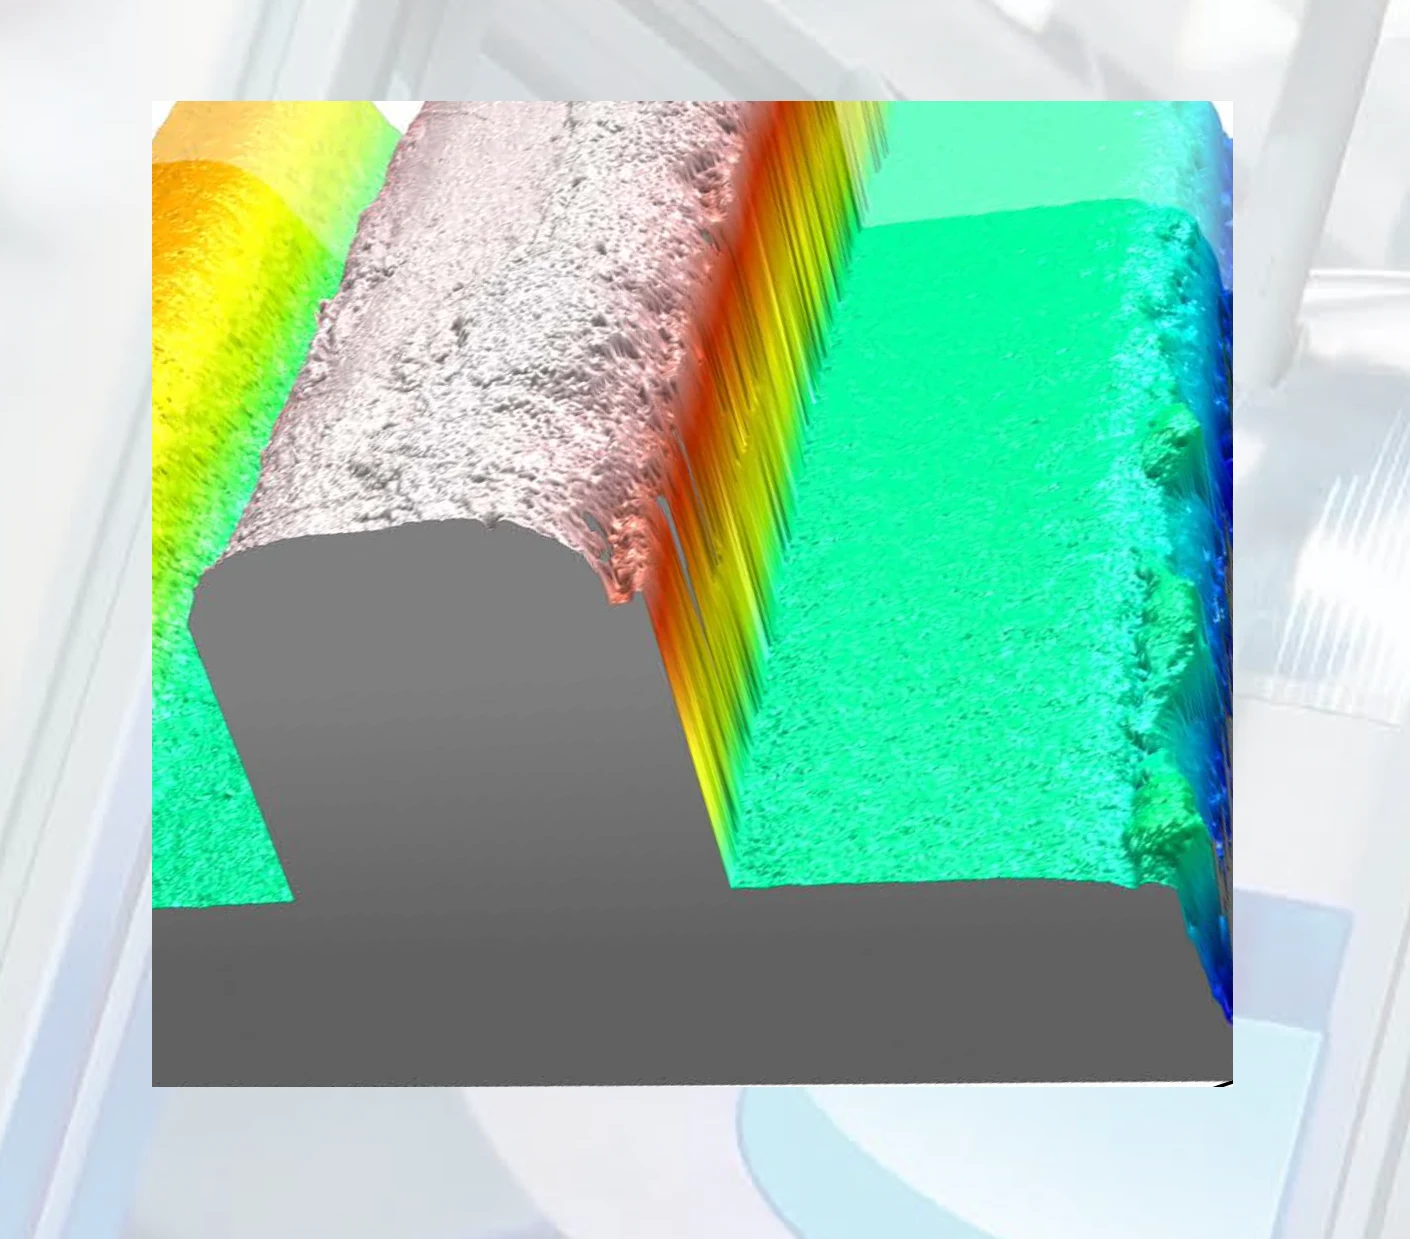
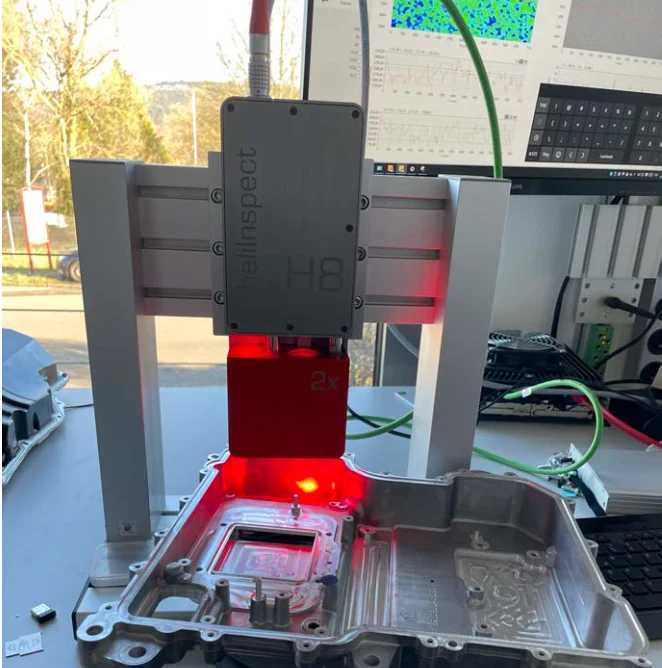
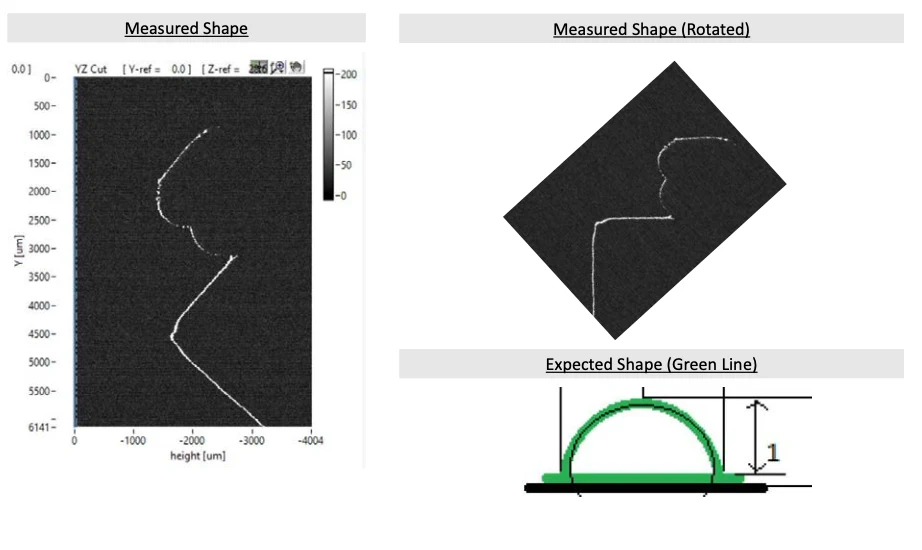
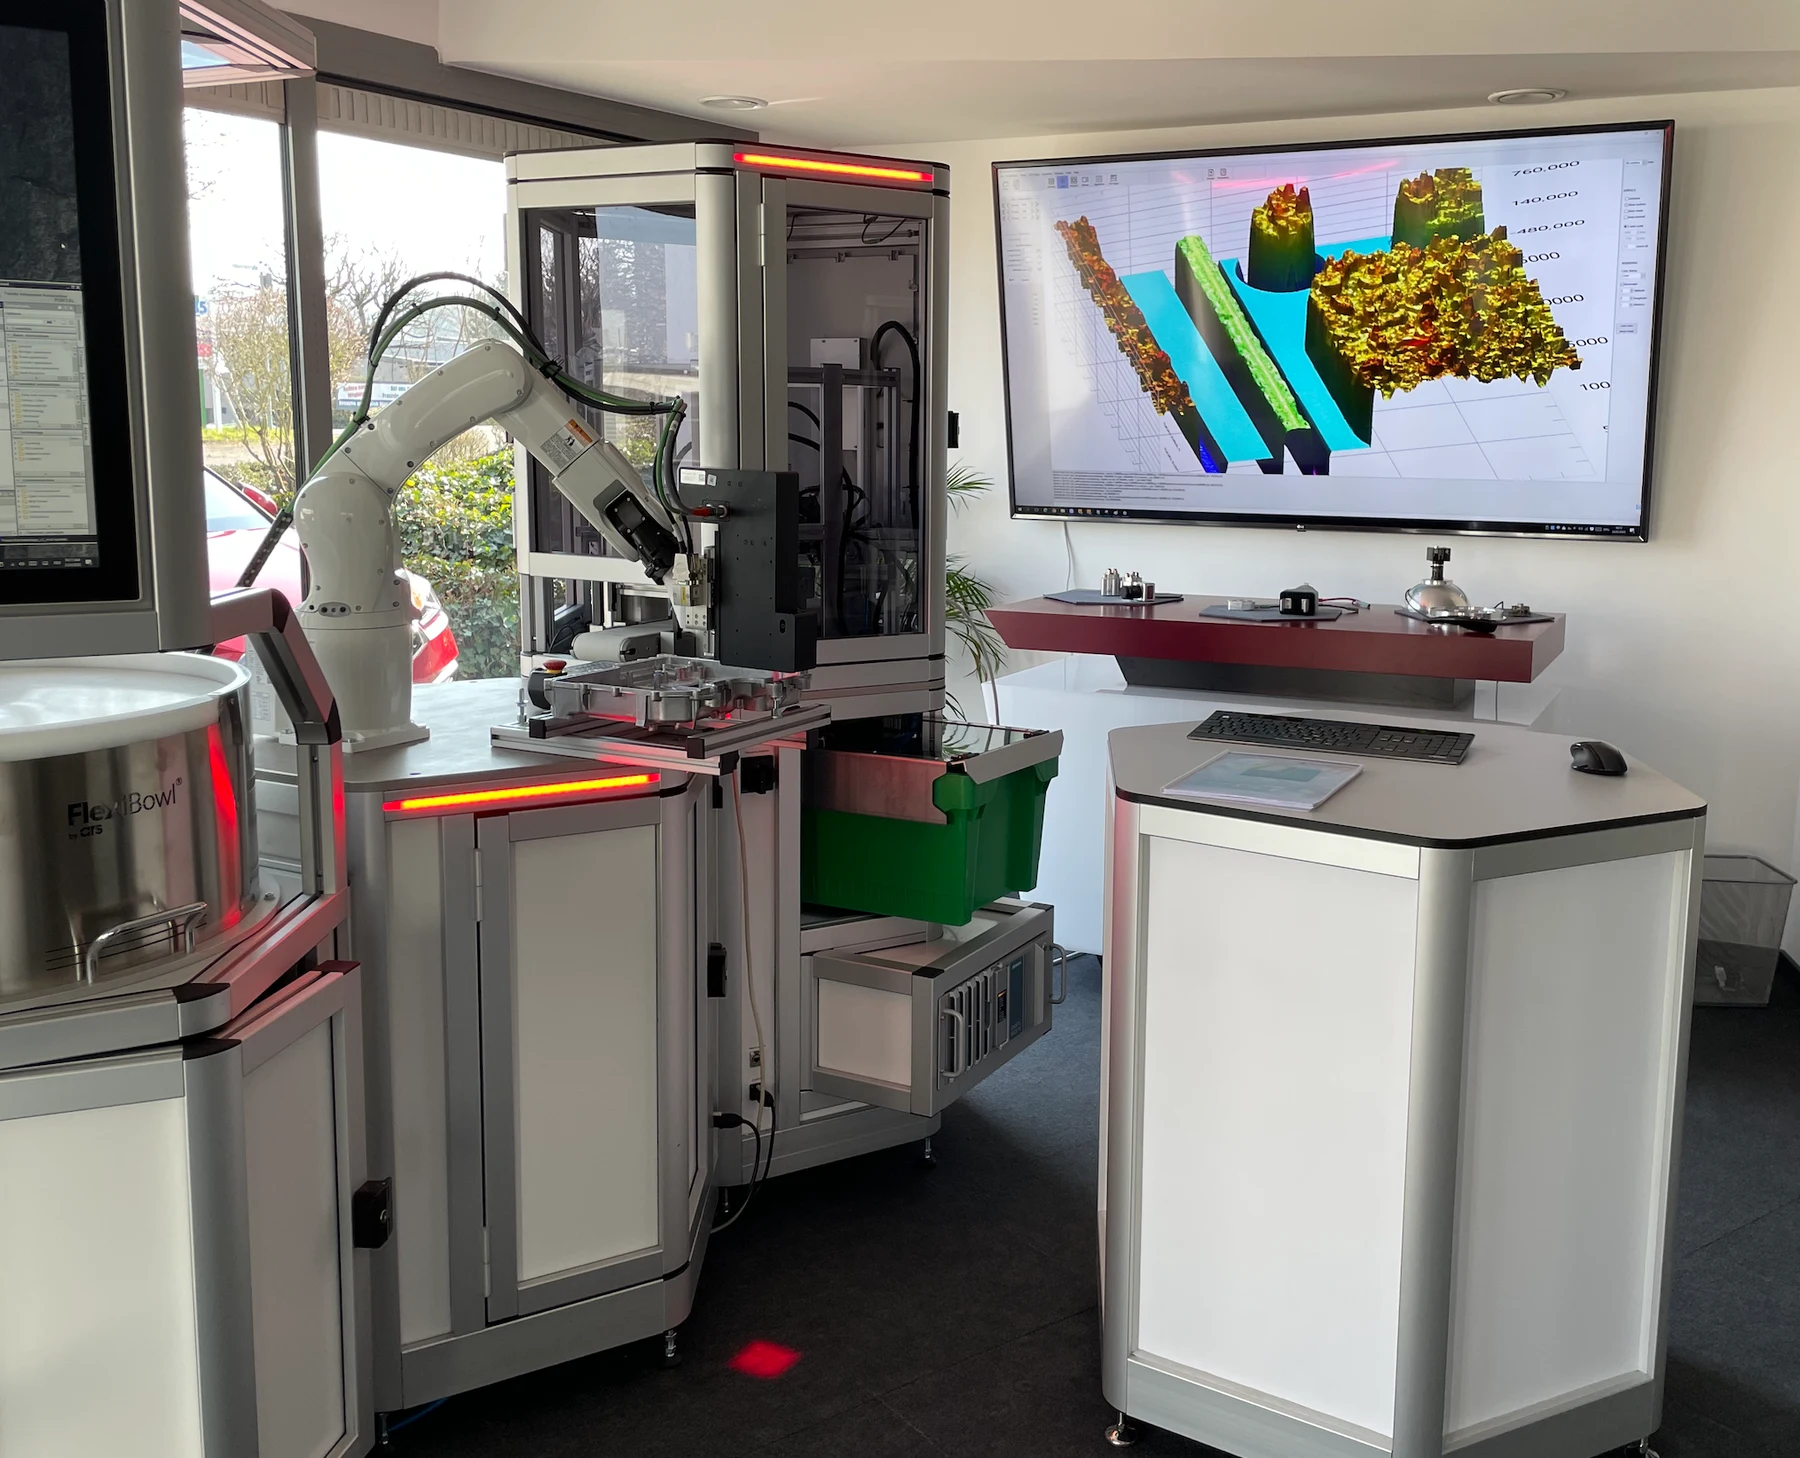
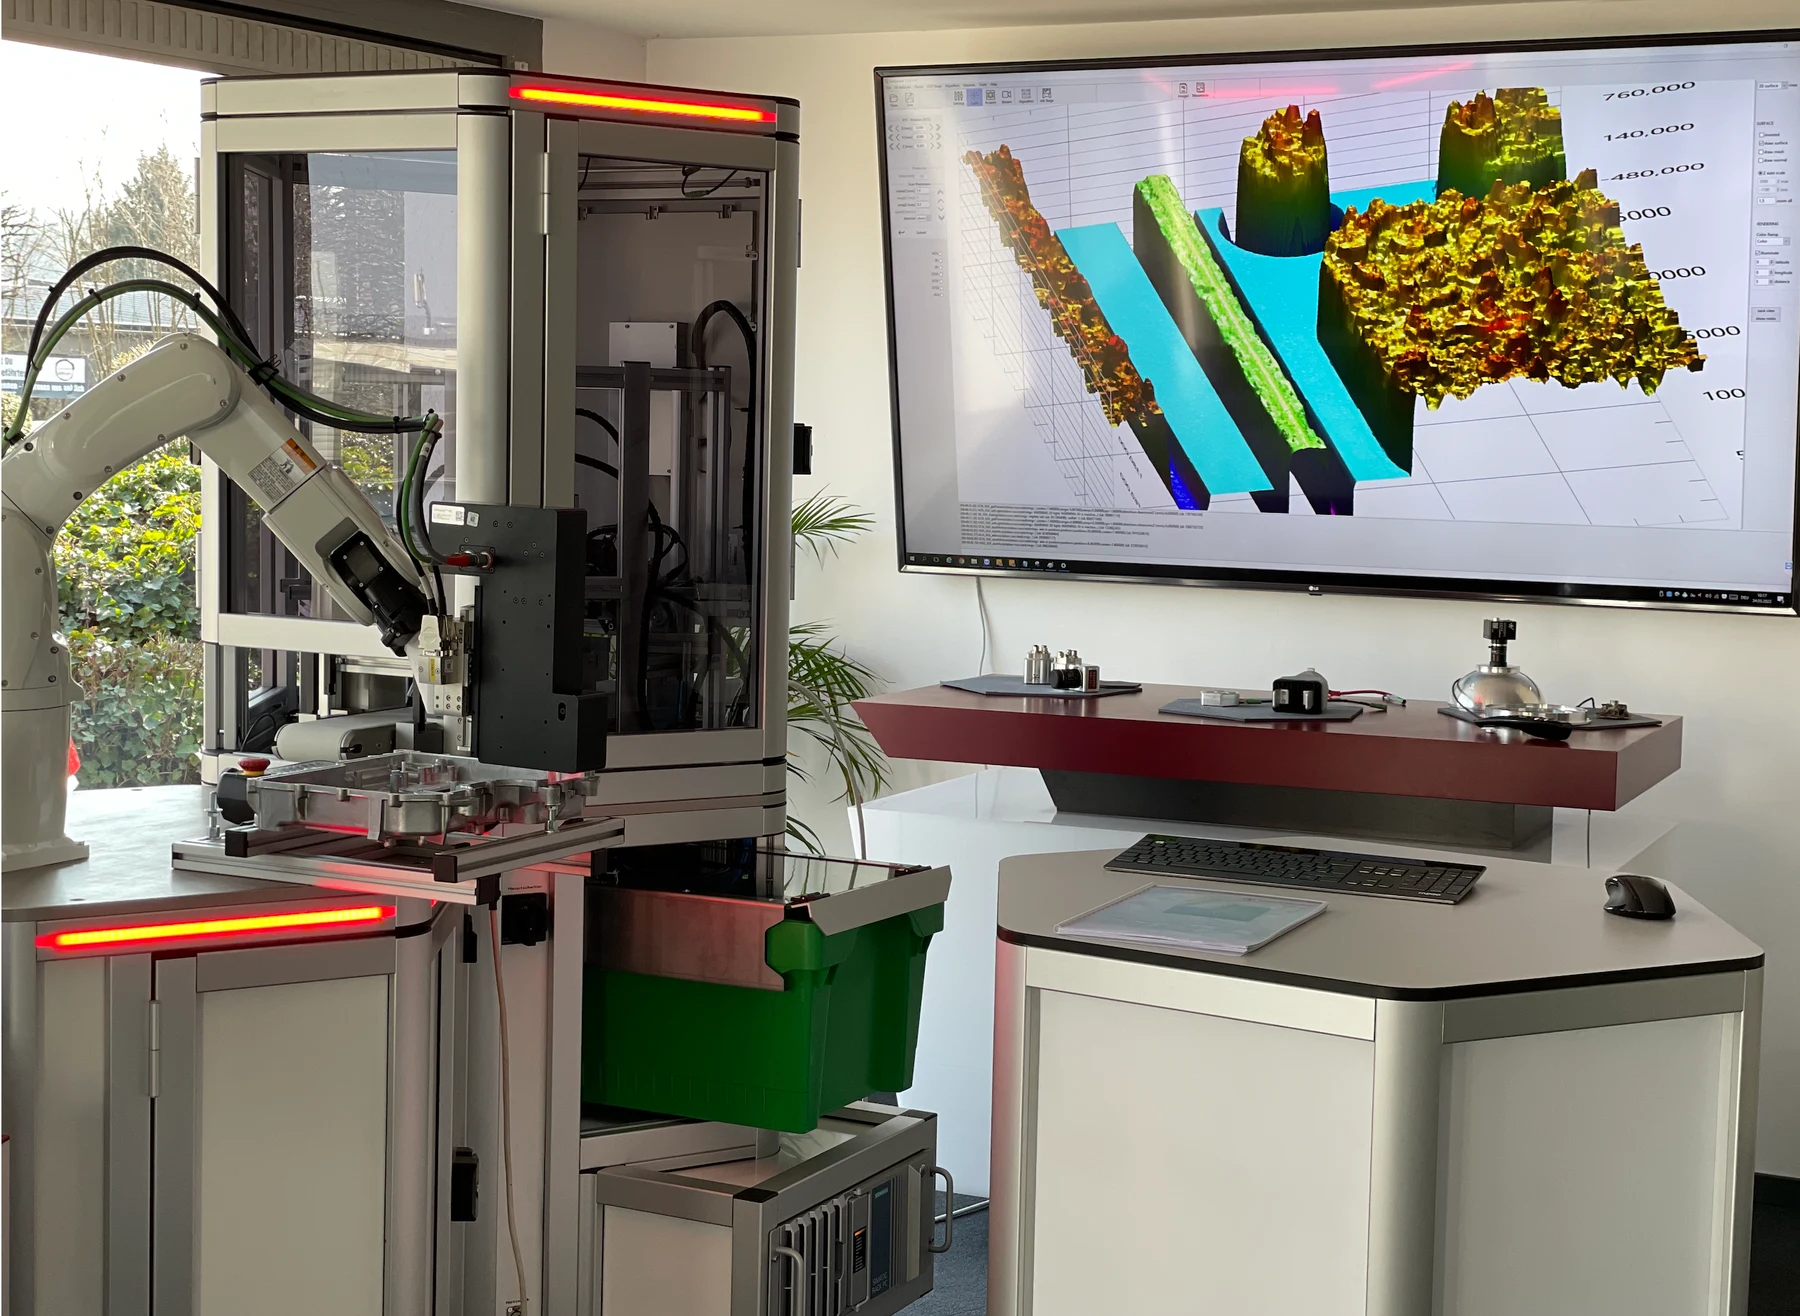
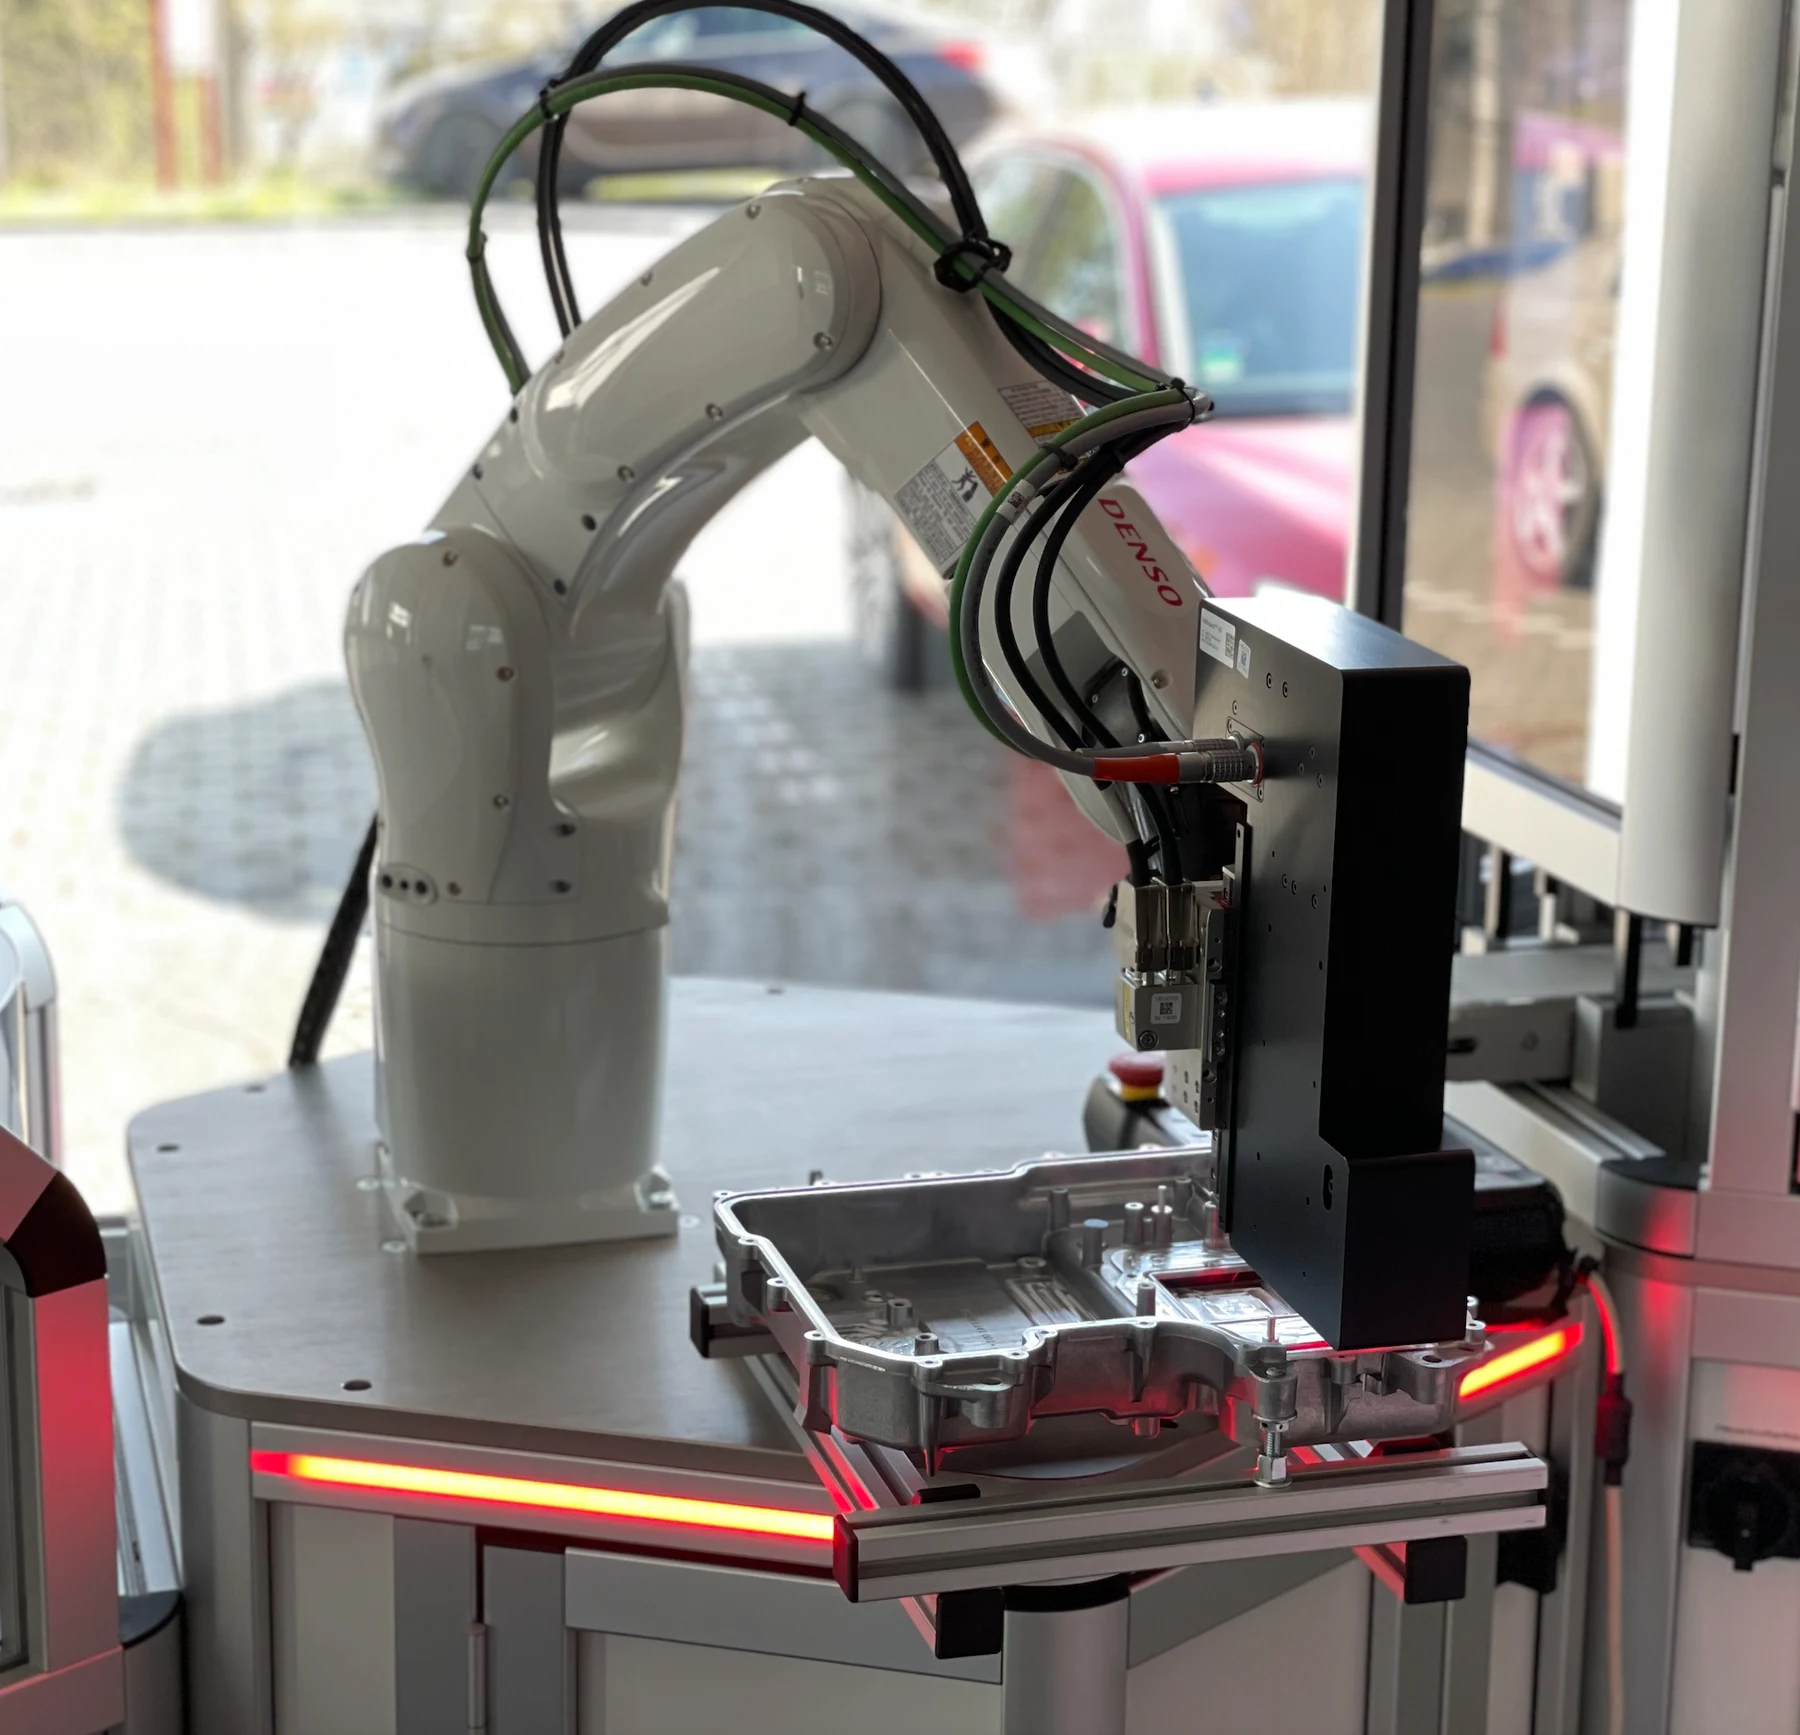
Zakres badania to prawidłowa konstrukcja uszczelki umieszczonej na krawędzi obudowy aluminiowej obudowy diecast.
Funkcja uszczelnienia plomby w odniesieniu do pokrywy jest wytwarzana przez ściskanie uszczelki na obudowę podczas przyciskania i wkręcania osłonki.
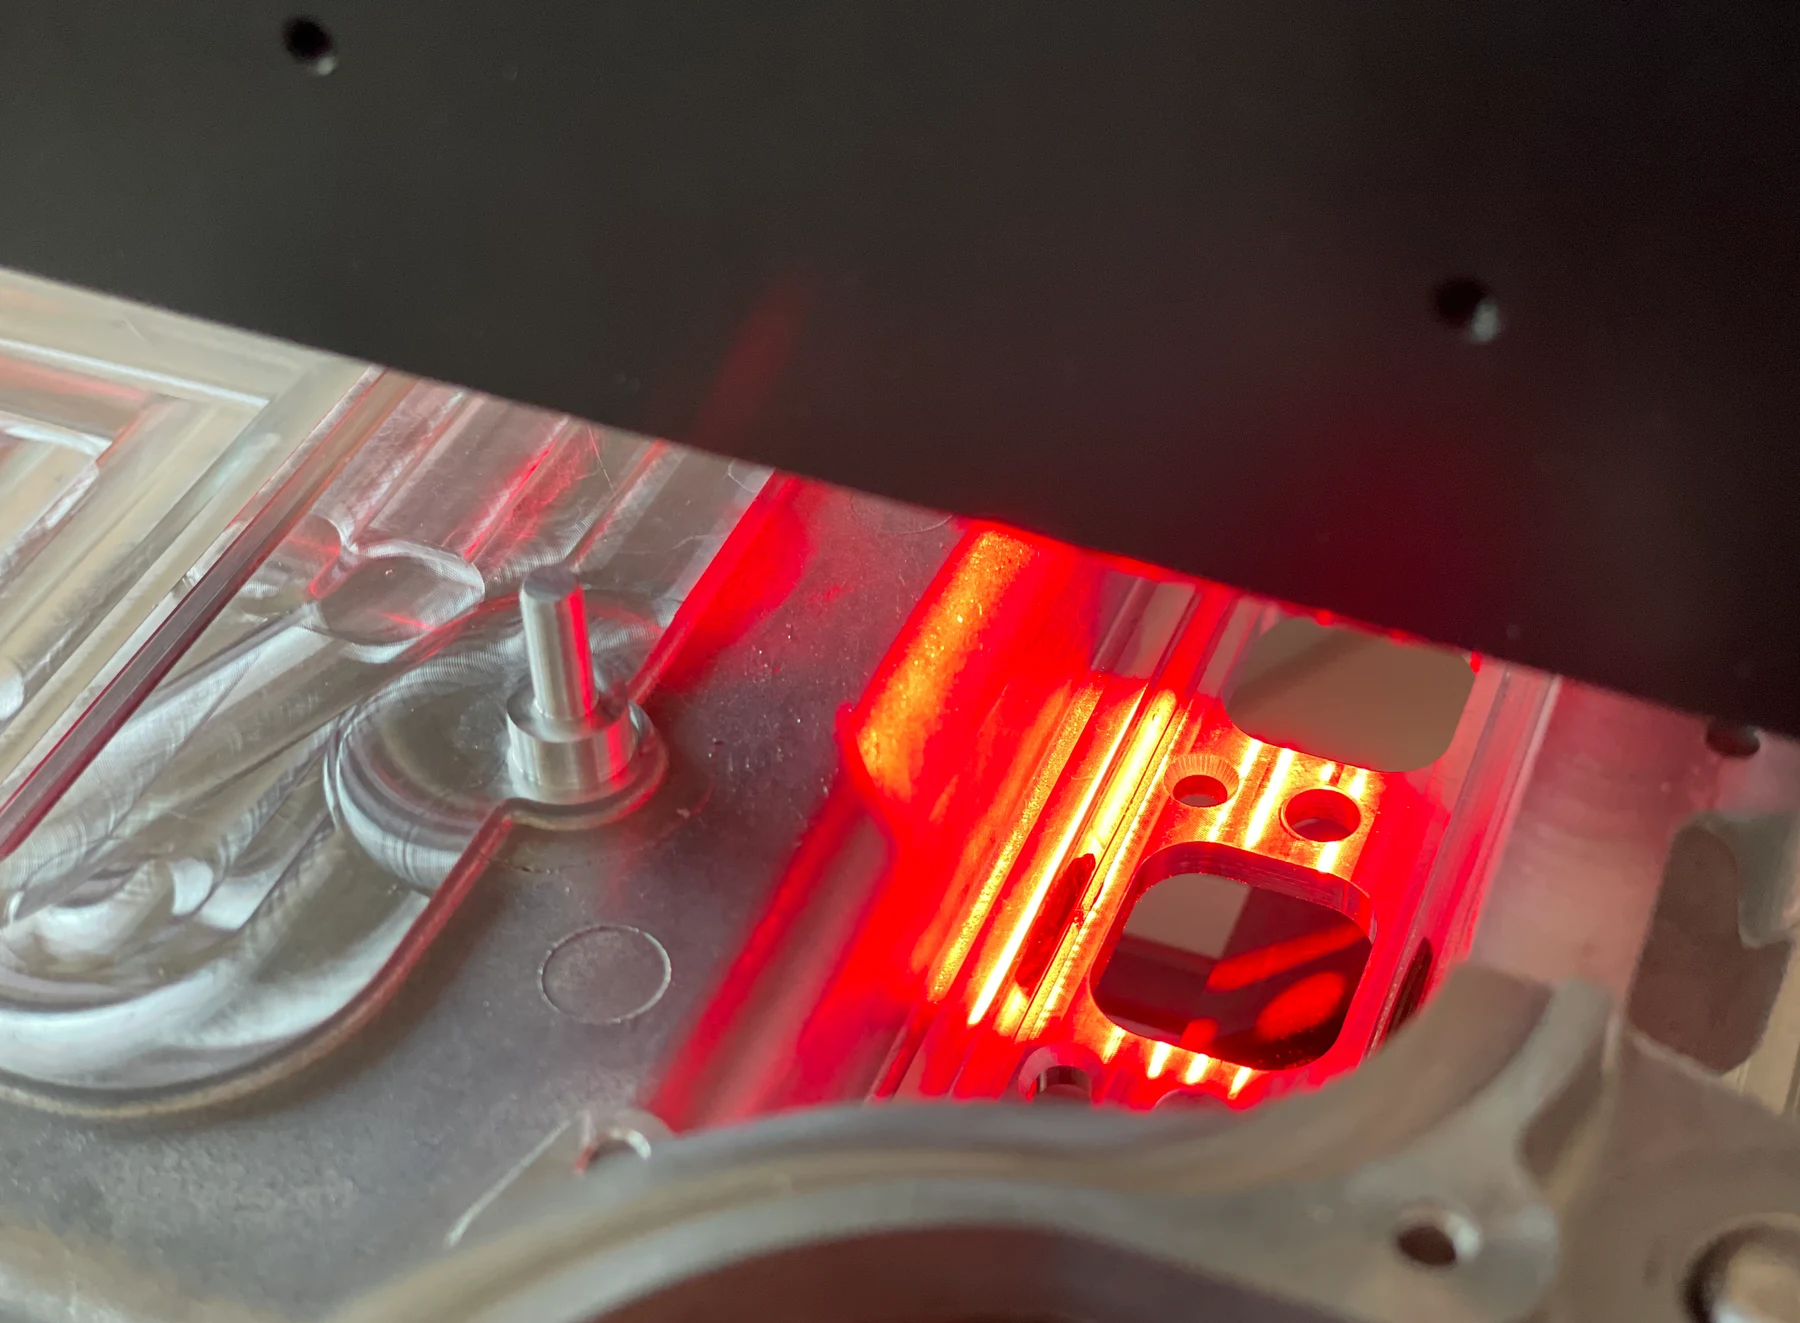
Pieczęć ta musi być zatem sprawdzona w sposób wolny od kontaktu.
Ważne funkcje dla prawidłowego wykonania są
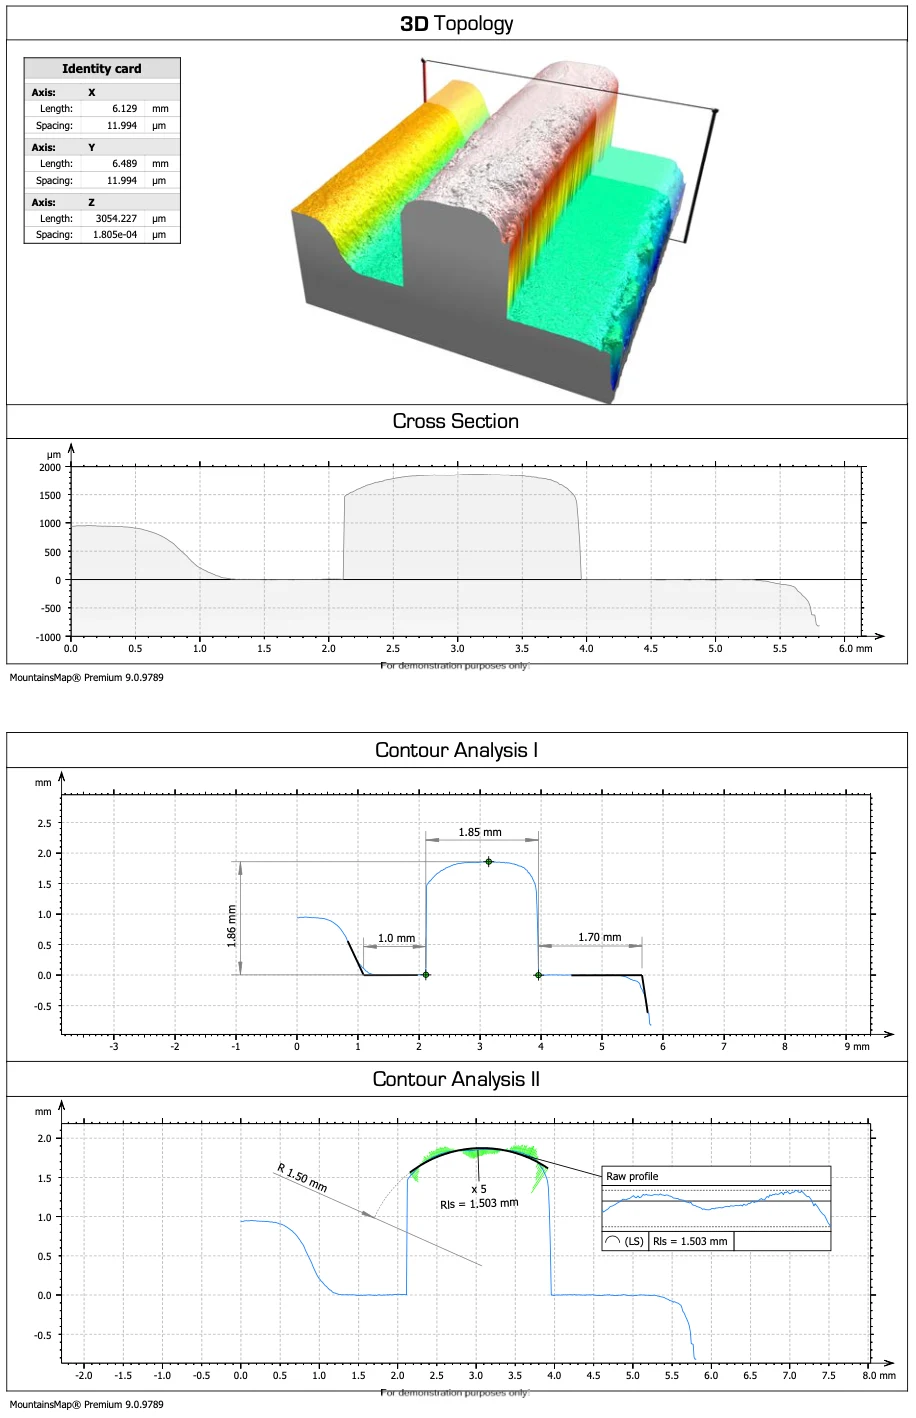
położenie lub sieć, w której uszczelka została przyklejona do obudowy, - wysokość uszczelnienia, oraz
- szerokość uszczelki.
1.2 - System badań
a) Badanie plomby następuje po utwardzeniu plomby.
b) Obudowa z uszczelnieniem dezintegracyjnym już przeszła przez część hartującą w tym czasie.
Uszczelki są utwardzone pod światłem UV.
c) Ustawienia urządzenia testowego (specyfikacje wartości granicznej, wybór wariantu) są swobodnie regulowane i zabezpieczone przed nieautoryzowaną regulacją (ochrona hasłem).
W momencie sprawdzania na ekranie powinien być wyświetlony bieżący obszar.
d) Status badania jest przechowywany dla każdego elementu w systemie identyfikowalności z: - datą, czasem
- Kod błędu i lokalizacja (pozycja na arkuszu uszczelniającym)
- Niepowtarzalny numer (numer seryjny z kodu matrycy danych na obudowie)
e) Po wykryciu 3 kolejnych błędów, system musi pokazać komunikat błędu lub dojść do zatrzymania. Przedział ten jest regulowany przez operatora o przedłużonym czasie działania.
f) Badanie przeprowadza się zgodnie z opisem w pkt 6.
g) Badanie powinno działać podobnie do badania pasty lutowniczej (SPI) w oparciu o zasadę modulowanego rzutu taśmowego, aby móc uchwycić kształt i podać ilość dokładnie powyżej krawędzi obudowy.
1.3 - Status testu znakowania
1.3.1 - > n.i.O. Części
Uszkodzone części są automatycznie odprowadzane do oddzielnego, złego magazynu części. Oznakowanie statusu badania odbywa się za pośrednictwem systemu identyfikowalności, zob. pkt 2f. Ponadto zapisuje się wzorzec błędu, który może być przypisany do wadliwej części indywidualnej.
3.2 - > kontynuacja niO. Części
Dalsze kontrole i decyzje dotyczące pseudobłędów lub rzeczywistych błędów są następnie przeprowadzane przez operatora. System kontroli pokazuje operatorowi zapisany wzorzec błędu w miejscu weryfikacji, który odpowiada próbce badanej. Wydarzenie. Nadmierne dopasowanie wzoru błędu przez operatora musi być udokumentowane elektronicznie w stacji weryfikacji. Wynik tej decyzji jest również składany w systemie identyfikowalności.
Miejscem weryfikacji wymaganym do tego celu jest zakres dostawy urządzenia badawczego.
1.4 - Blokowanie procesu / identyfikowalność
Po przeprowadzeniu badania dane pomiarowe z identyfikatorem części testowych są przechowywane w bazie danych. W takim przypadku urządzenie testujące przenosi wyniki badań na komputer do gromadzenia danych wysokiej jakości. W tym przypadku odczytywany jest kod matrycy danych już obecny na produkcie. Za pomocą tego kodu matrycy danych i bazy danych można w dowolnym momencie wyśledzić dokładne przypisanie danych do poszczególnych składników.
1.5 Elementy testowe
1.5.1 Przegląd wariantów
System kontroli ma na celu przetwarzanie różnych wariantów dozowanych uszczelek obudowy.
może być: Obecnie jednak istnieje tylko jeden ważny wariant:
1. Obudowa dla typu 0001
Wariant aktywnej obudowy można wybrać na powierzchni operatora. Przegląd wariantu / Obszary kontroli są uzgadniane / przedkładane później. Sprawdza się zgodność wybranego wariantu z DMC.
1.6 Badanie konturów uszczelniających / uszczelniających
1. Wysokość uszczelnienia: 1,75 ± 0,2 mm
2. Szerokość uszczelnienia: 2,0 ± 0,2 mm
3. Profil uszczelniający: określony w rysunku
3.1 Odległość od krawędzi obudowy: tbd
3.2 Formularz uszczelniający: do potwierdzenia
3.3 Objętość uszczelniania: do potwierdzenia
4. Matryca znacznika danych (DMC): odtwarzalny DMC - > TAK lub NIE
1.7 Wskaźnik błędu / wykrywanie błędów / program CAQ interfejsu
a) Obecne obrazy usterek plomb obudowy są wyświetlane online na ekranie.
b) Odpowiedni wynik testu jest obecnie czytelny na monitorze.
c) Na monitorze musi być wyświetlony licznik numerów dla części I.O. / n.i.O.
d) Wszystkie dane i obrazy testowe są przechowywane indywidualnie dla danej obudowy z odpowiadającym im niepowtarzalnym numerem na dysku sieciowym, tak aby mogły być wywoływane i oceniane w miejscu analizy lub w przypadku późniejszej skargi.
1.8 - Dokładność badania
a) Producent przedstawia wykazanie zdolności. Zdolność do pozycjonowania i wartości szarości jest wykazana na podstawie geometrycznej i szarej kalibracji wartości i jej testowania ponad 50 rund.
b) Stosuje się następujące tolerancje T:
Położenie: widok prostopadły + / - 20 μm
Wagi szarości: + / -5 wag szarości
1.9 - Normy kalibracji
Normy kalibracji to geometryczna płyta kalibracyjna i szarość skali producenta. W ten sposób można osiągnąć porównywalność różnych maszyn i długoterminową stabilność.
Standardy kalibracji są dostarczane przez klienta
1.10 Inne
a) Urządzenia badawcze powinny być zaprojektowane w taki sposób, aby nie doszło do uszkodzenia mechanicznego. Wszelkie zaburzenia w odniesieniu do optyki próbki testowej (uszkodzenie, zanieczyszczenie, struktura powierzchni, kolor,...) przez proces badania nie są dozwolone!
b) Dla urządzeń badawczych należy dostarczyć instrukcje dotyczące działania i kalibracji.
c) Oprogramowanie operacyjne posiada operatora i chronione hasło
Tryb ekspercki.
d) Formularz FB- 721 034 wypełnia dostawca.
Wniosek o wydanie niniejszego wniosku →