
Публикационный архив
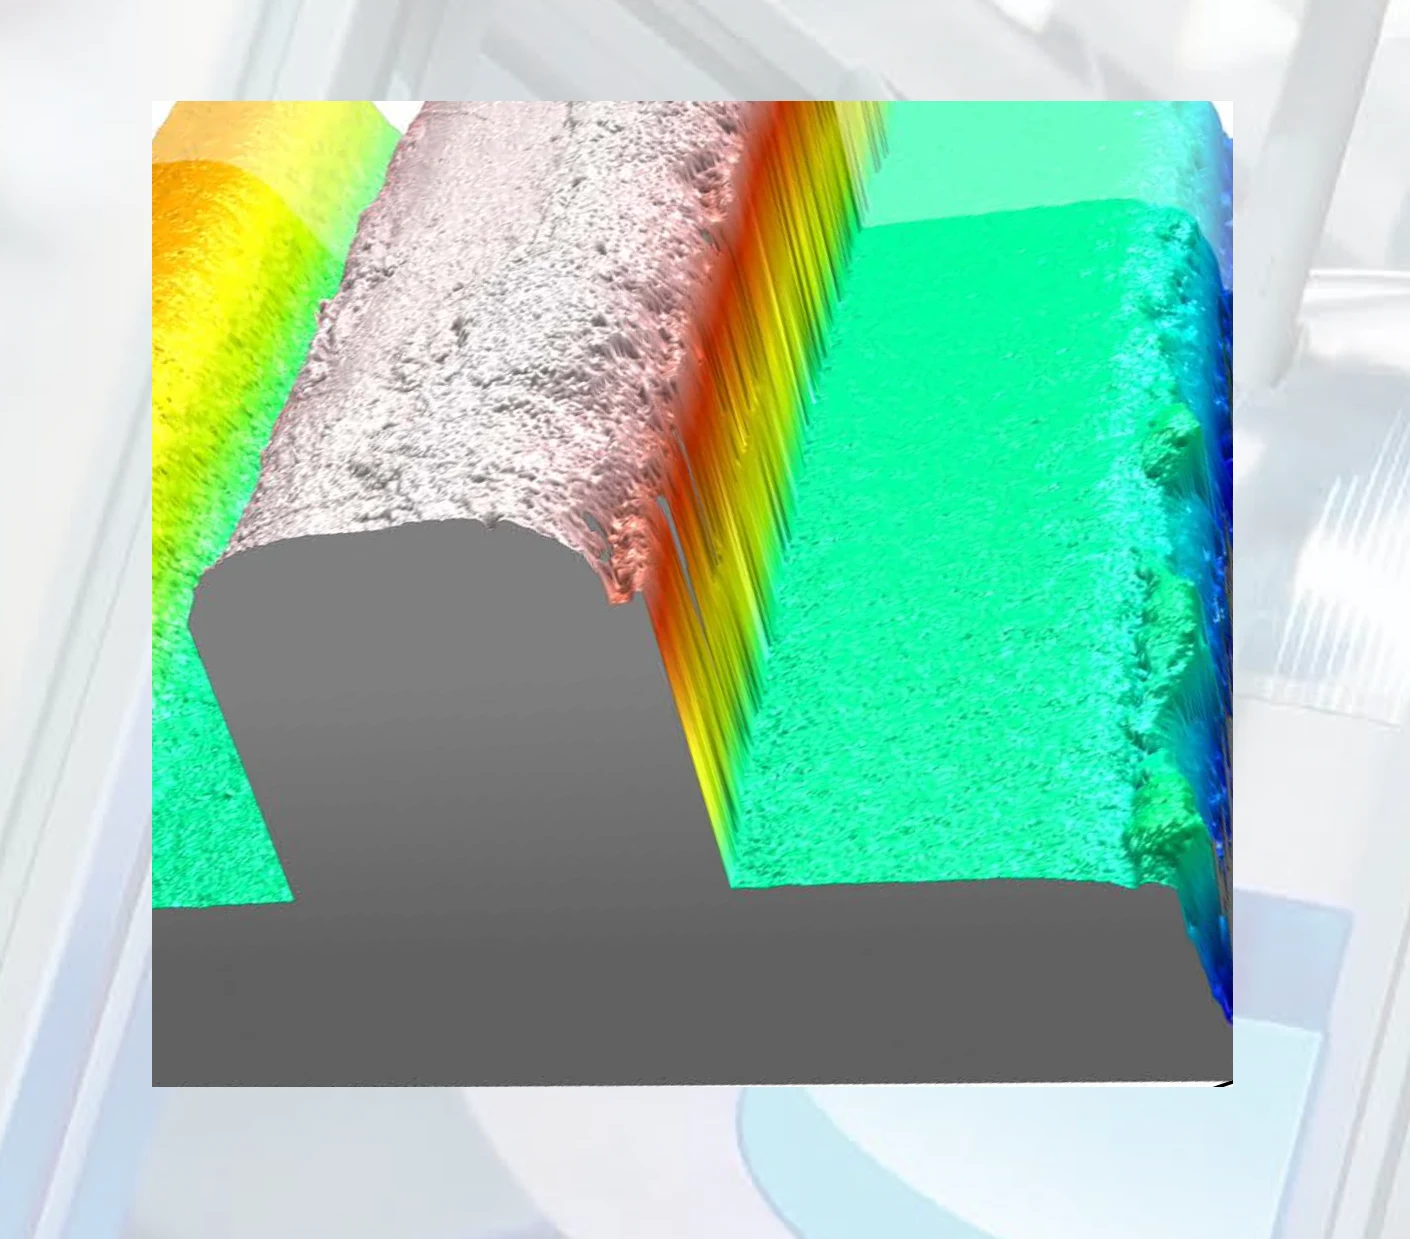
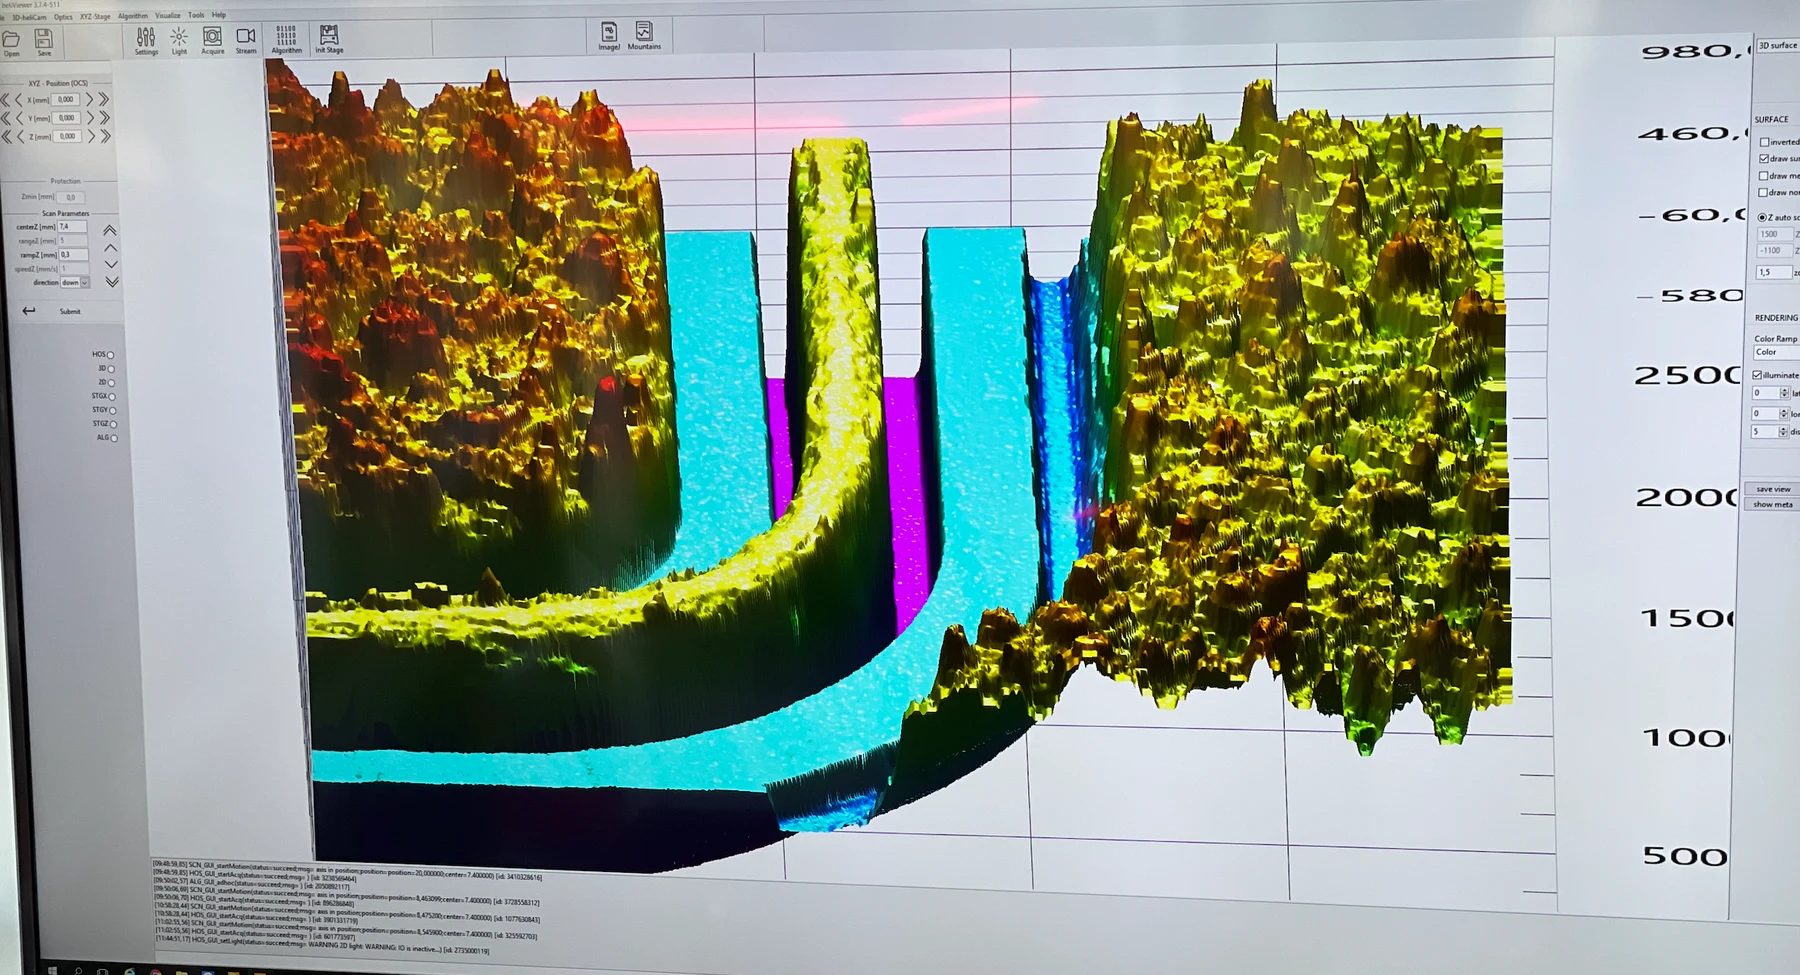
3D-измерение и контроль прозрачных клеевых валиков методом интерферометрии белого света
Взгляд на опубликованную заявку или лекцию из архива CRETEC.
Содержание архива: информация относится к исходному статусу публикации. Просьба координировать текущее исполнение, объем услуг и доступность с CRETEC.
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
3D-измерение и контроль прозрачных клеевых валиков методом интерферометрии белого света
Тип проекта:
Automotive
Дата
2022
1 - Требования
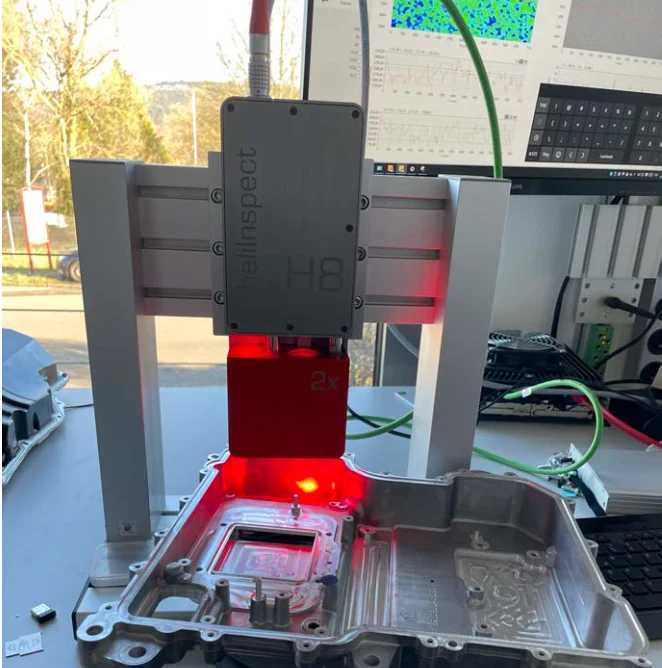
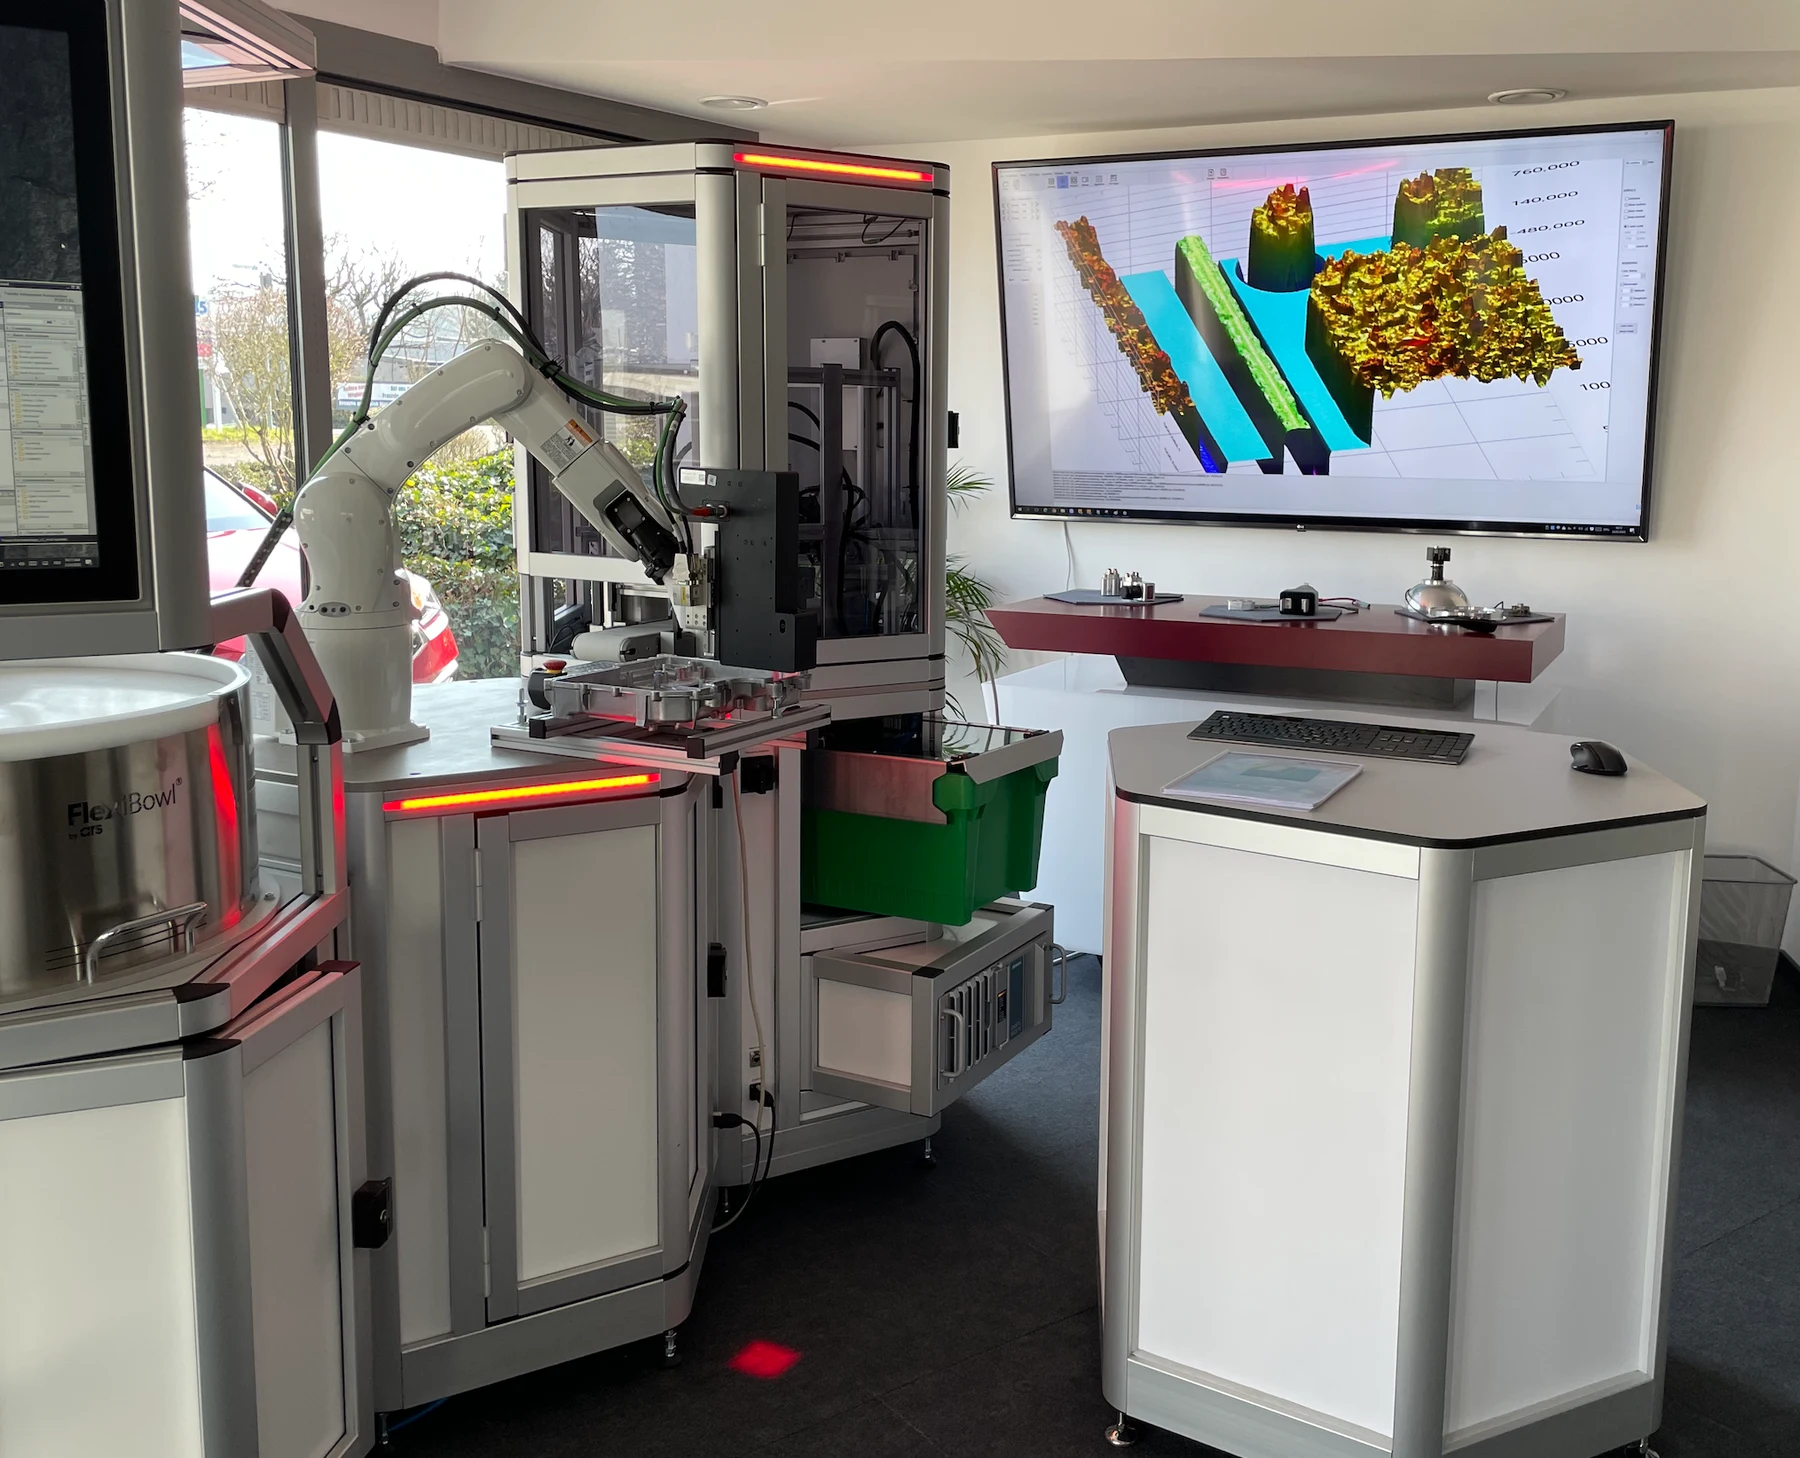
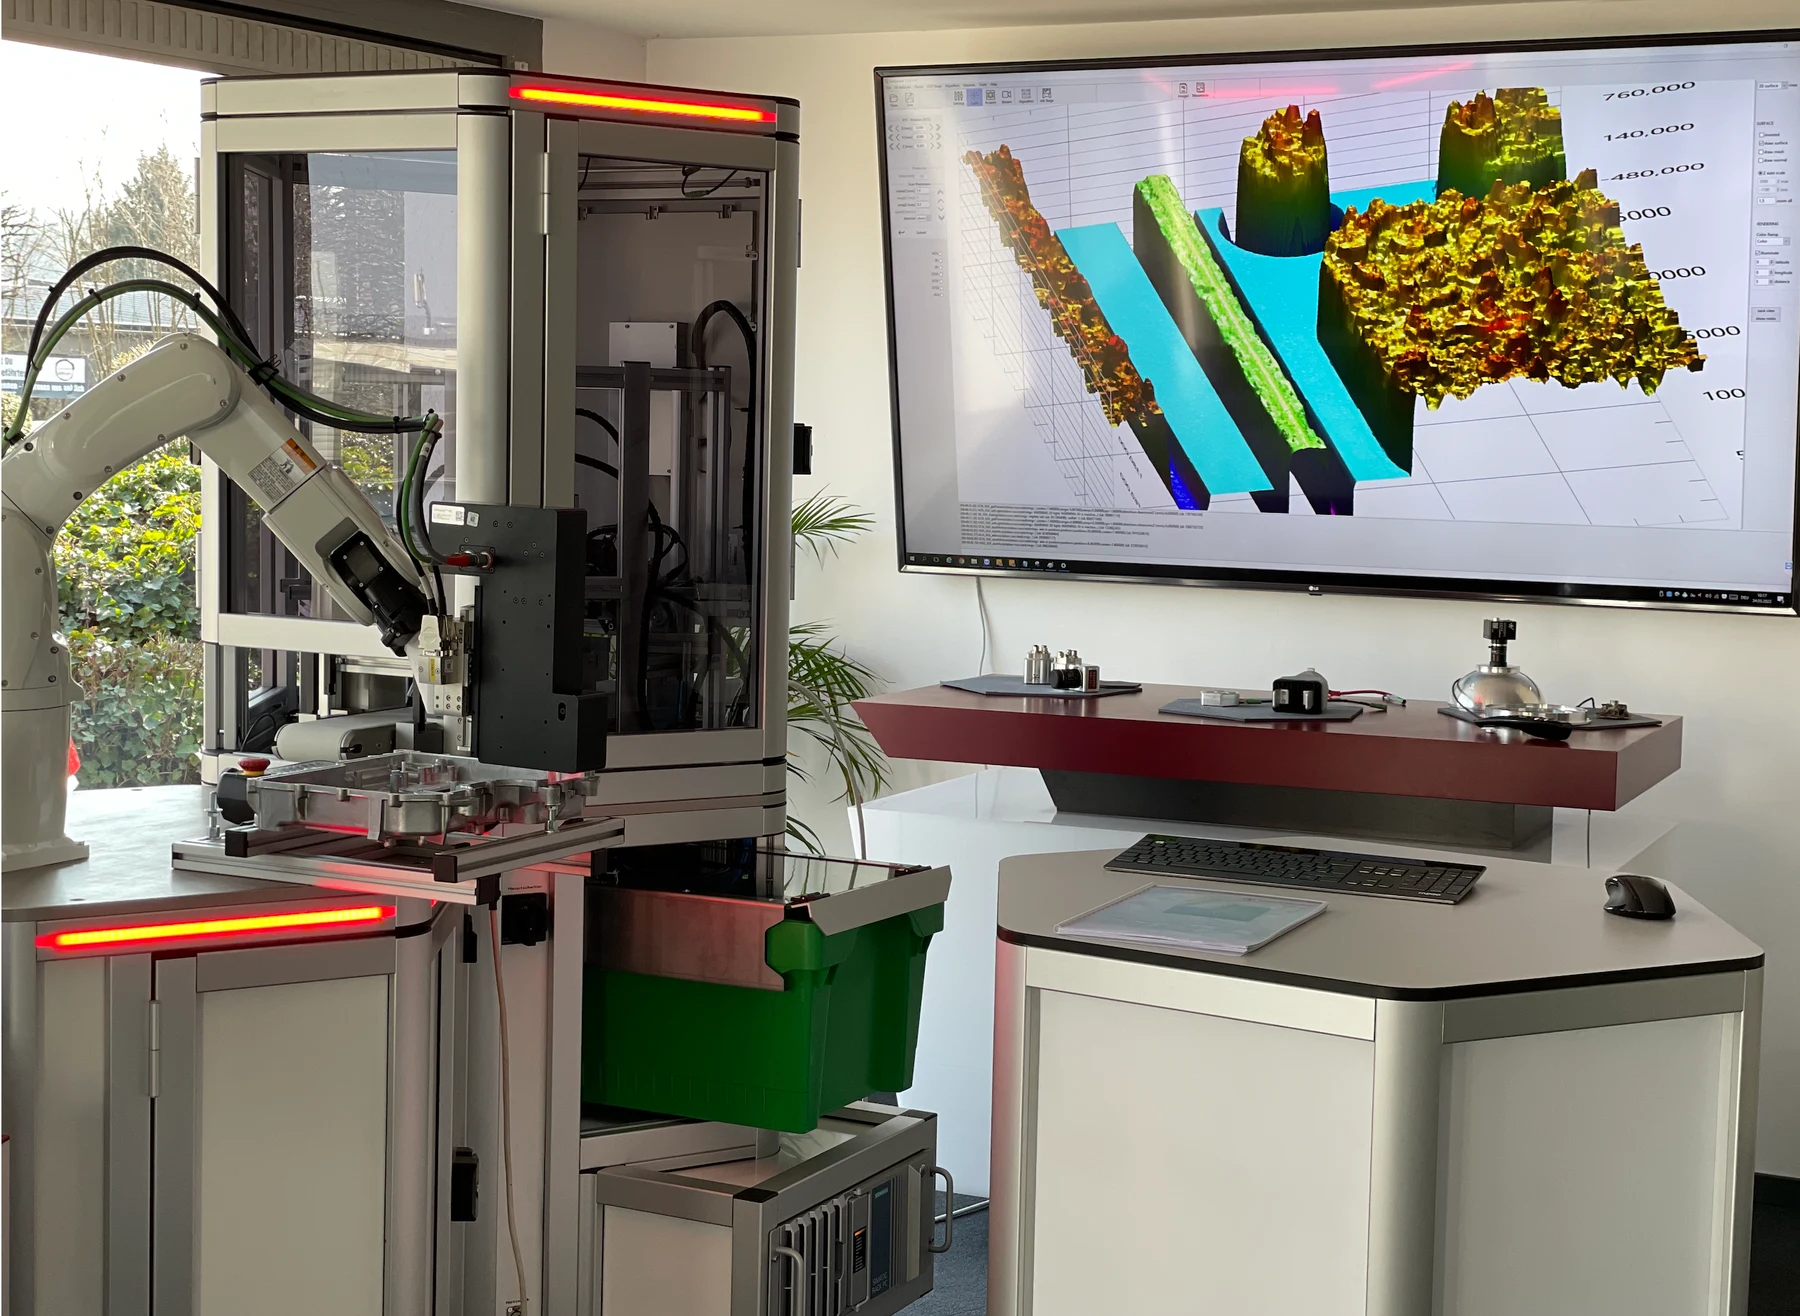
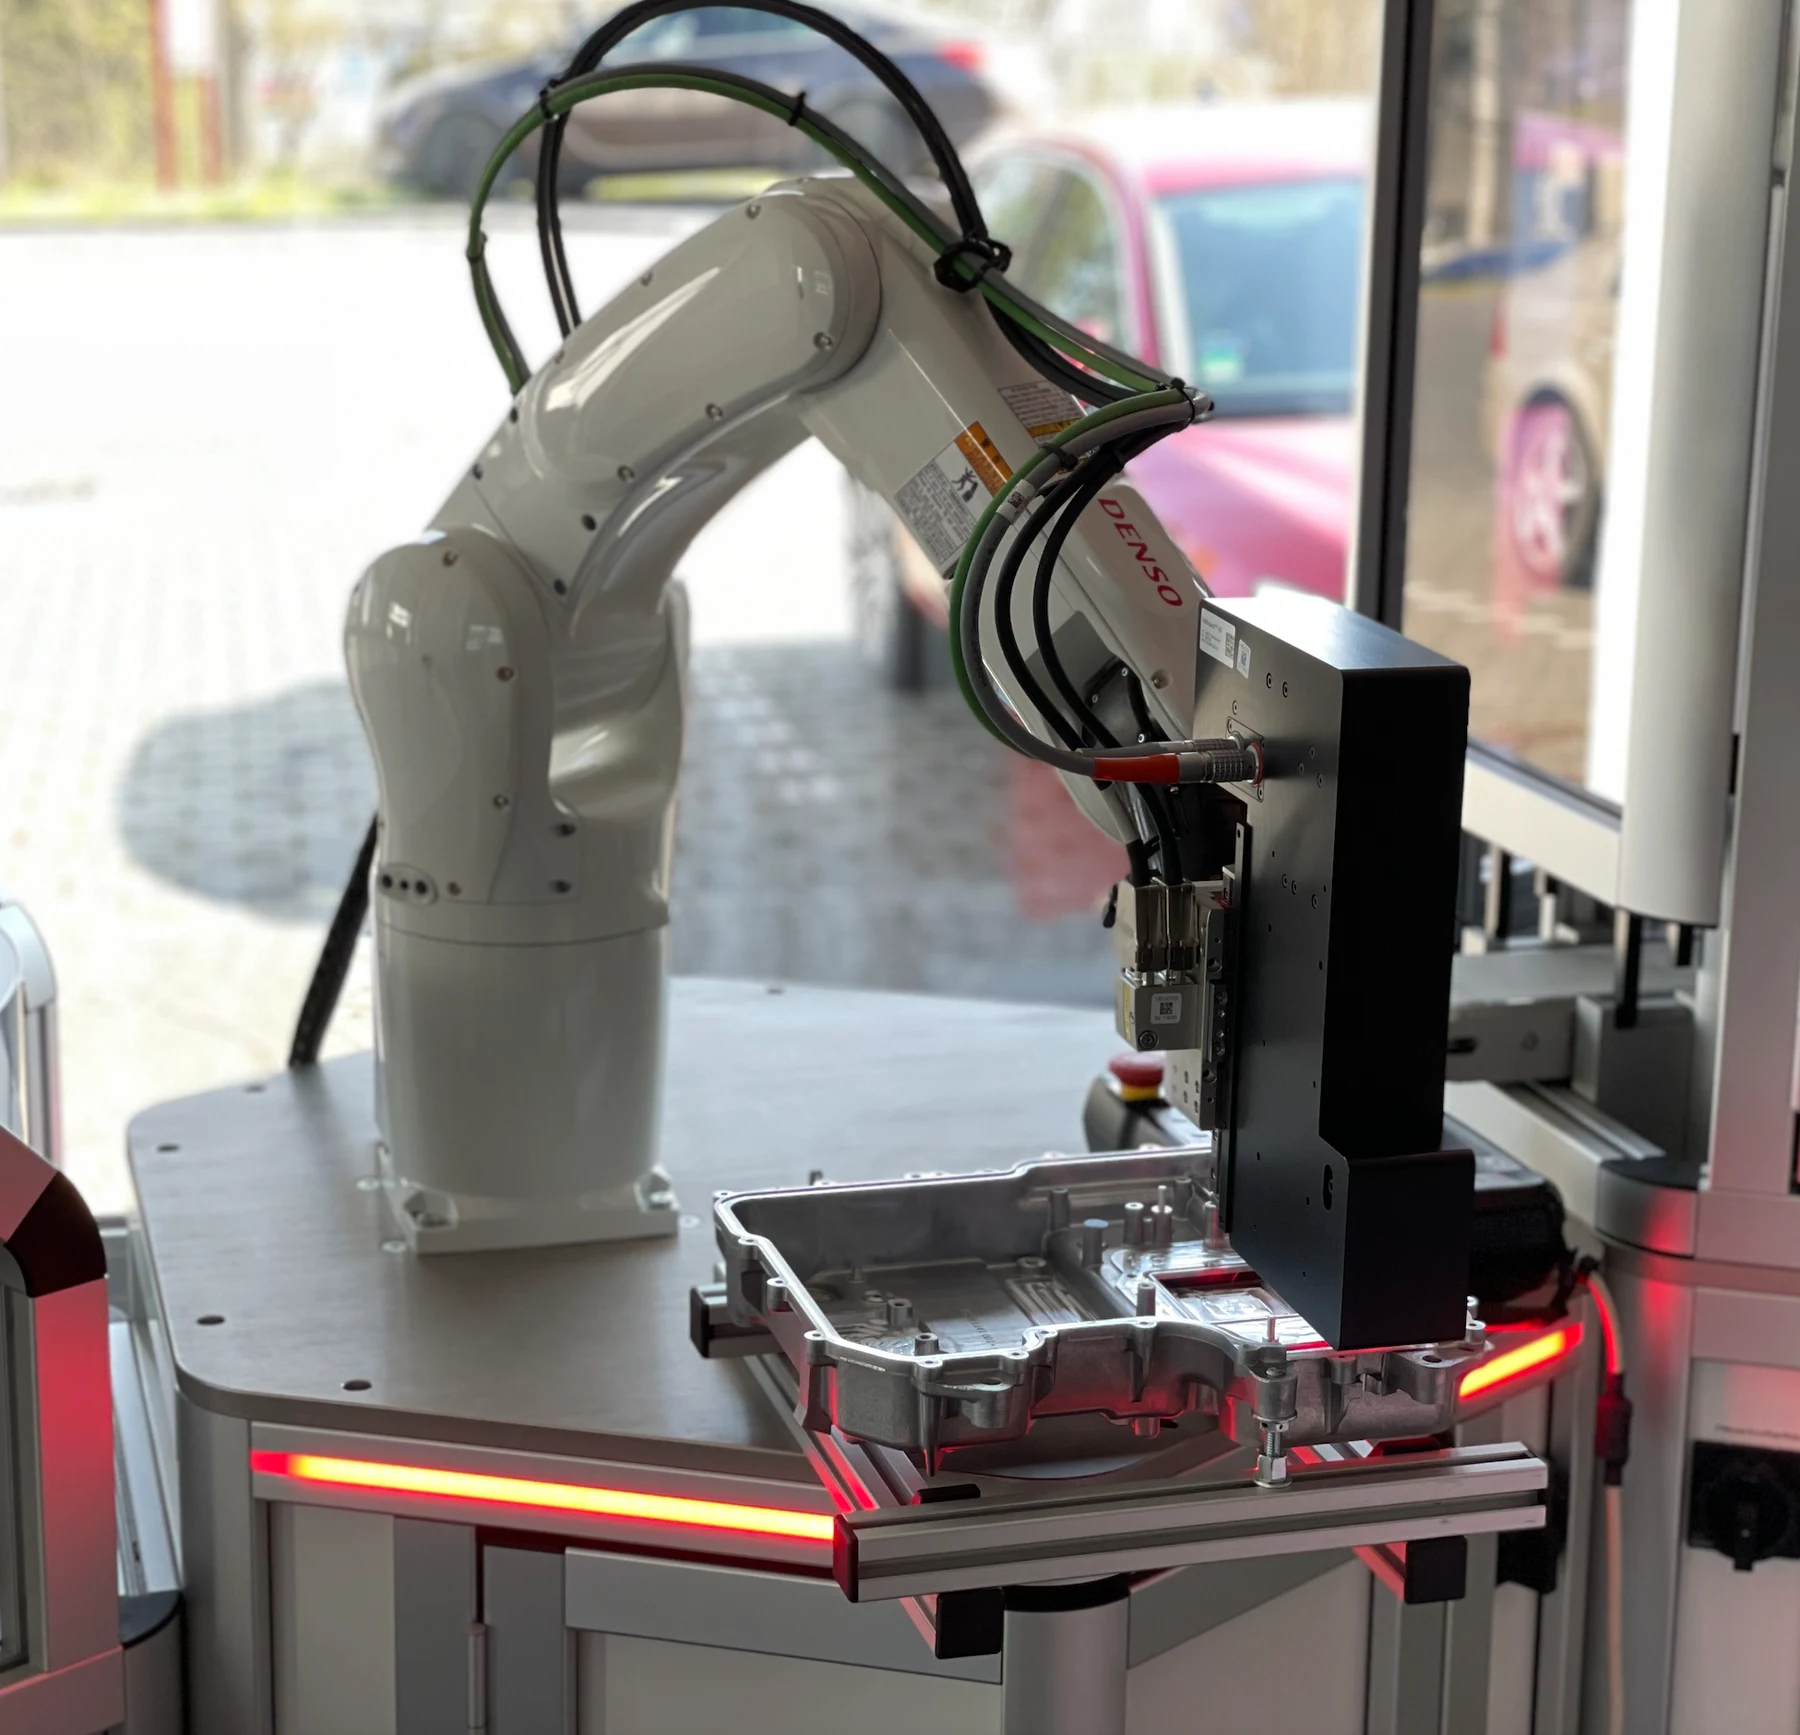
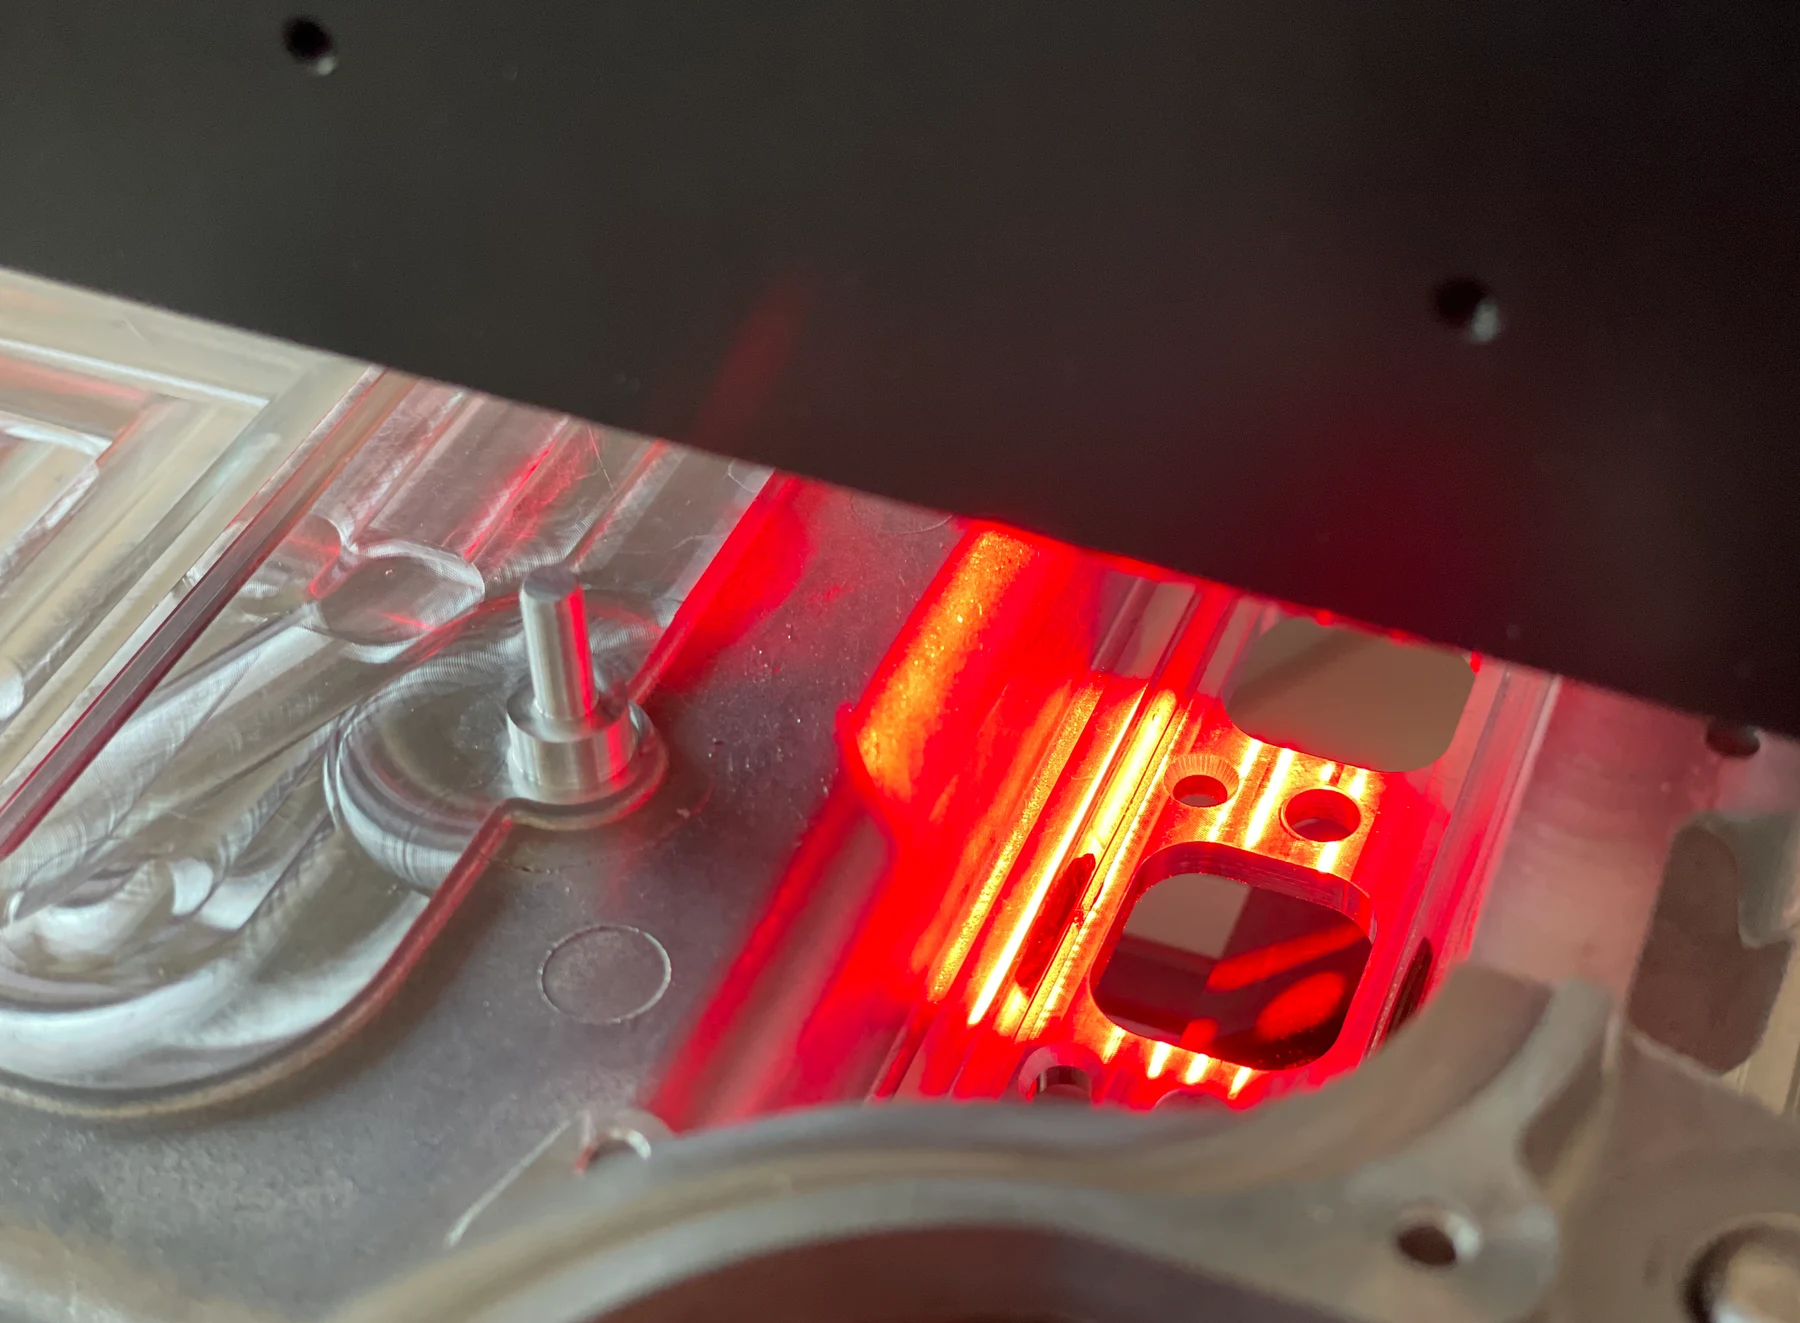
Испытательная область представляет собой правильную конструкцию уплотнения, расположенного на краю корпуса алюминиевого корпуса.
Функция герметизации уплотнения по отношению к крышке производится путем сжатия уплотнения на корпусе при давлении вниз и ввинчивании крышки.
Поэтому это уплотнение должно быть проверено бесконтактным образом.
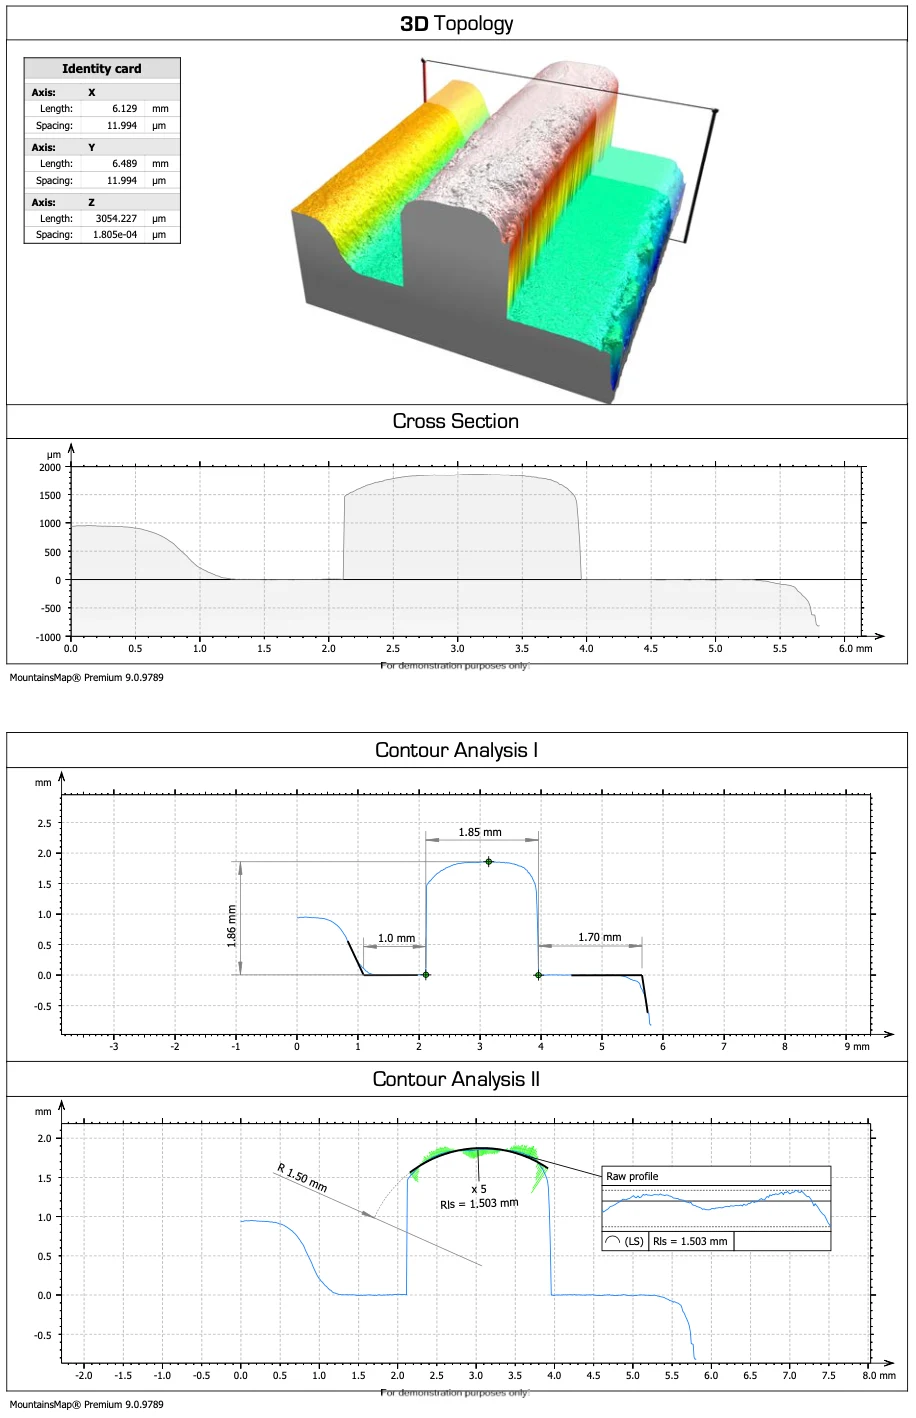
Важными особенностями правильного исполнения являются
положение или паутина, в которой уплотнение было приклеено к корпусу, - высота уплотнения и
- ширина печати.
1.2 Испытательная система
а) Испытание пломбы проводится после затвердевания пломбы.
b) Корпус с дезинтегрирующим уплотнением уже прошел через затвердевающий участок в это время.
Уплотнения затвердевают под ультрафиолетовым светом.
c) Настройки испытательного устройства (конкретные значения, выбор вариантов) свободно регулируются и защищены от несанкционированной настройки (защита паролем).
Во время проверки текущая область должна отображаться на экране.
d) Статус испытания сохраняется для каждого элемента в системе прослеживаемости с указанием: - даты, времени
- Код ошибки и местоположение (положение на герметичном листе)
- Уникальный номер (серийный номер из кода матрицы данных по корпусу)
е) После обнаружения 3 последующих ошибок система должна показать сообщение об ошибке или остановиться. Интервал регулируется расширенным оператором.
f) Испытание проводится в соответствии с описанием, приведенным в пункте 6.
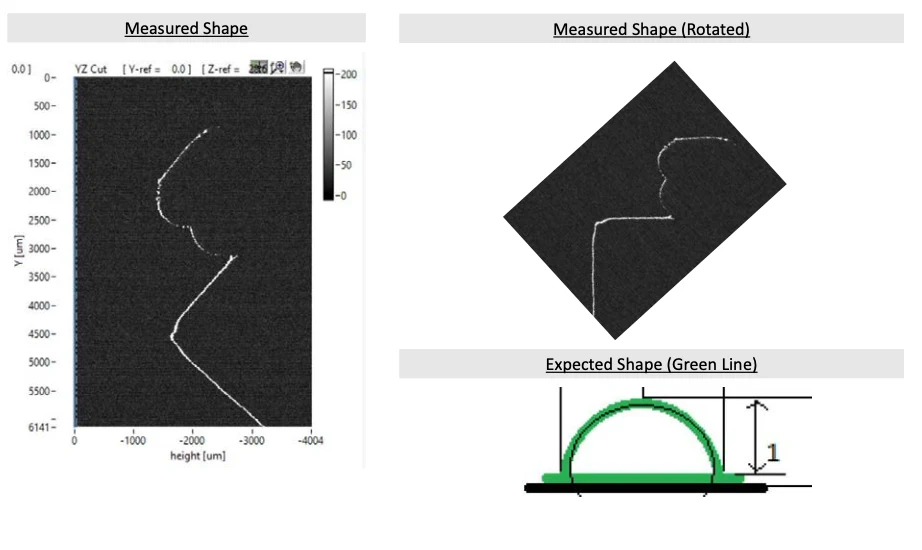
g) Испытание должно проводиться аналогично инспекции пайковой пасты (СПИ), основанной на принципе модулированной проекции полосы, с тем чтобы иметь возможность четко фиксировать форму и дозированное количество над краем корпуса.
1.3 - Статус испытания на маркировку
1.3.1 -> n.i.O. Части
Дефектные части автоматически разряжаются в отдельный журнал с плохими частями. Маркировка состояния теста осуществляется с помощью системы прослеживаемости, см. пункт 2f. Кроме того, сохраняется схема ошибок, которая может быть назначена дефектной отдельной части.
3.2 -> последующее наблюдение за ниО. Части
Последующий контроль и принятие решения о псевдо- или реальных ошибках осуществляется впоследствии оператором. Система инспекции показывает оператору зарегистрированный внешний вид дефекта на месте проверки, чтобы соответствовать испытательному образцу. Событие. Преодоление ошибки оператором должно быть задокументировано в электронном виде на станции проверки. Результаты этого решения также сдаются на хранение в систему прослеживаемости.
Местом проверки, требуемым для этой цели, является сфера поставки испытательного устройства.
1.4 - Запирание процесса/отслеживание
После проведения теста данные измерений с идентификатором тестовых частей хранятся в базе данных. В этом случае тестирующее устройство передает результаты контроля на компьютер для получения качественных данных. В этом случае считывается уже присутствующий на продукте код матрицы данных. Используя этот матричный код данных и базу данных, можно в любое время отследить точное назначение тестовых данных отдельному компоненту.
1.5 Испытательные части
1.5.1 Обзор вариантов
Система инспекции предназначена для обработки различных вариантов раздаточных жилищных пломб.
Может быть: Однако в настоящее время существует только один действительный вариант:
1. Жилье для типа 0001
Вариант активного корпуса может быть выбран на поверхности оператора. Обзор вариантов / Области инспекции согласованы/представлены позже. Проверяется соответствие выбранного варианта DMC.
1.6 Испытание контуров уплотнения/запечатывания
1. Высота печати: 1,75 ± 0,2 мм
2. Ширина печати: 2,0 ± 0,2 мм
3. Профиль уплотнения: определяется на чертеже
3.1 Расстояние от края корпуса: tbd
3.2 Форма уплотнения: tbd
3.3 Объем уплотнения: tbd
4. Наклейка матрицы данных (DMC): читаемый DMC -> Да или нет
1.7 Индикатор ошибок/обнаружение ошибок/интерфейс CAQ
а) Текущие изображения дефектов уплотнений корпуса должны отображаться в режиме онлайн на экране.
b) Соответствующий результат испытания в настоящее время считывается на мониторе.
c) На мониторе должен быть указан счетчик номеров для частей i.O./n.i.O.
d) Все тестовые данные и изображения хранятся индивидуально для соответствующего корпуса с соответствующим уникальным номером на сетевом диске, с тем чтобы их можно было вызвать и оценить на месте анализа или в случае последующей жалобы.
1.8 Точность испытания
a) Изготовитель должен представить демонстрацию возможностей. Способность к позиционированию и серым значениям демонстрируется на основе геометрической и серой калибровки значений и ее тестирования более 50 прогонов.
b) Применяются следующие допуски Т:
Позиционирование: +/- 20 мкм ортогональный вид
Серые чешуйки: +/-5 серых чешуек
1.9 Стандарты калибровки
Стандарты калибровки представляют собой геометрическую калибровочную пластину и серую шкалу значений изготовителя. Таким образом, может быть достигнута сопоставимость различных машин и долгосрочная стабильность.
Стандарты калибровки предоставляются заказчиком
1.10 Другие
а) Испытательное оборудование должно быть сконструировано таким образом, чтобы не возникало механических повреждений. Любые нарушения в отношении оптики тестируемого образца (повреждение, загрязнение, структура поверхности, цвет, ...) в процессе тестирования не допускаются!
b) Для испытательного оборудования должны быть предусмотрены инструкции по эксплуатации и калибровке.
c) В операционном программном обеспечении имеется оператор и защищенный паролем
Экспертный режим.
d) Форму FB-721 034 заполняет поставщик.
Запрос на эту заявку →