
Archivio per la pubblicazione
Misurazione e controllo 3D di cordoni adesivi trasparenti mediante interferometria a luce bianca
Indagine su un'applicazione o una conferenza pubblicata dall'archivio CRETEC.
Contenuto dell'archivio: L'informazione si riferisce allo stato della pubblicazione originale. Si prega di coordinare l'esecuzione corrente, la portata dei servizi e la disponibilità con CRETEC.
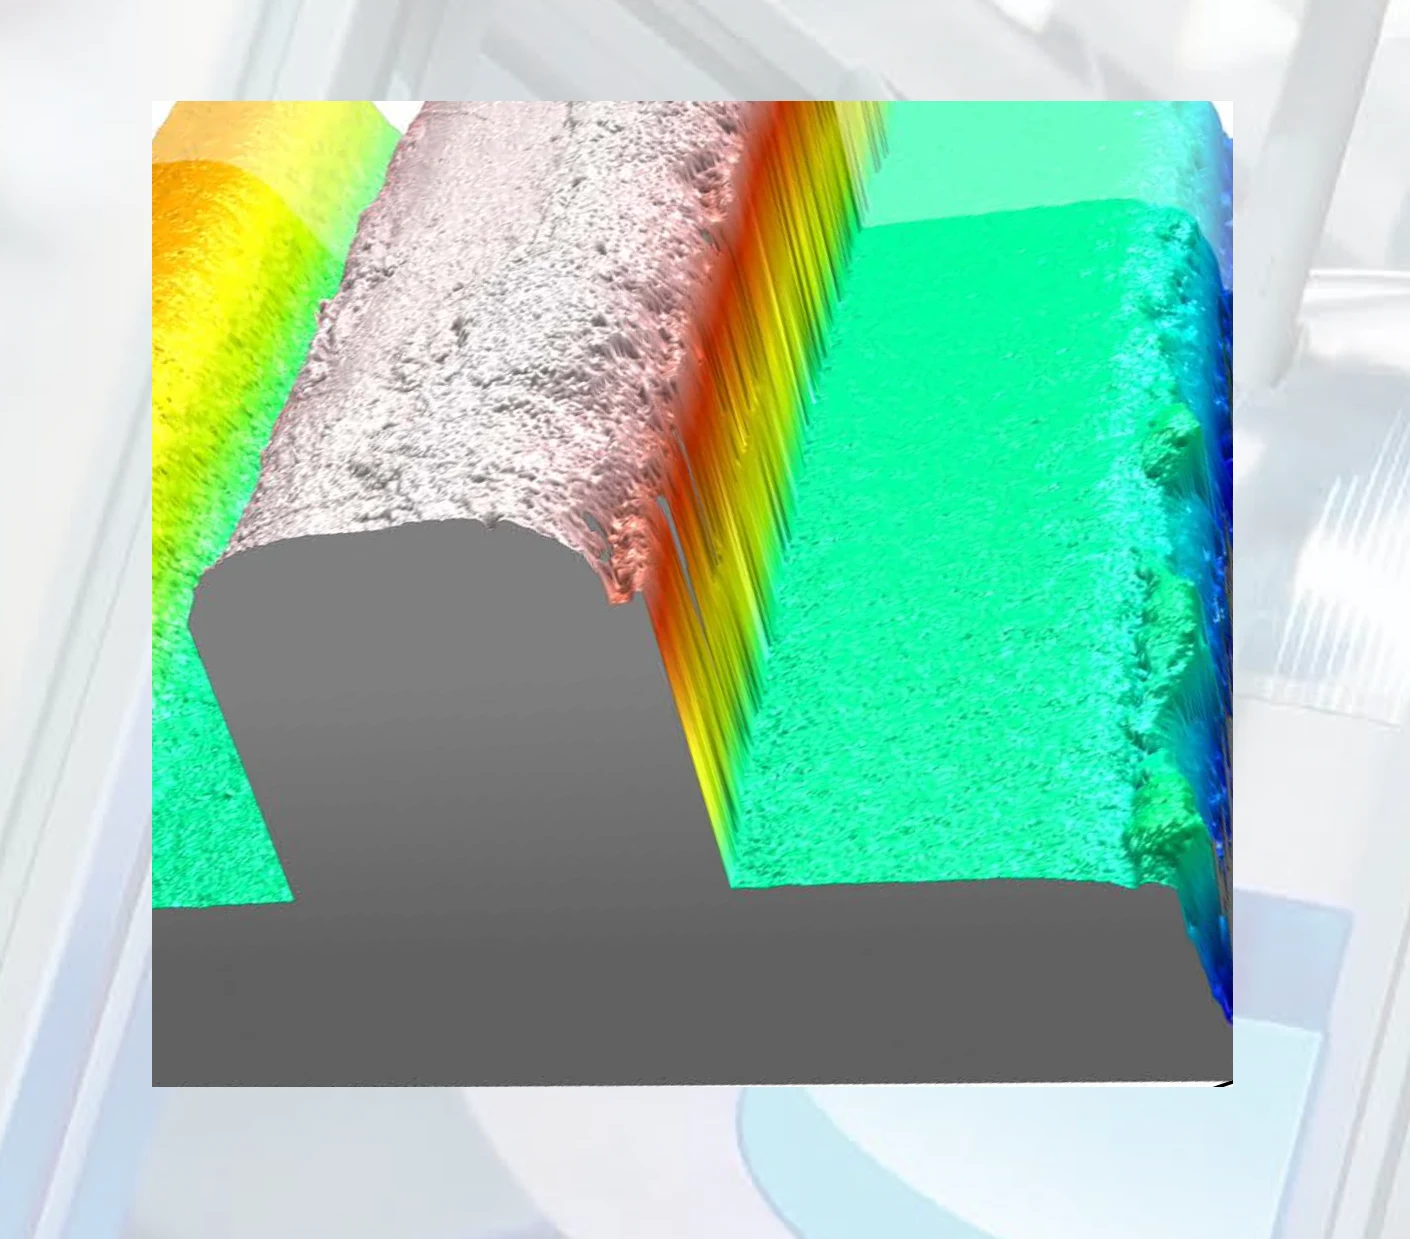 Ingrandisci l'immagine ↗
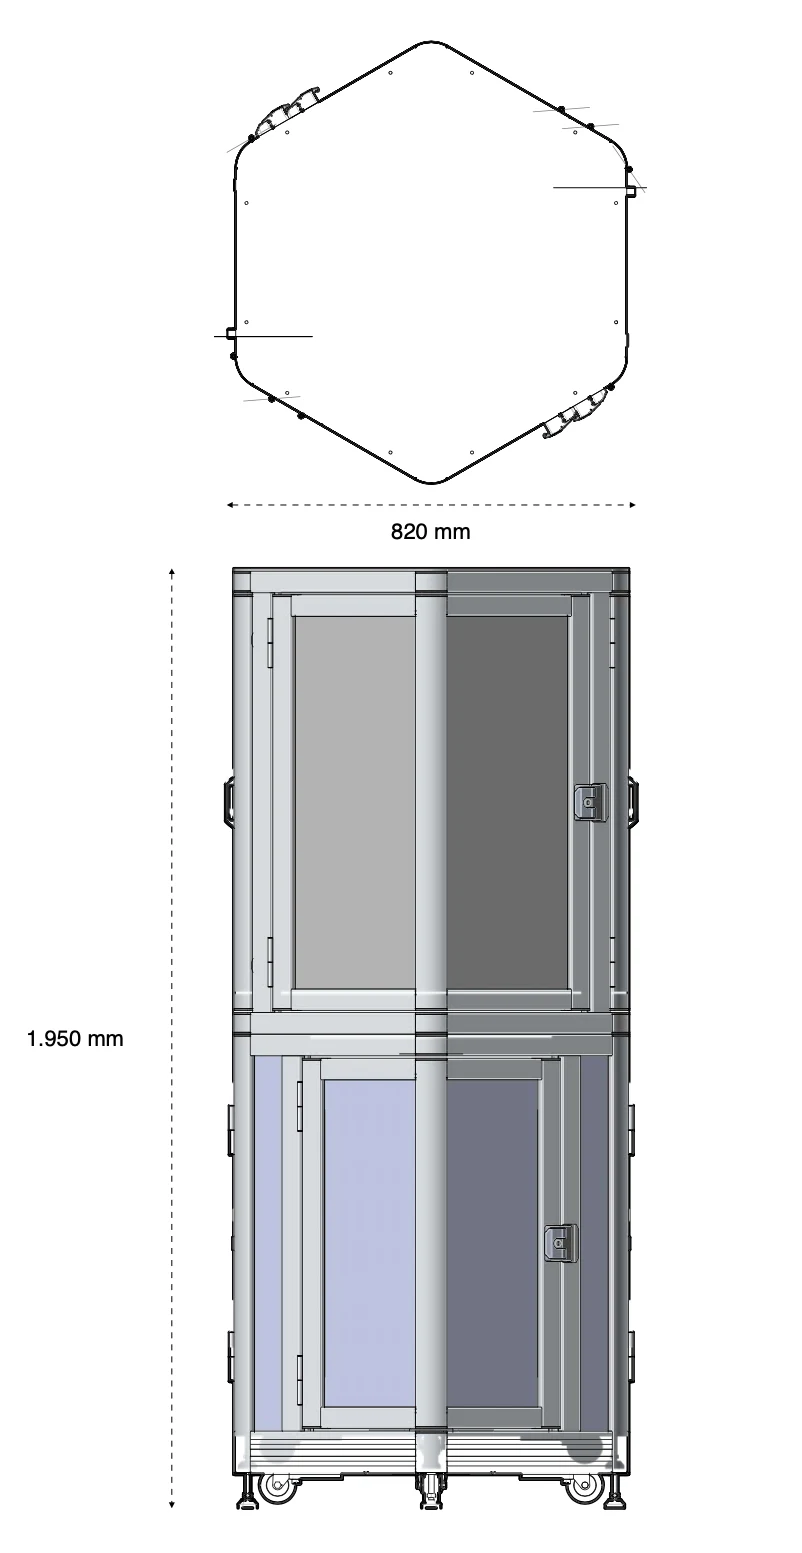 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
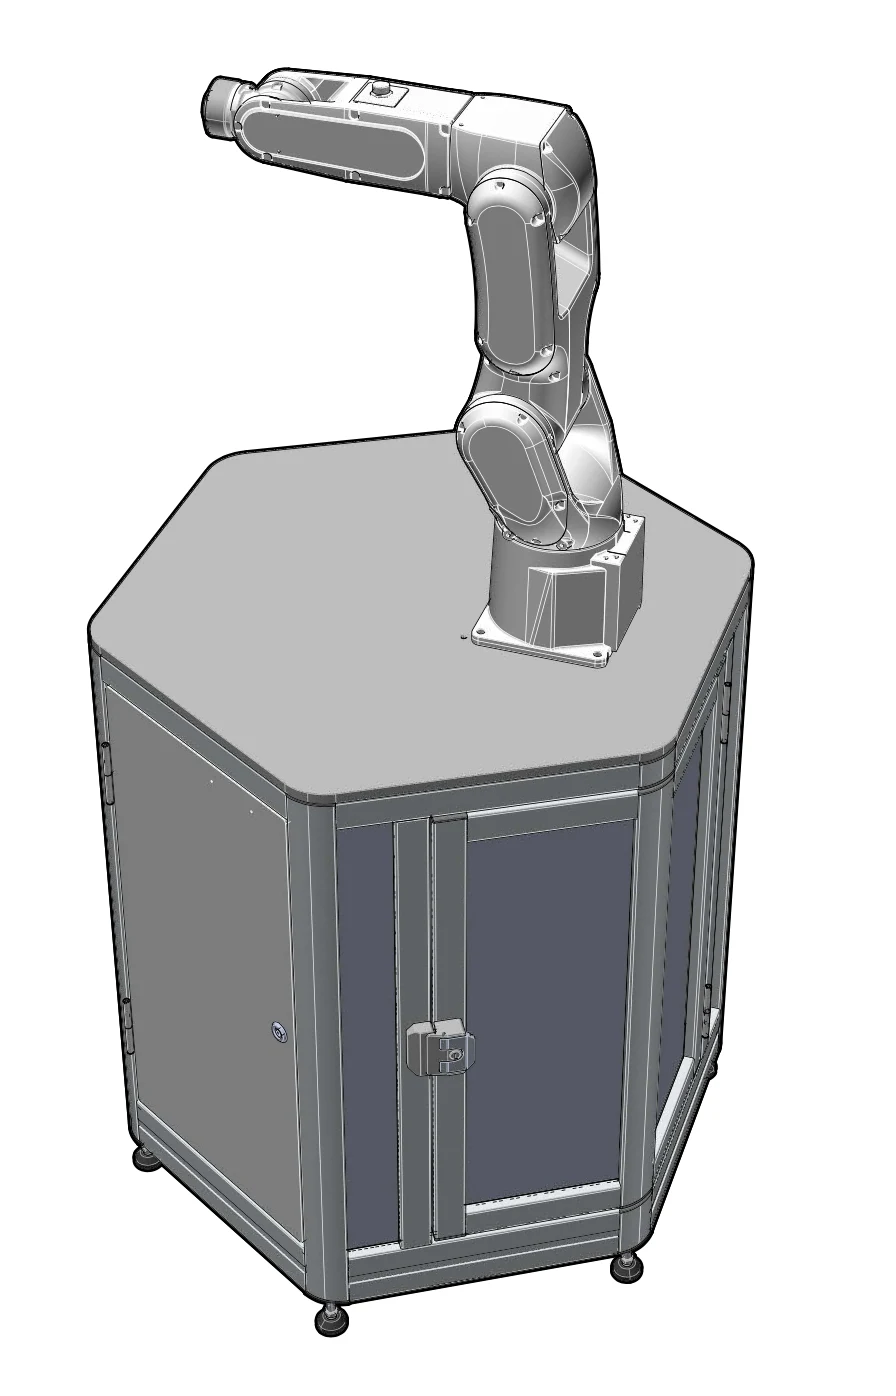 Ingrandisci l'immagine ↗
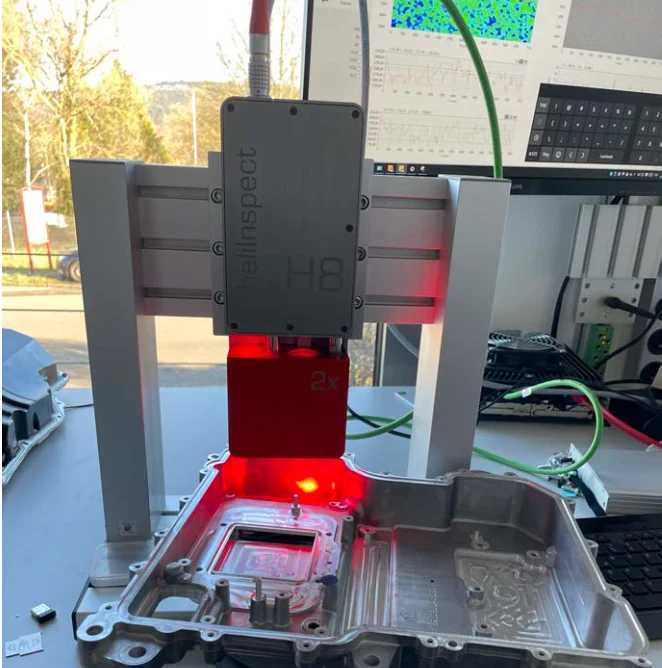 Ingrandisci l'immagine ↗
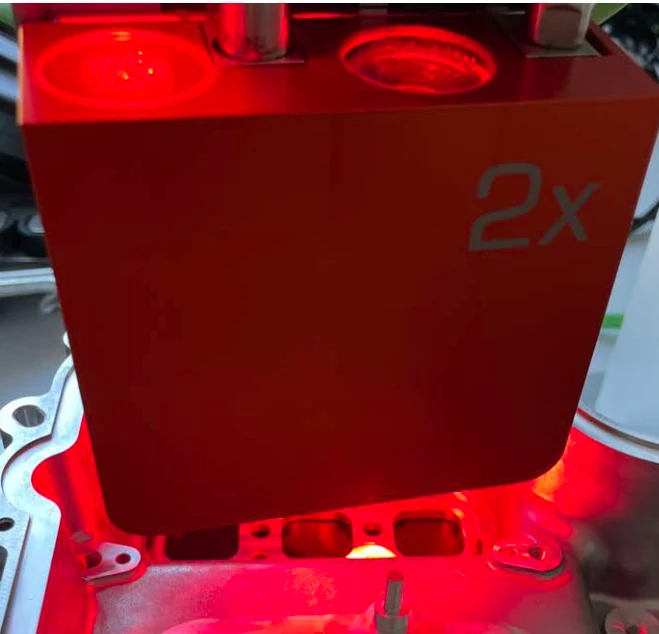 Ingrandisci l'immagine ↗
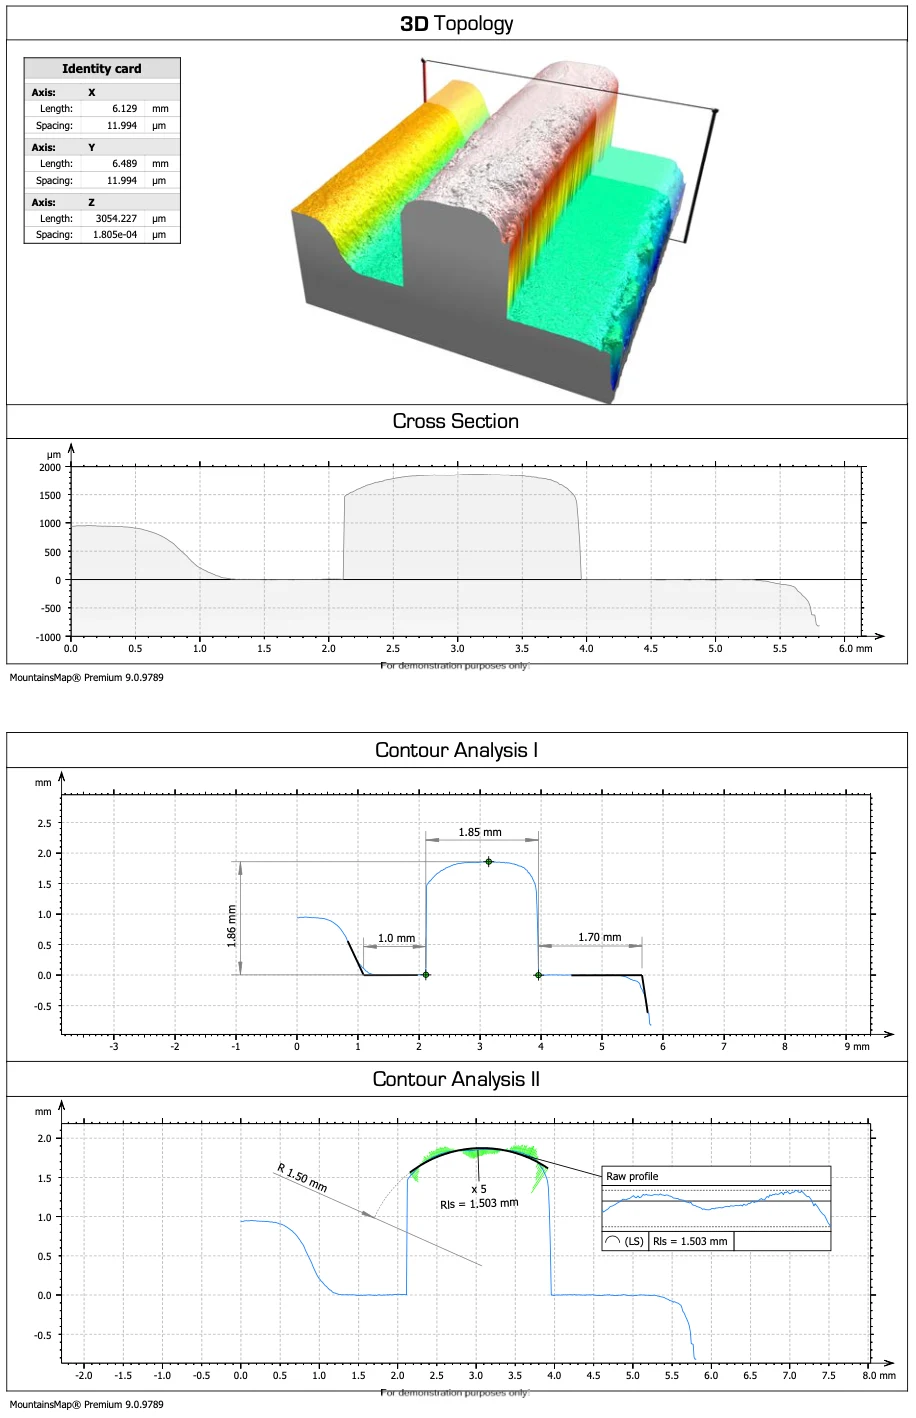 Ingrandisci l'immagine ↗
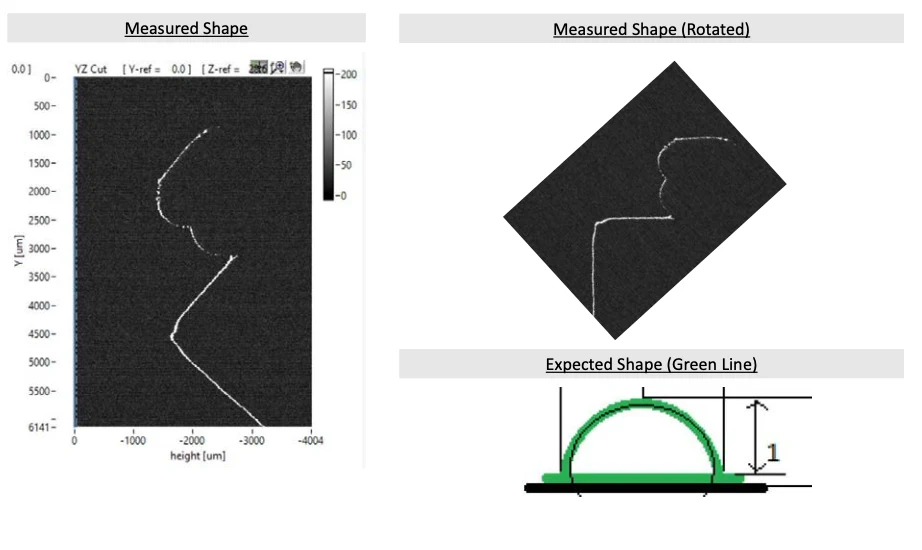 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
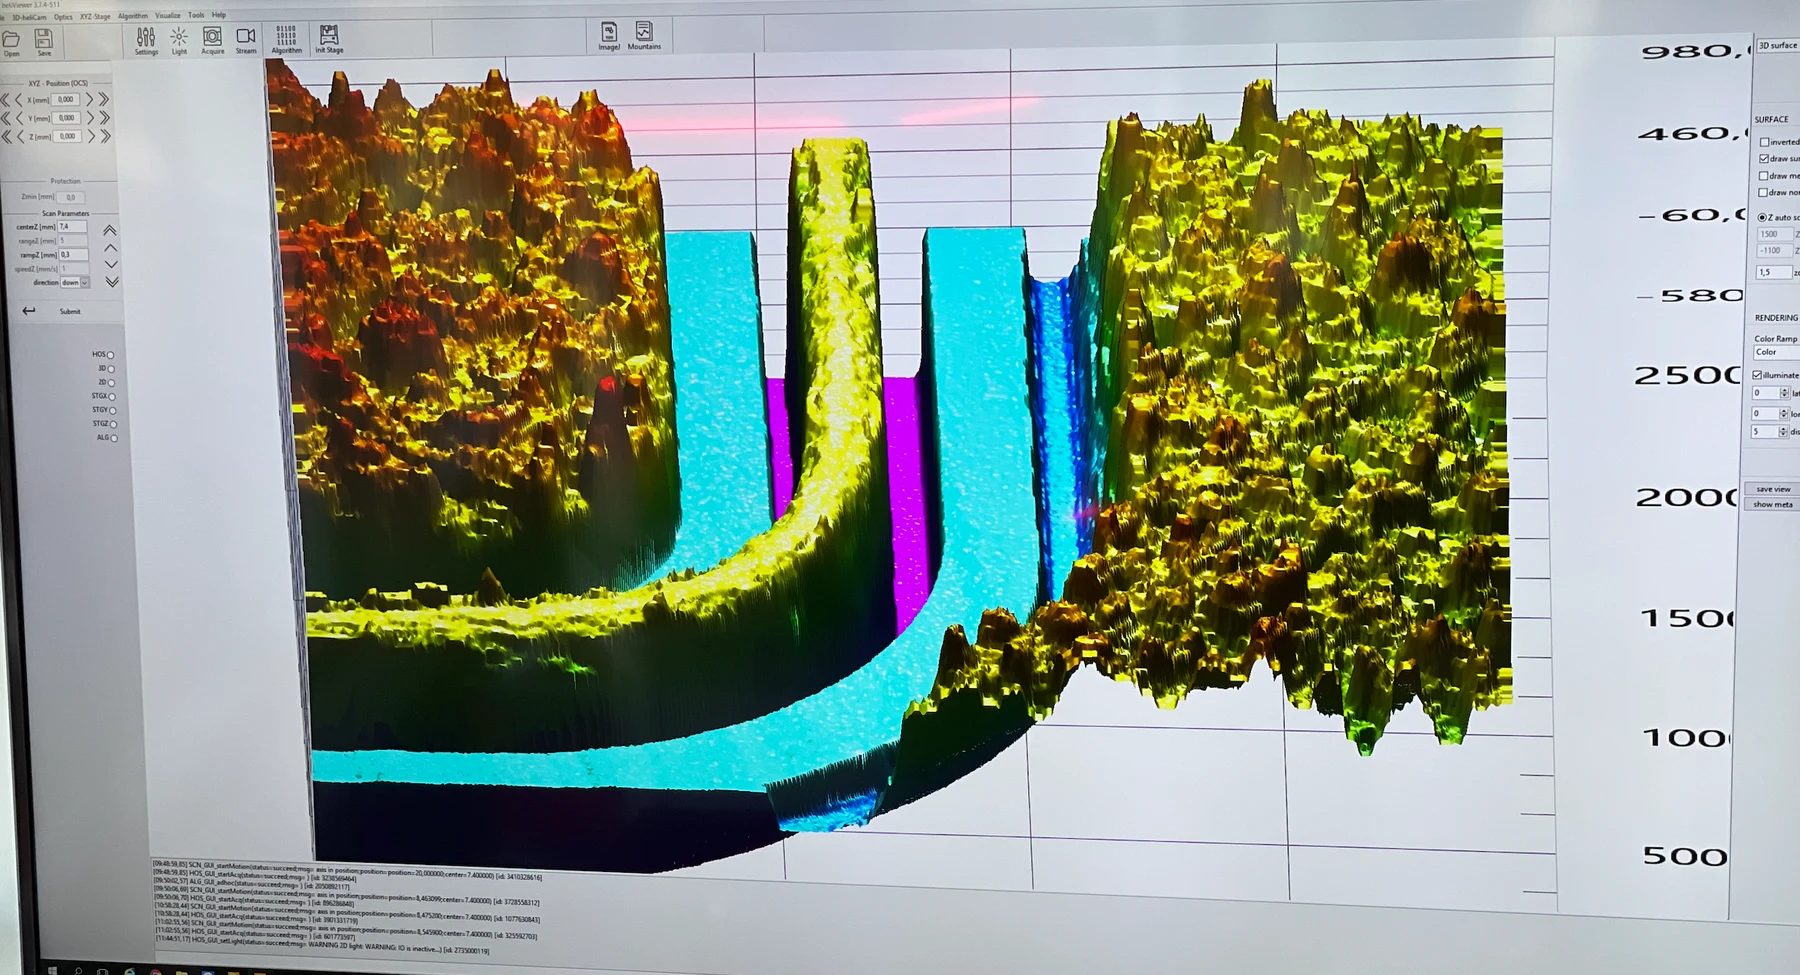 Ingrandisci l'immagine ↗
Misurazione e controllo 3D di cordoni adesivi trasparenti mediante interferometria a luce bianca
Tipo di progetto:
Automotive
Data
2022
1 - Requisito
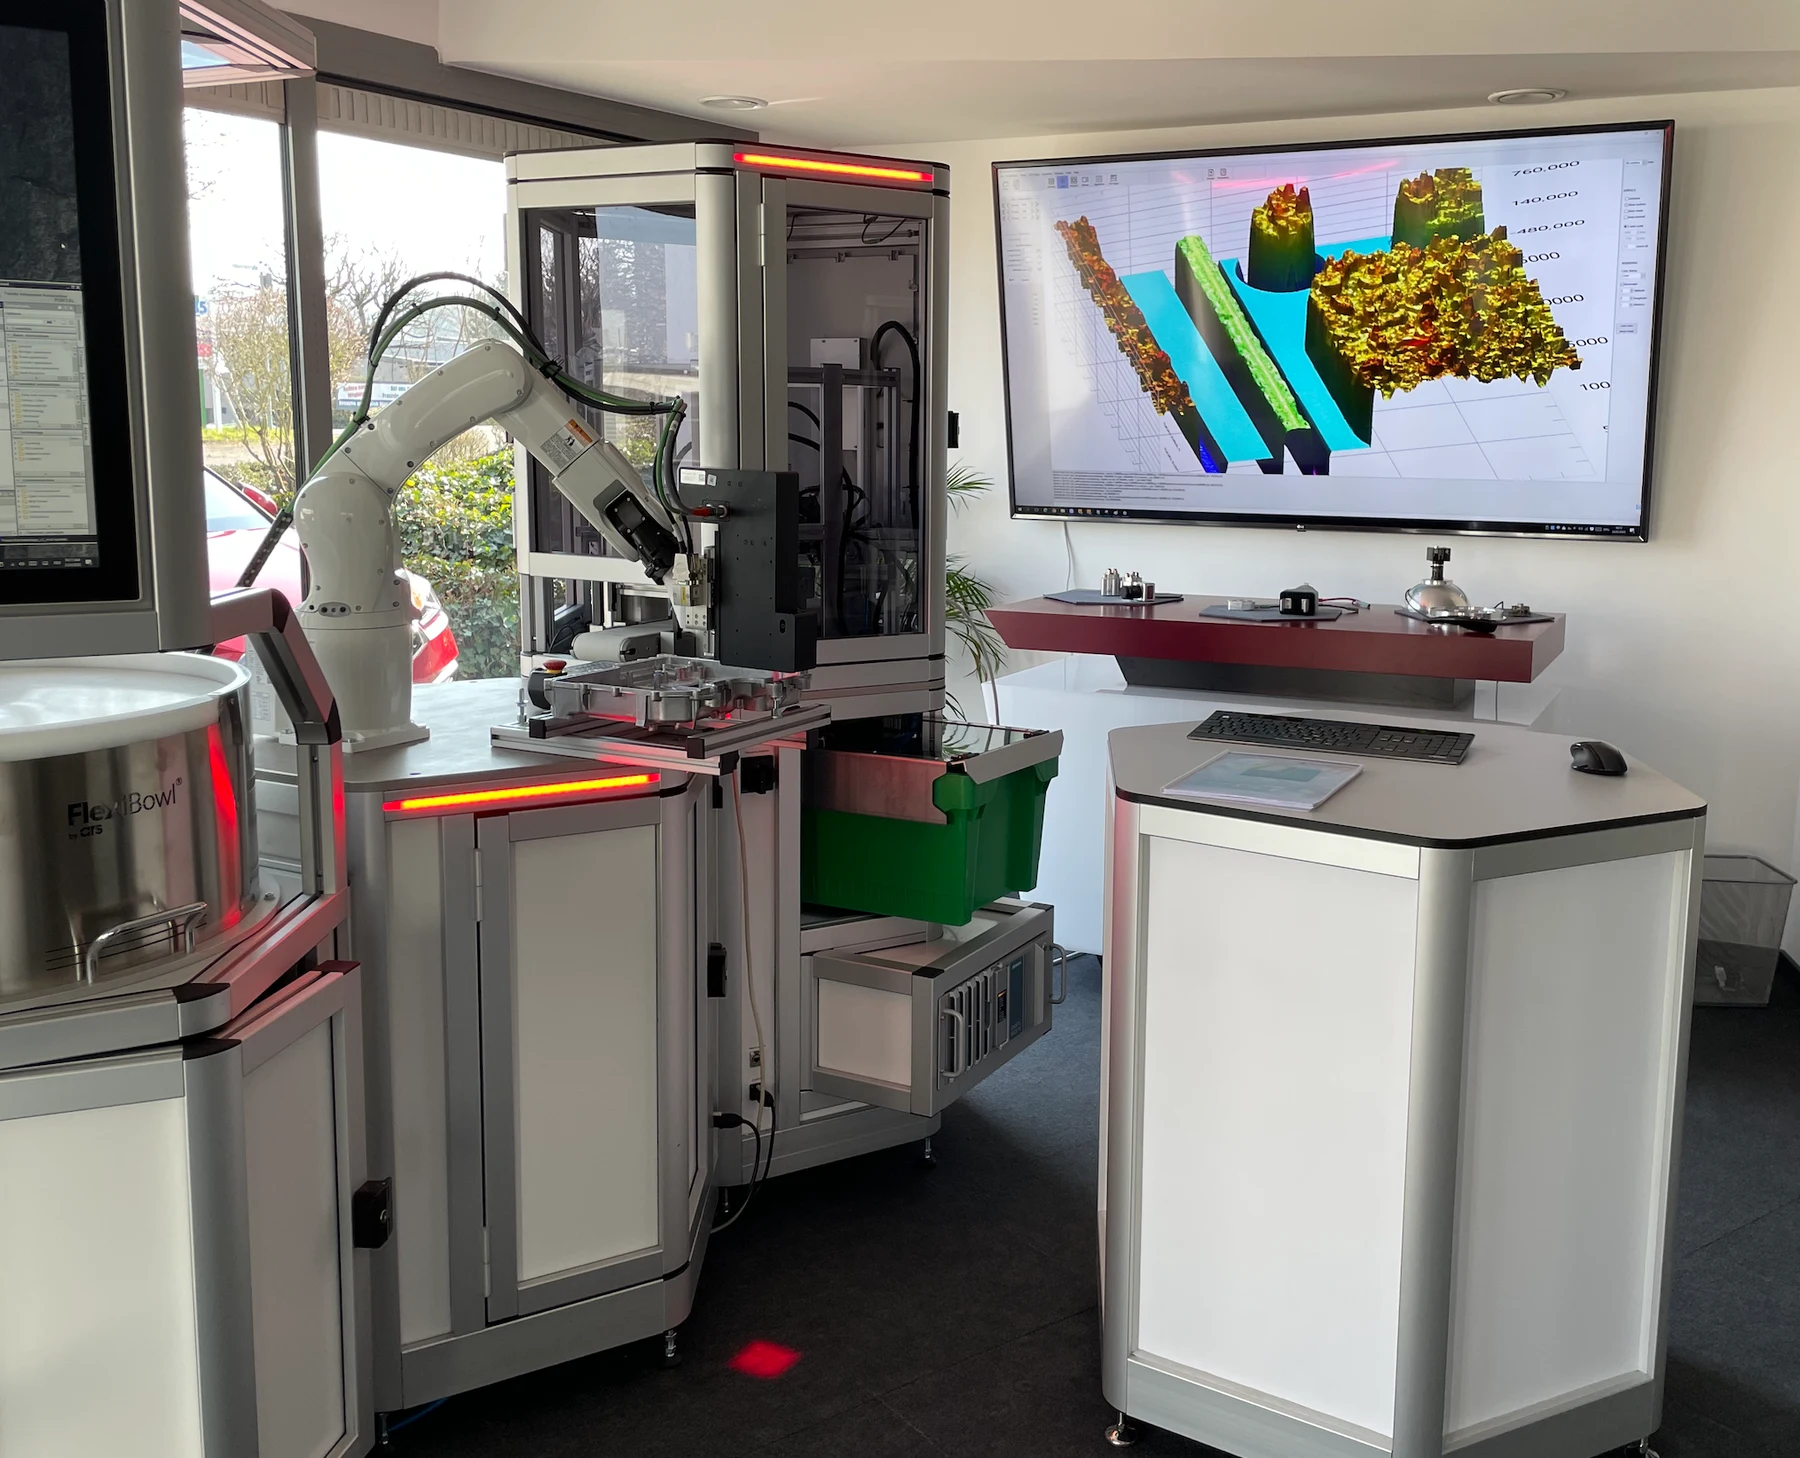
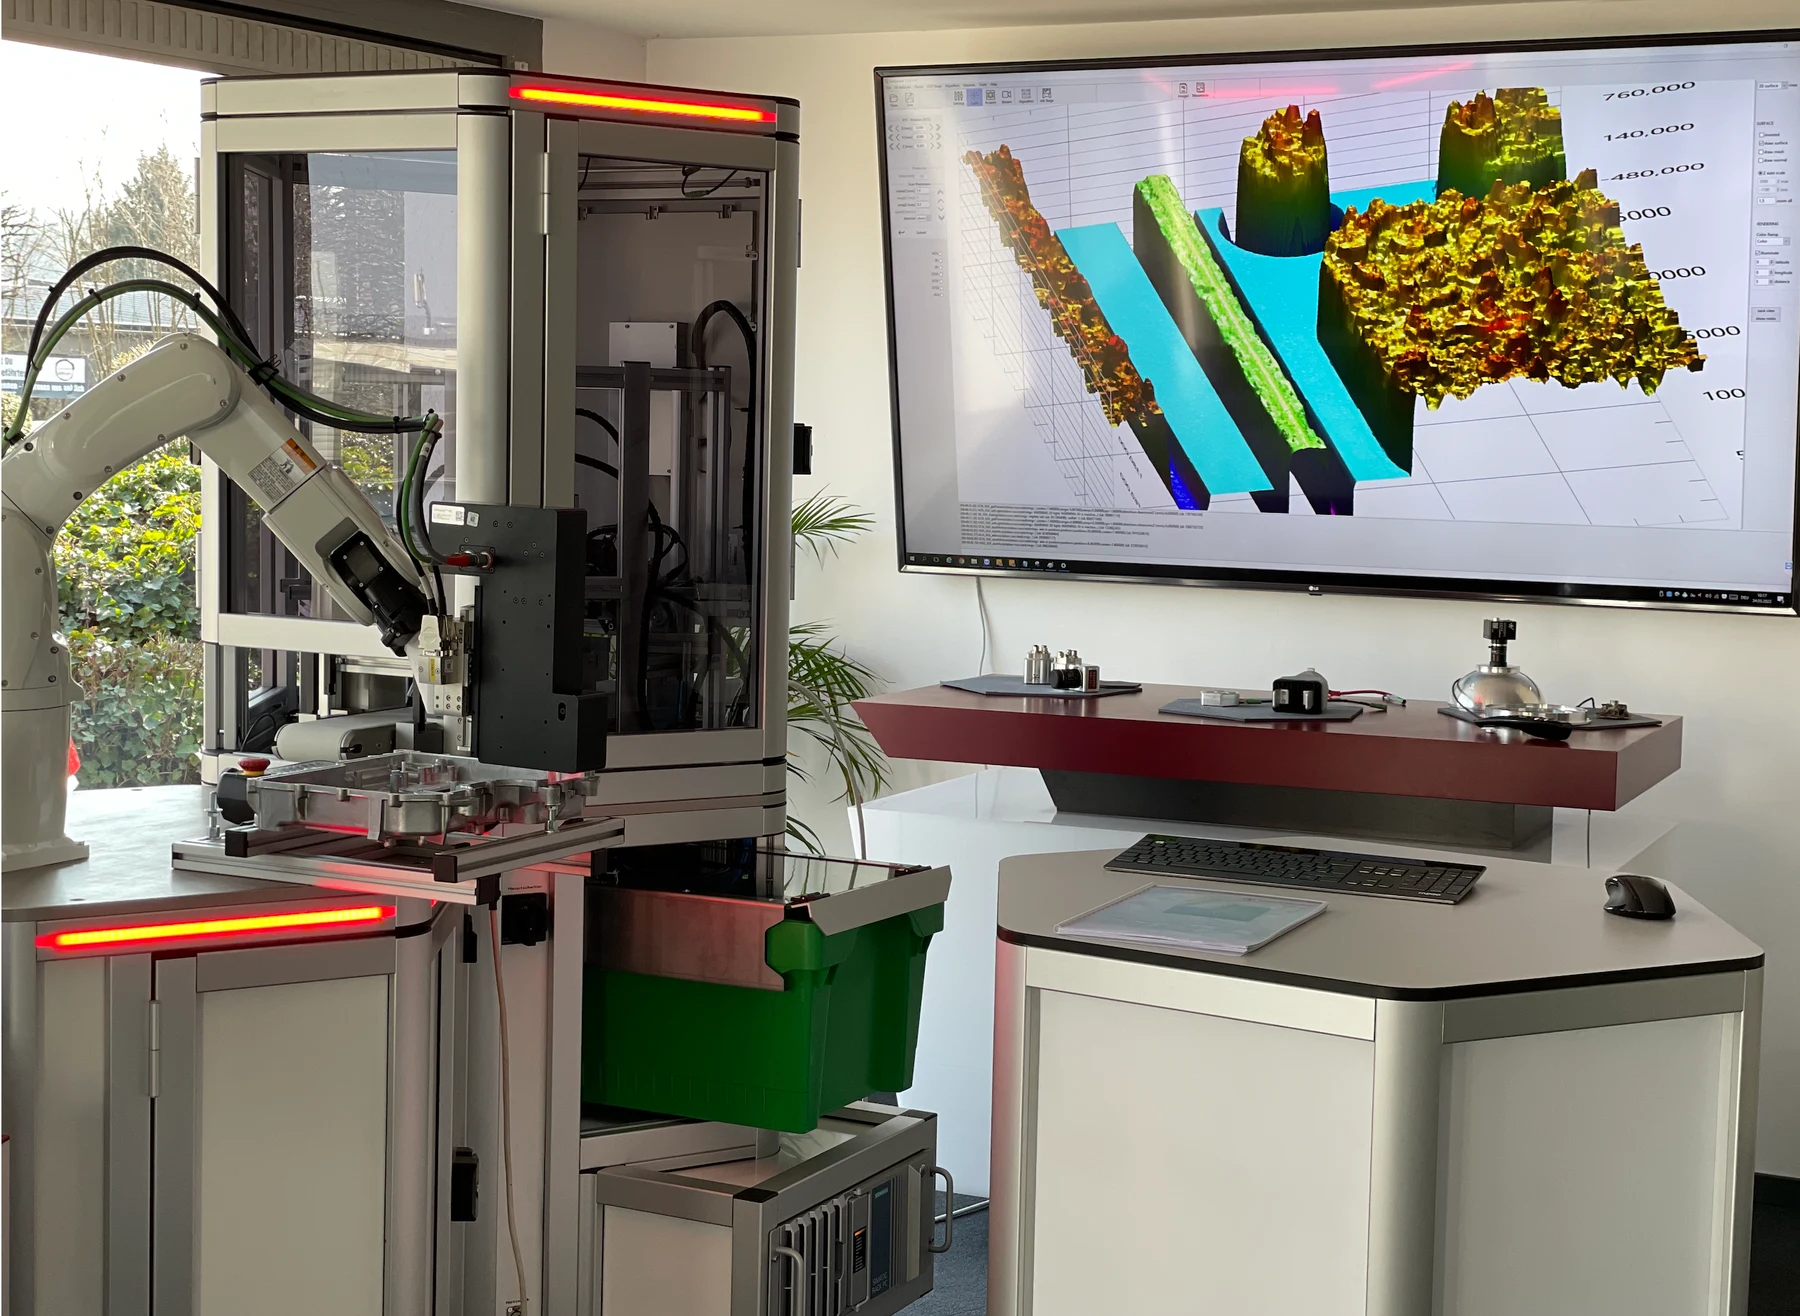
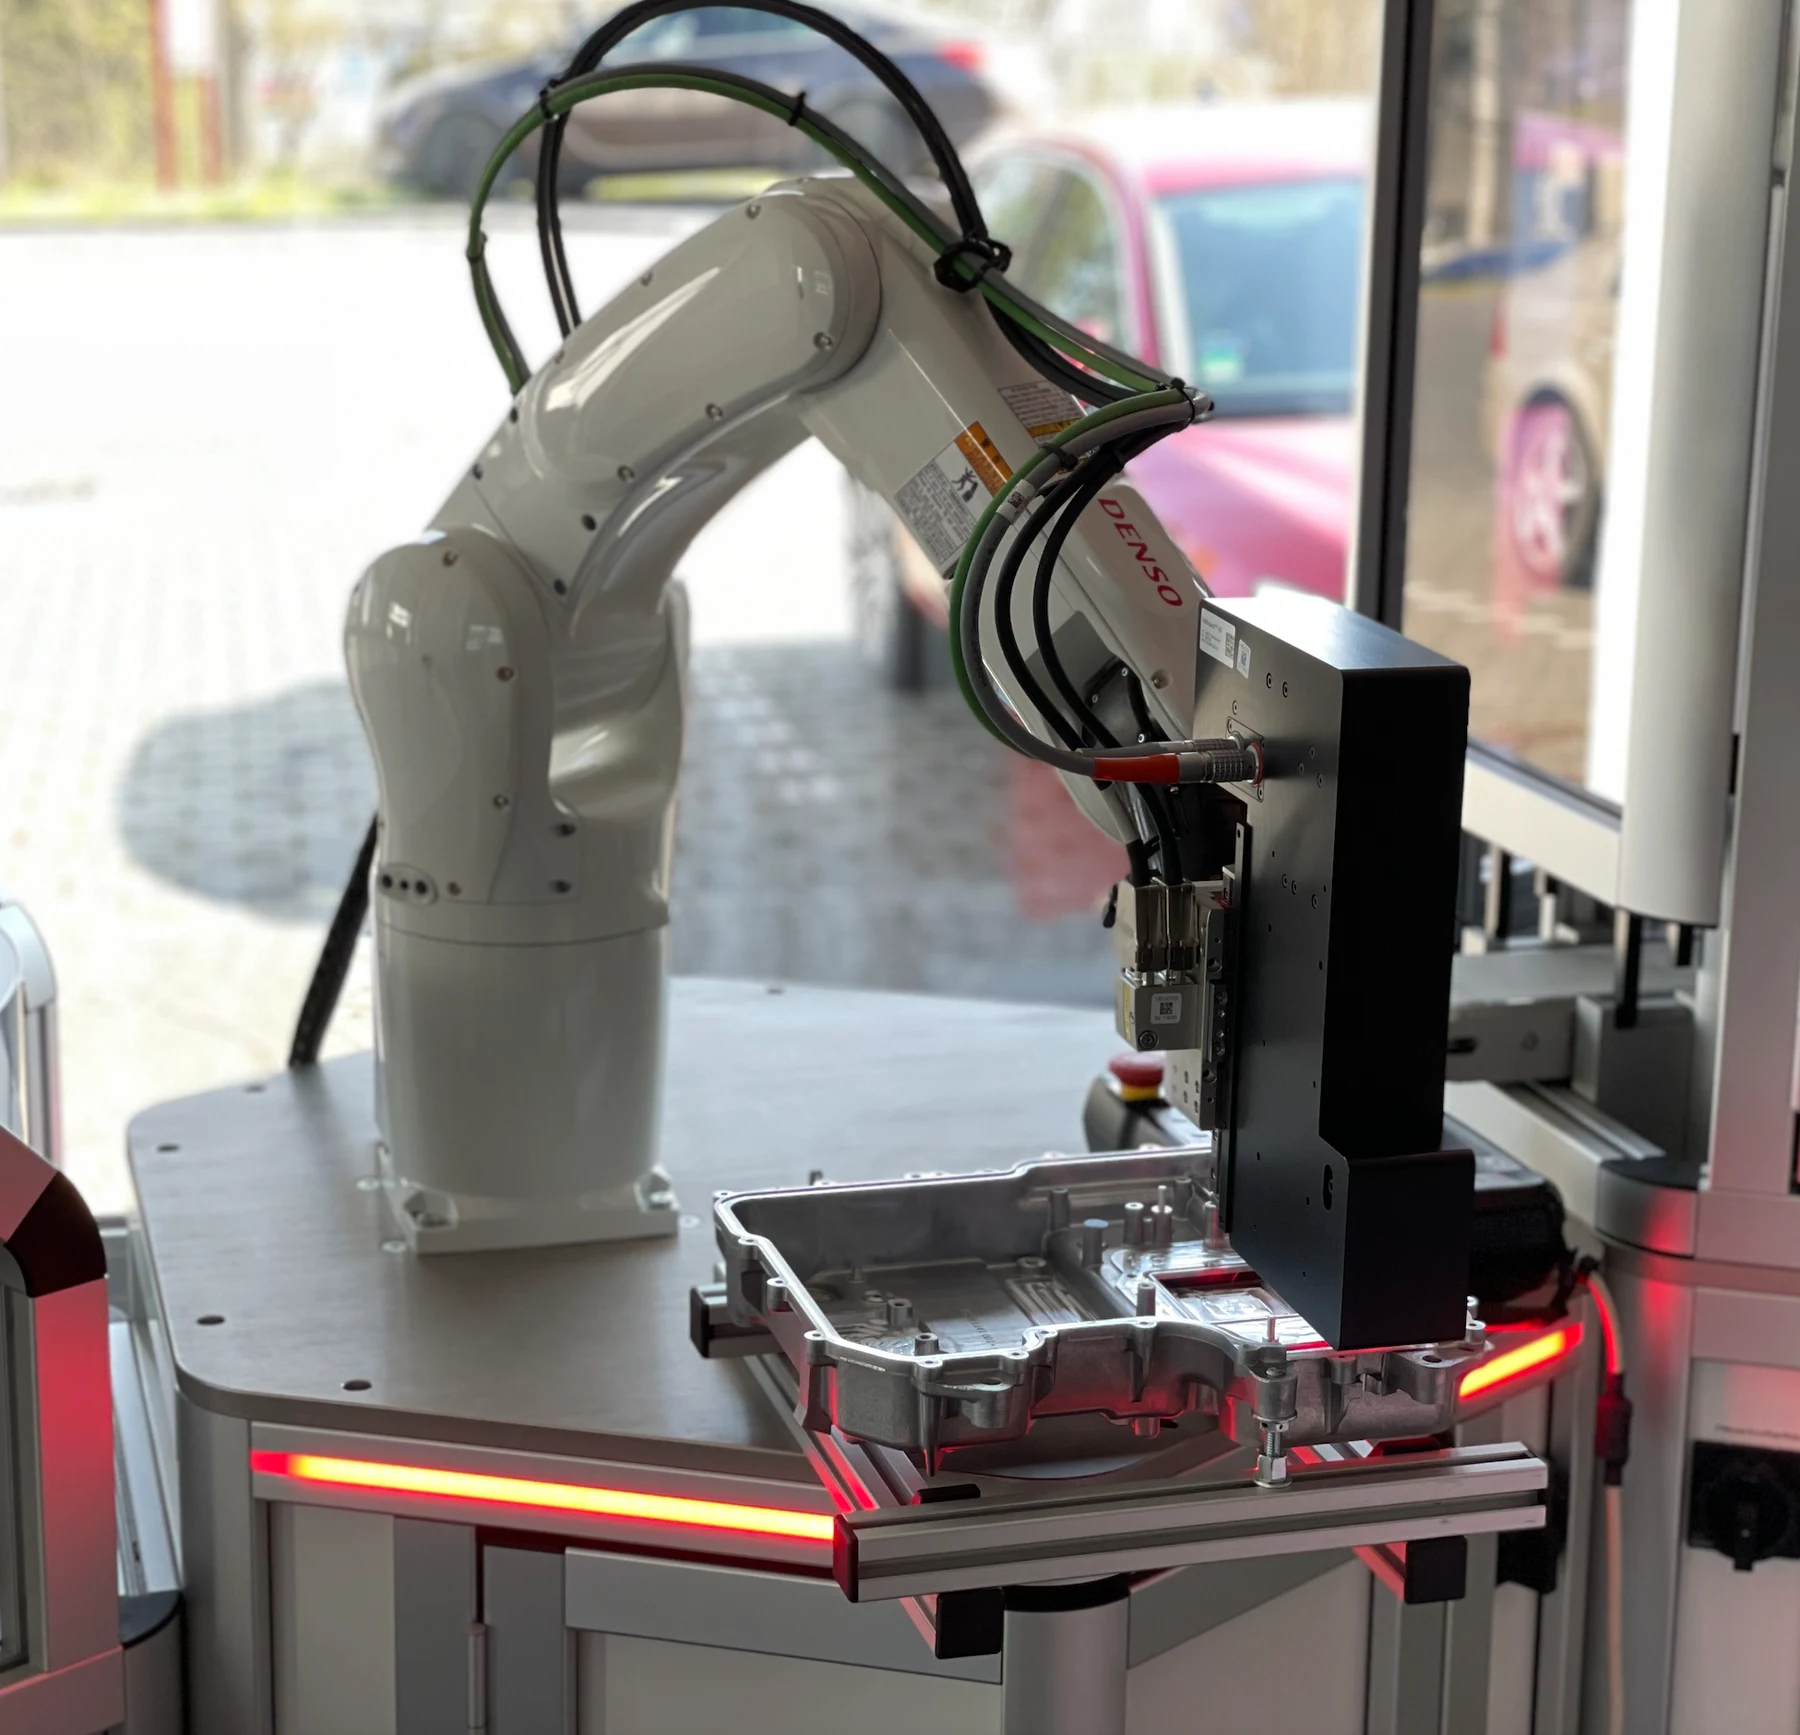
Il campo di prova è il corretto disegno del sigillo emesso sul bordo dell'alloggiamento di un alloggiamento in alluminio pressofuso.
La funzione di tenuta della guarnizione rispetto alla copertura è prodotta comprimendo la tenuta sull'alloggiamento quando si preme verso il basso e avvitando la copertura.
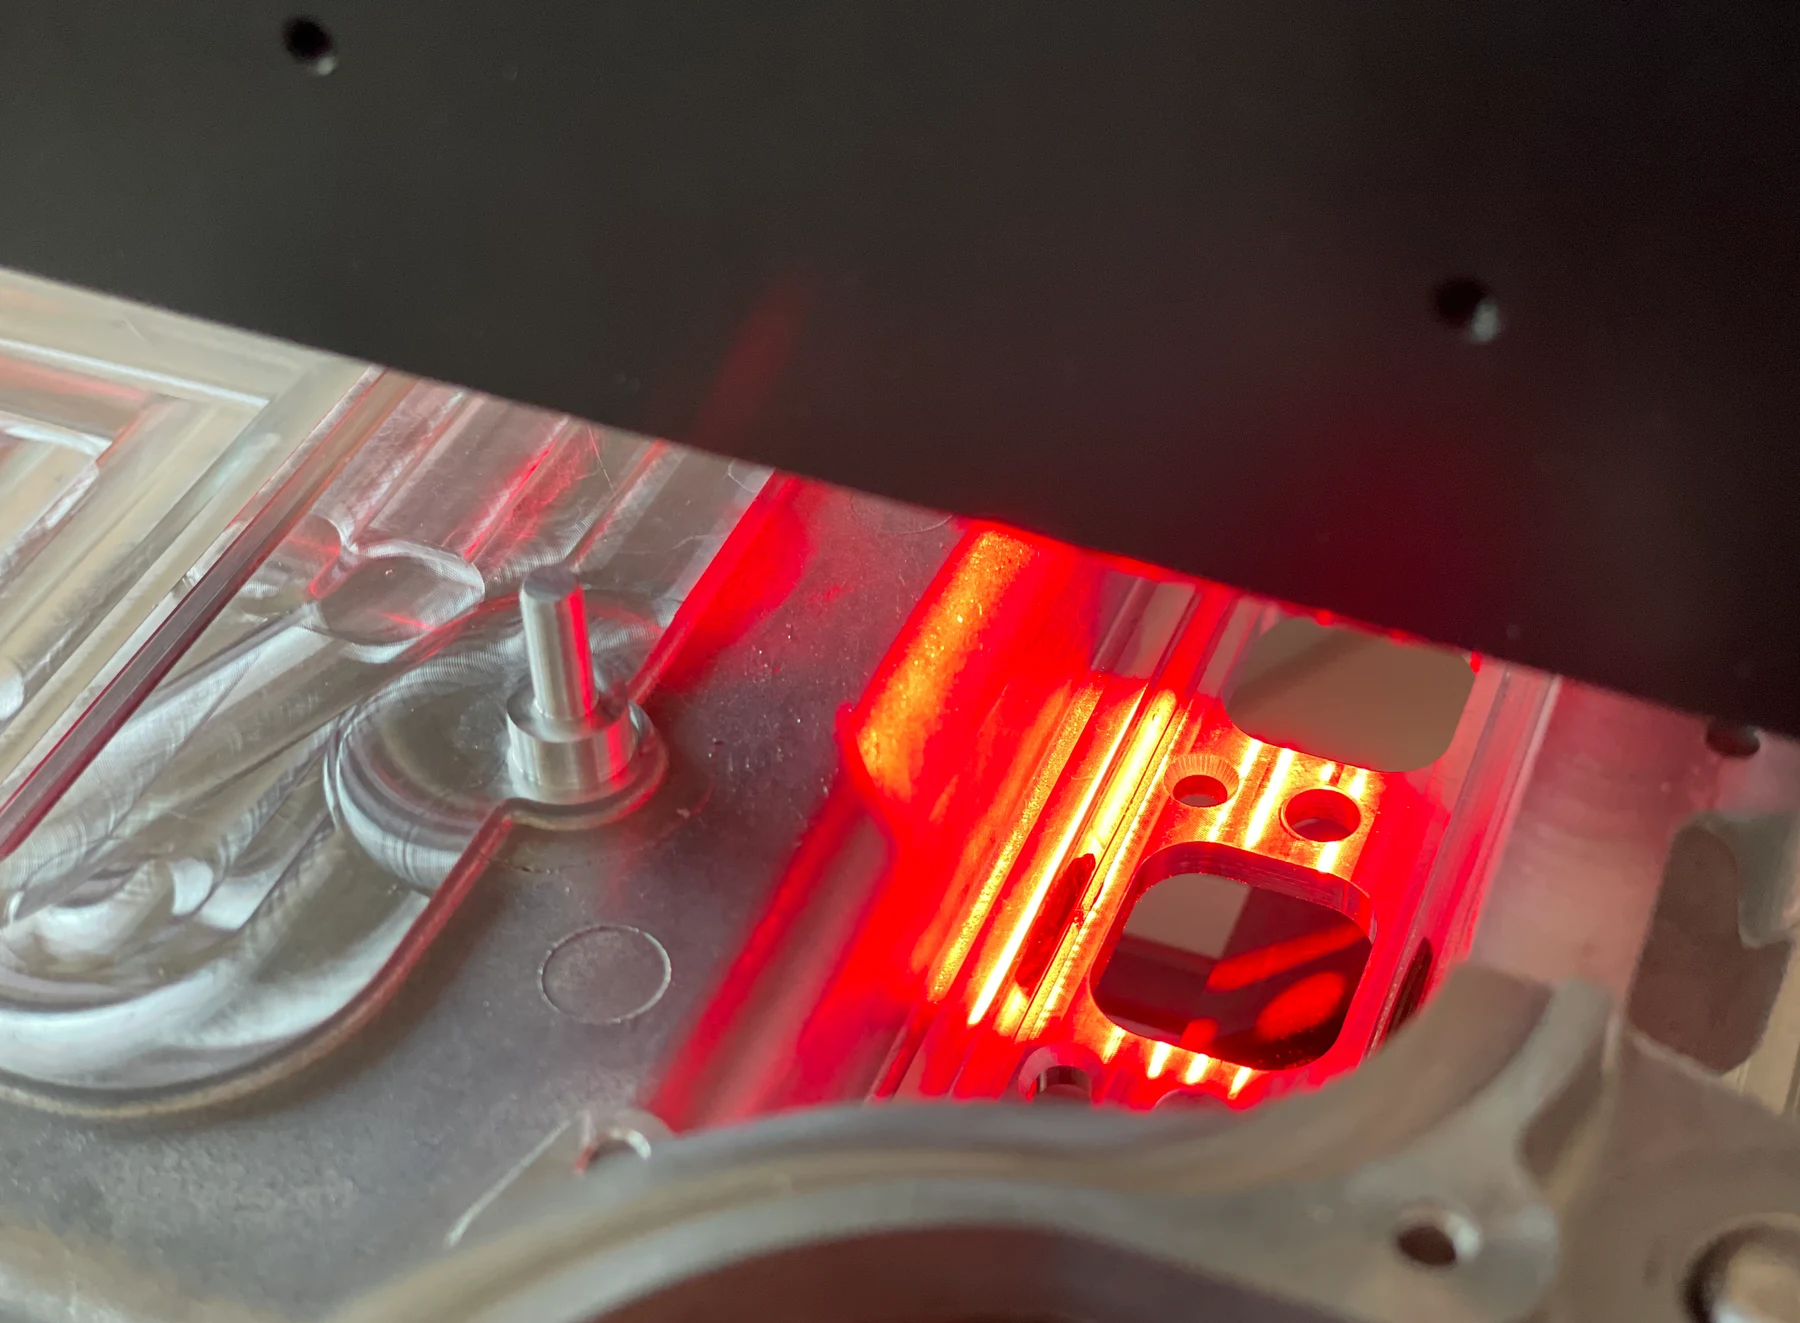
Questo sigillo deve quindi essere controllato in modo privo di contatto.
Le caratteristiche importanti per la corretta esecuzione sono
la posizione, o web in cui il sigillo è stato incollato all'alloggiamento,—l'altezza di tenuta e
- la larghezza del sigillo.
1.2 - Sistema di prova
a) La prova del sigillo avviene dopo l'indurimento della guarnizione.
b) L'alloggiamento con il sigillo disintegrante ha già attraversato la sezione di indurimento in questo momento.
Le guarnizioni sono indurite sotto la luce UV.
c) Le impostazioni del dispositivo di prova (specifiche di valore limite, selezione variante) sono liberamente regolabili e protetti contro la regolazione non autorizzata (protezione password).
Al momento del controllo, l'area corrente dovrebbe essere visualizzata su uno schermo.
d) Lo stato del test viene memorizzato per ogni elemento nel sistema di tracciabilità con: - data, ora
- Codice di errore e posizione (posizione sul foglio di tenuta)
- Numero unico (numero seriale dal codice matrice dati sull'alloggiamento)
e) Dopo aver rilevato 3 errori successivi, il sistema deve mostrare un messaggio di errore o venire a una standstill. L'intervallo è regolabile da un operatore esteso.
f) La prova è effettuata come descritto al punto 6.
g) Il test dovrebbe funzionare in modo simile a un controllo della pasta saldante (SPI) basato sul principio di proiezione della striscia modulata al fine di essere in grado di catturare la forma e dispensare quantità pulitamente sopra il bordo dell'alloggiamento.
1.3 - Situazione del test di marcatura
1.3.1 - > n.i.O. Parti
Le parti difettive vengono scaricate automaticamente in una rivista di parti cattive separate. La marcatura dello stato di prova viene effettuata tramite il sistema di tracciabilità, vedi punto 2f. Inoltre, viene memorizzato un aspetto del difetto che può essere assegnato alla parte individuale difettosa.
3.2 - > follow-up di niO. Parti
Il controllo e la decisione di follow-up su errori pseudo o reali vengono effettuati successivamente da un operatore. Il sistema di ispezione mostra all'operatore il aspetto del difetto registrato in un sito di verifica per corrispondere al campione di prova. Un evento. La sovrapposizione del aspetto del difetto da parte dell'operatore deve essere documentata elettronicamente alla stazione di verifica. Il risultato di tale decisione è depositato anche nel sistema di tracciabilità.
La posizione di verifica richiesta per questo scopo è la portata della consegna del dispositivo di prova.
1.4 - Blocco di processo / tracciabilità
Dopo il test, i dati di misura con l'identificatore delle parti di prova vengono memorizzati in un database. In questo caso, il dispositivo di prova trasferisce i risultati del test a un computer di acquisizione dati di qualità. In questo caso, viene letto un codice di matrice dati già presente sul prodotto. Utilizzando questo codice di matrice dati e il database, un'assegnazione esatta dei dati di prova al singolo componente può essere tracciata in qualsiasi momento.
1.5 Test pezzi
1.5.1 Panoramica delle varianti
Il sistema di ispezione è destinato a elaborare diverse varianti di guarnizioni di alloggiamento erogate.
può essere: Attualmente, tuttavia, c'è una sola variante valida:
1. Alloggio per tipo 0001
La variante dell'alloggiamento attiva può essere selezionata su una superficie operatore. Panoramica Variante / Aree di ispezione sono concordate/sottomesse in seguito. La conformità della variante scelta con il DMC deve essere verificata.
1.6 Test dei contorni di tenuta/stagionatura
1. Altezza del sigillo: 1,75 ± 0,2 mm
2. Larghezza della guarnizione: 2,0 ± 0,2 mm
3. Profilo di tenuta: definito nel disegno
3.1 Distanza dal bordo dell'alloggiamento: tbd
3.2 Forma di tenuta: tbd
3.3 Volume di sigillatura: tbd
4. Adesivi Data Matrix (DMC): Readable DMC -> YES o NO
1.7 Indicatore di errore / rilevamento di errori / programma CAQ interfaccia
a) Le immagini di difetto attuali dei sigilli dell'alloggiamento devono essere visualizzate online su uno schermo.
b) Il rispettivo risultato di prova è attualmente leggibile sul monitor.
c) Sul monitor deve essere visualizzato un contatore numerico per le parti i.O. / n.i.O.
d) Tutti i dati e le immagini di prova vengono memorizzati singolarmente per la rispettiva custodia con il numero unico associato su un'unità di rete, in modo che possano essere richiamati e valutati sul sito di analisi o in caso di reclamo successivo.
1.8 - Precisione della prova
a) Una dimostrazione di capacità è fornita dal fabbricante. La capacità di posizionamento e per valori grigi è dimostrata sulla base di un calibrato geometrico e di un valore grigio e dei suoi test oltre 50 run.
b) Si applicano le seguenti tolleranze T:
Posizionamento: +/- 20 μm vista ortogonale
Scale grigie: +/-5 scale grigie
1.9 - Norme di calibrazione
Gli standard di taratura sono la piastra di calibrazione geometrica e la piastra di valore in scala grigia del produttore. In questo modo si può raggiungere la comparabilità di diverse macchine e la stabilità a lungo termine.
Gli standard di taratura sono forniti dal cliente
1.10 altri
a) Le apparecchiature di prova devono essere progettate in modo tale da non provocare danni meccanici. Non è consentito alcun danno rispetto all'ottica del campione di prova (danni, contaminazione, struttura superficiale, colore, ...) dal processo di test!
b) Le istruzioni di funzionamento e di taratura devono essere fornite per l'attrezzatura di prova.
c) Il software operativo ha un operatore e una password protetta
Modalità esperto.
d) Il modulo FB-721 034 è completato dal fornitore.
Richiesta di questa applicazione →