
Archives des publications
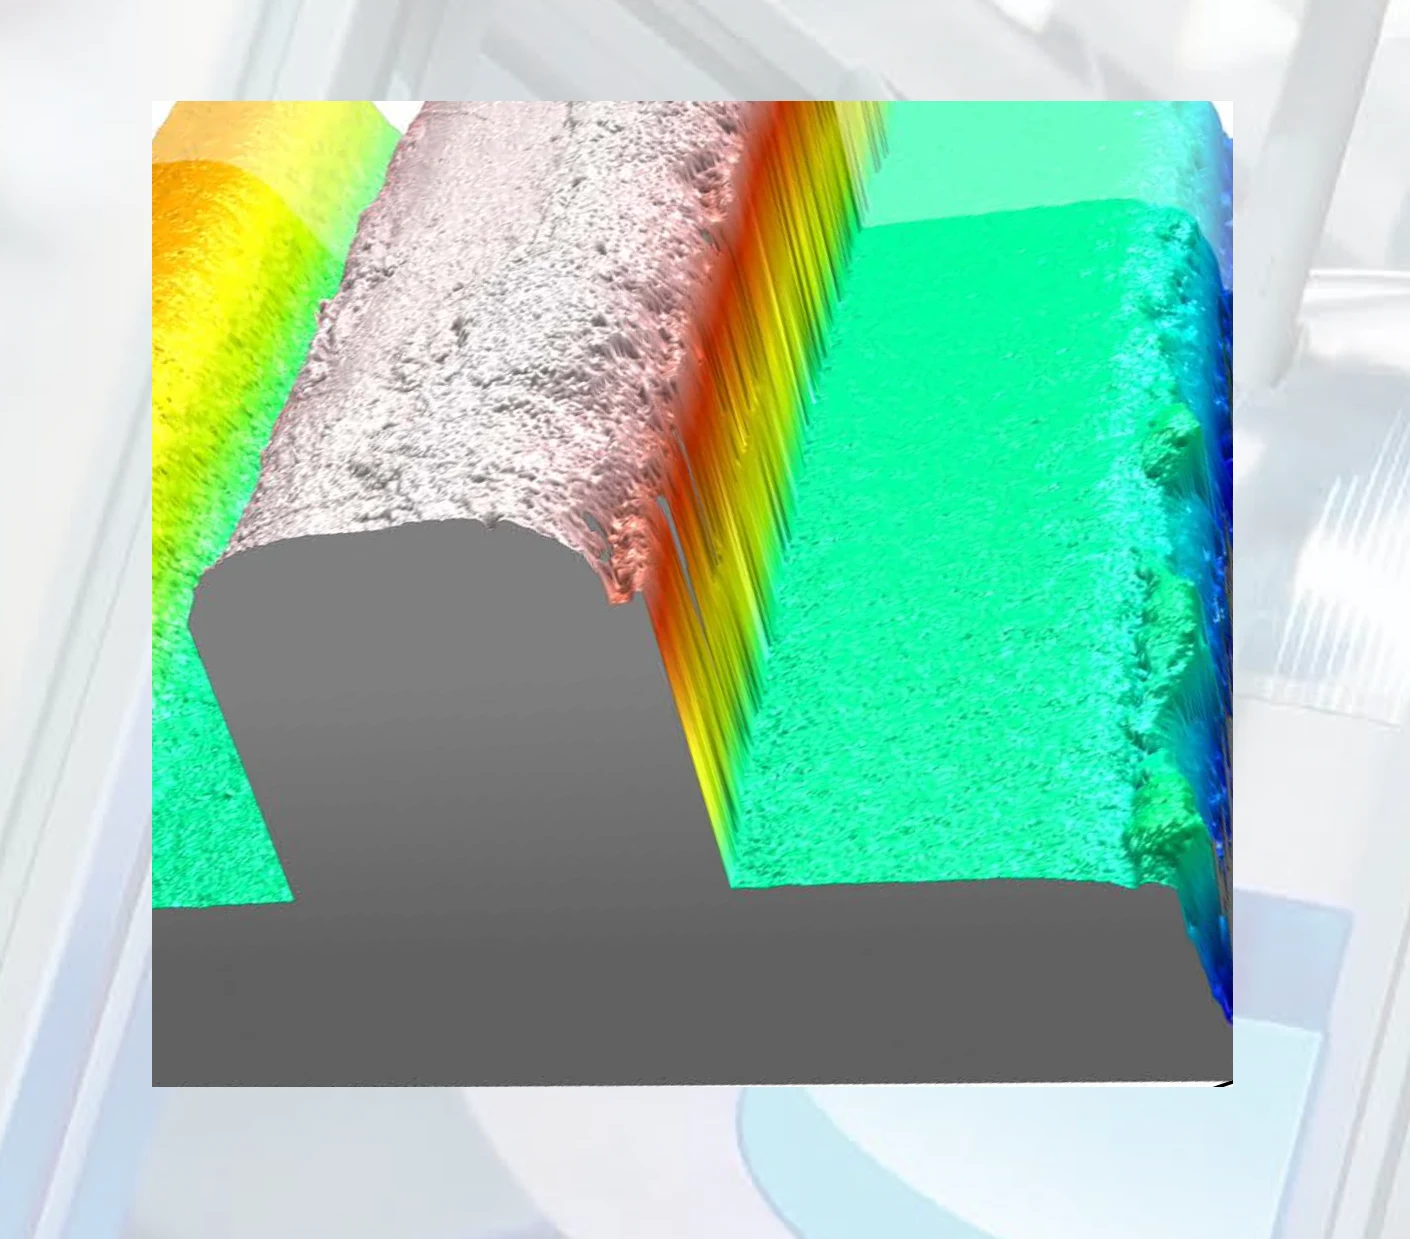
Mesure et contrôle 3D de cordons de colle transparents par interférométrie en lumière blanche
Consultez une application ou un cours publié à partir de l'archive CRETEC.
Contenu de l'archive : L'information fait référence à l'état de publication original. Veuillez coordonner l'exécution actuelle, l'étendue des services et la disponibilité avec CRETEC.
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
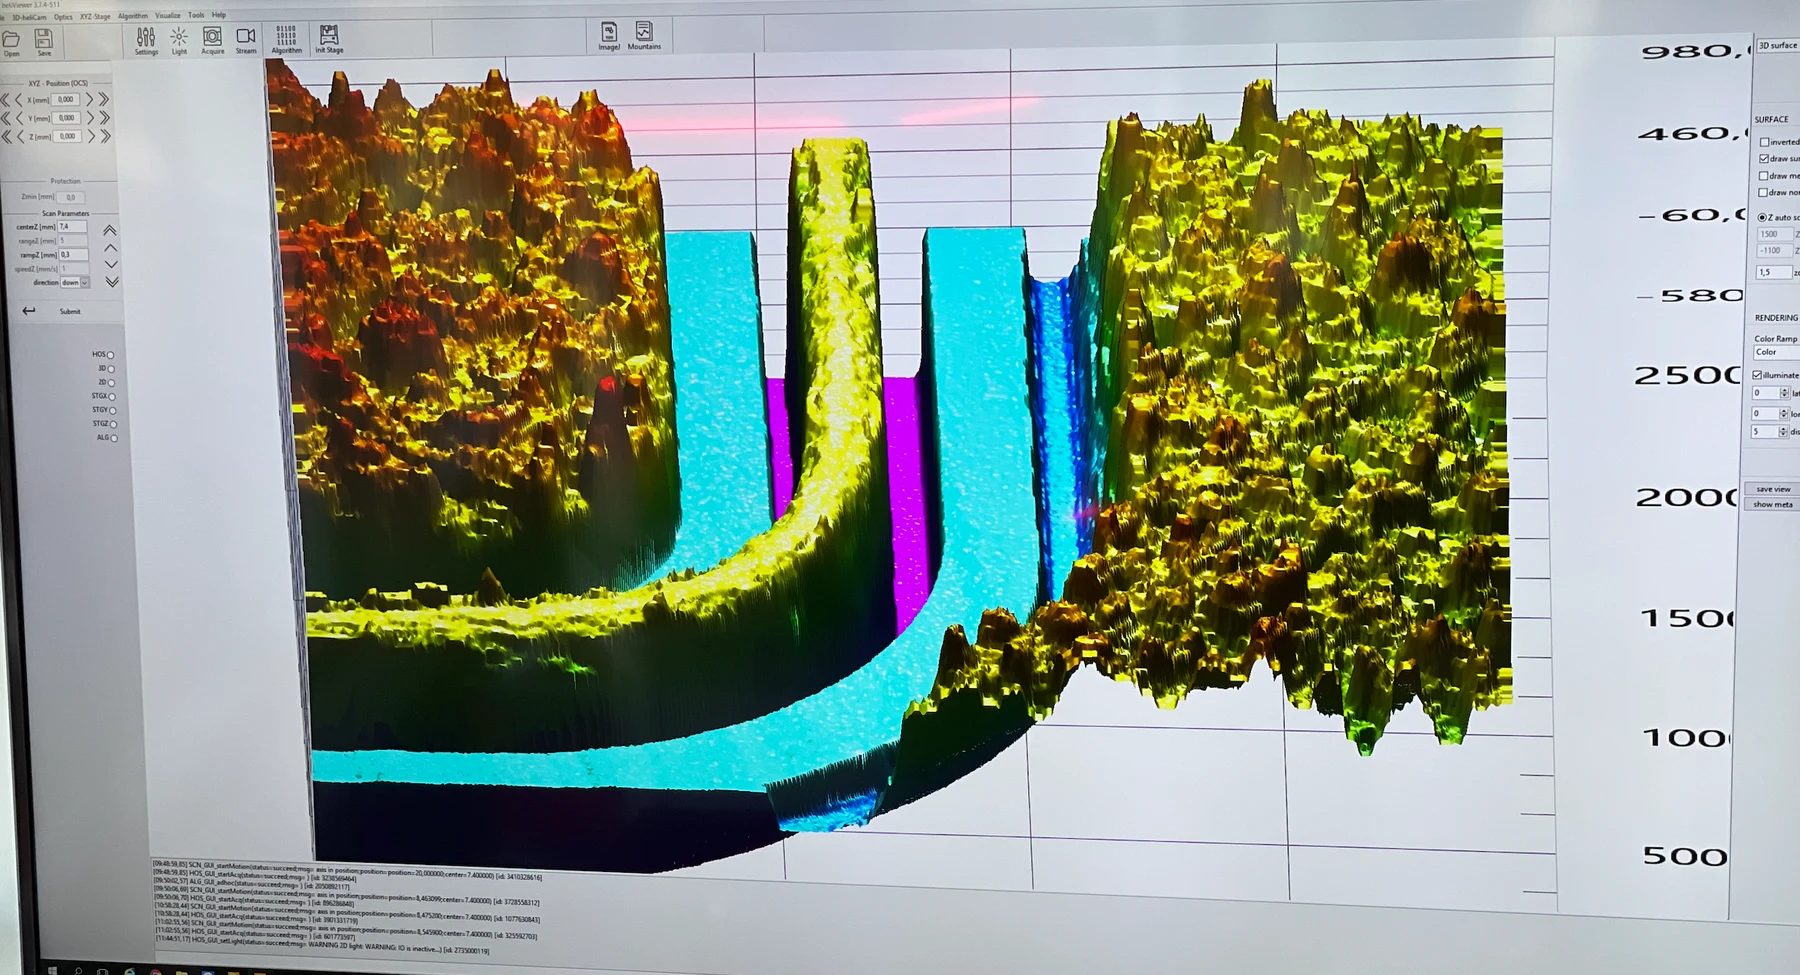 agrandir l'image ↗
Mesure et contrôle 3D de cordons de colle transparents par interférométrie en lumière blanche
Type de projet:
Automotive
Date
2022
1 - Besoins
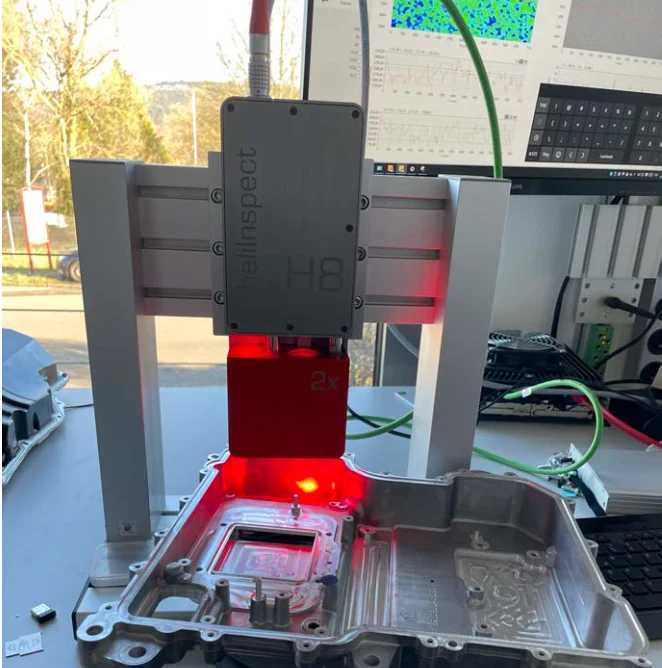
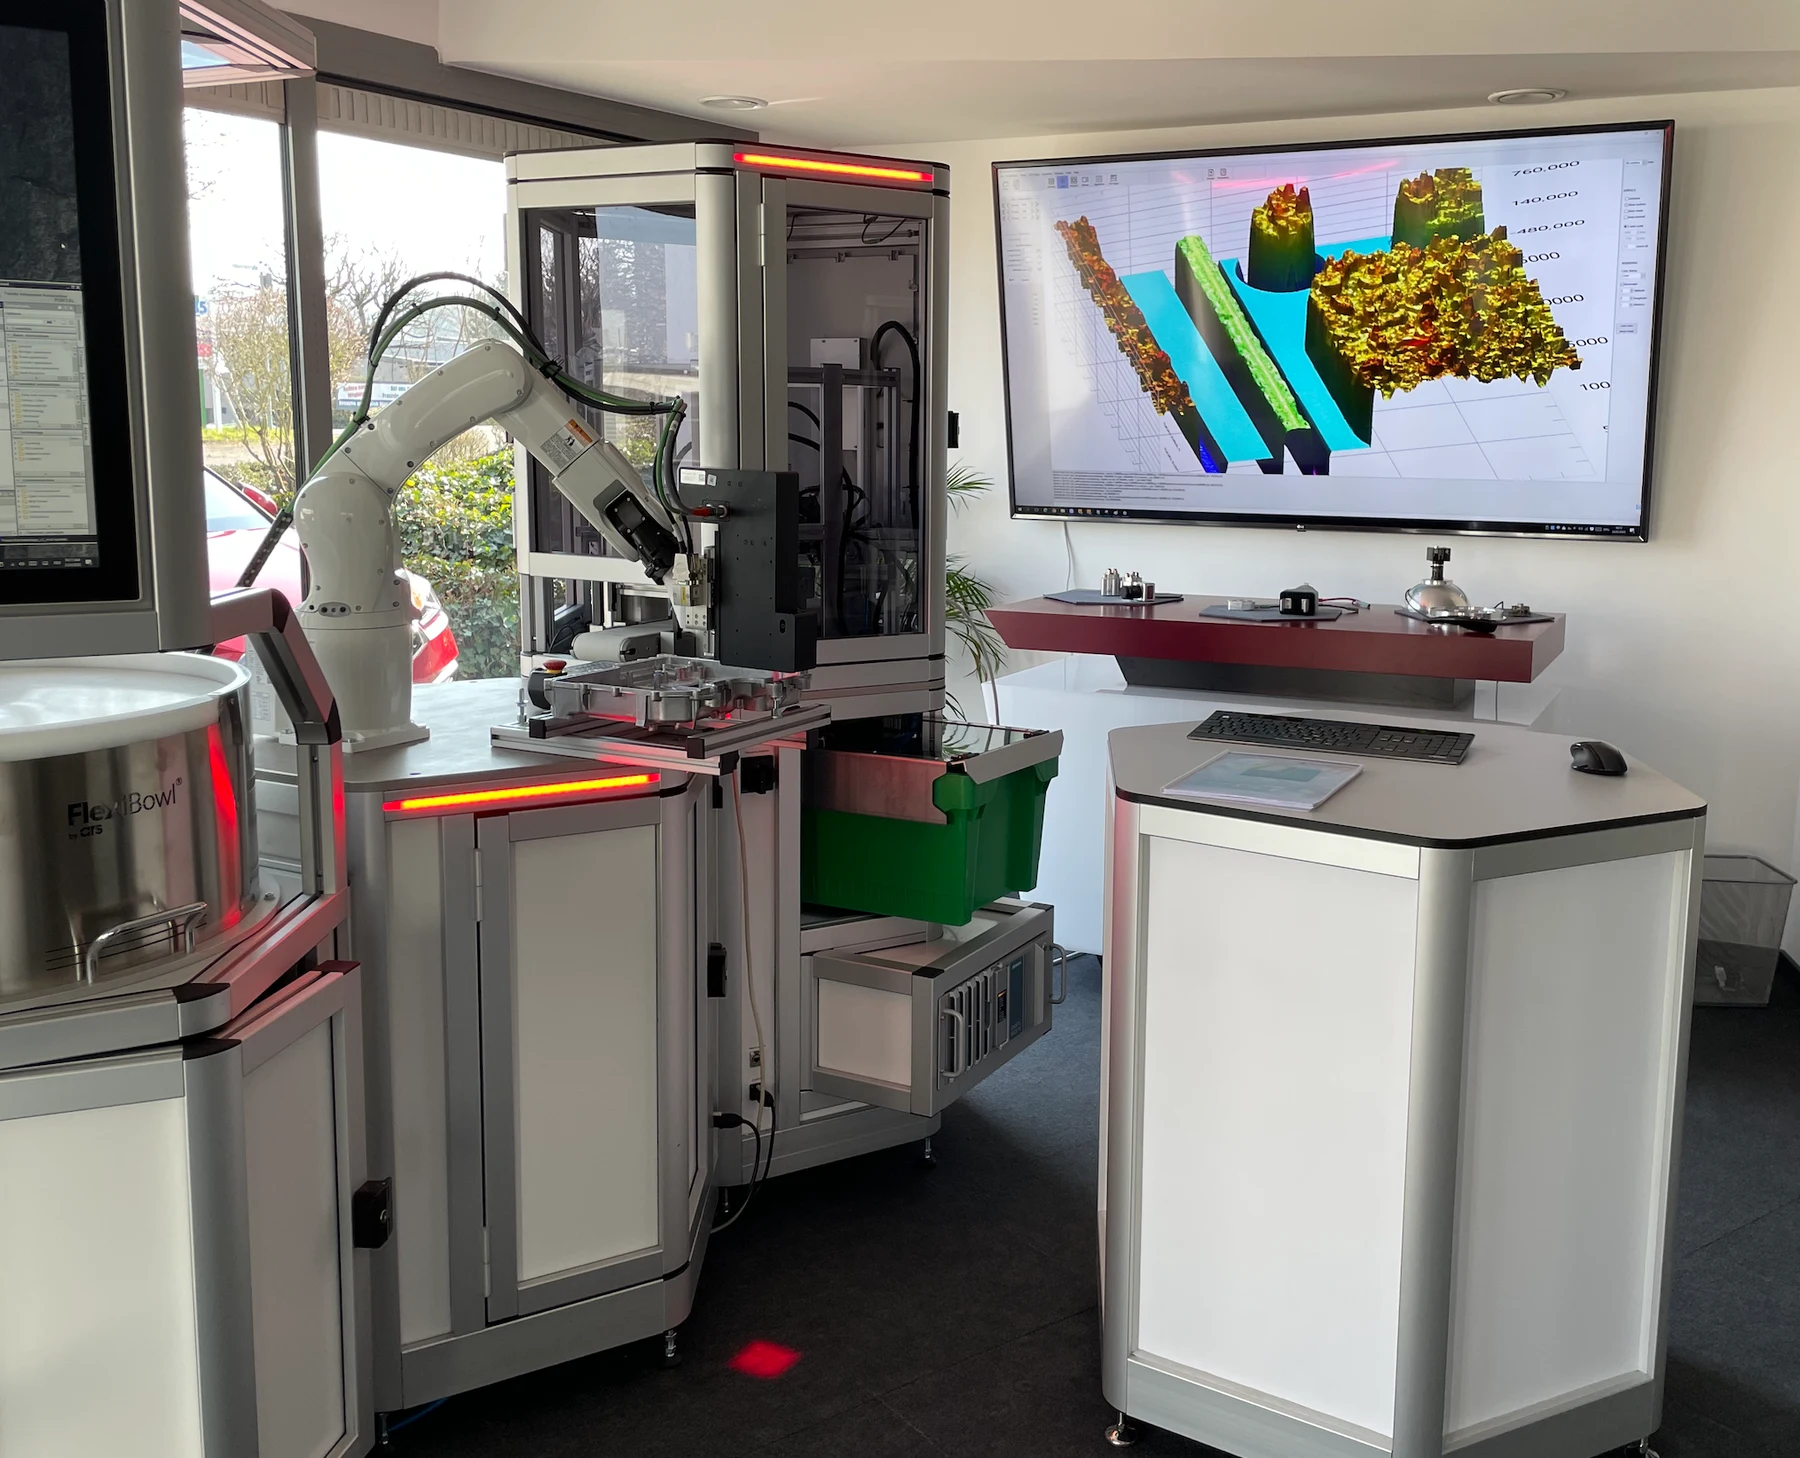
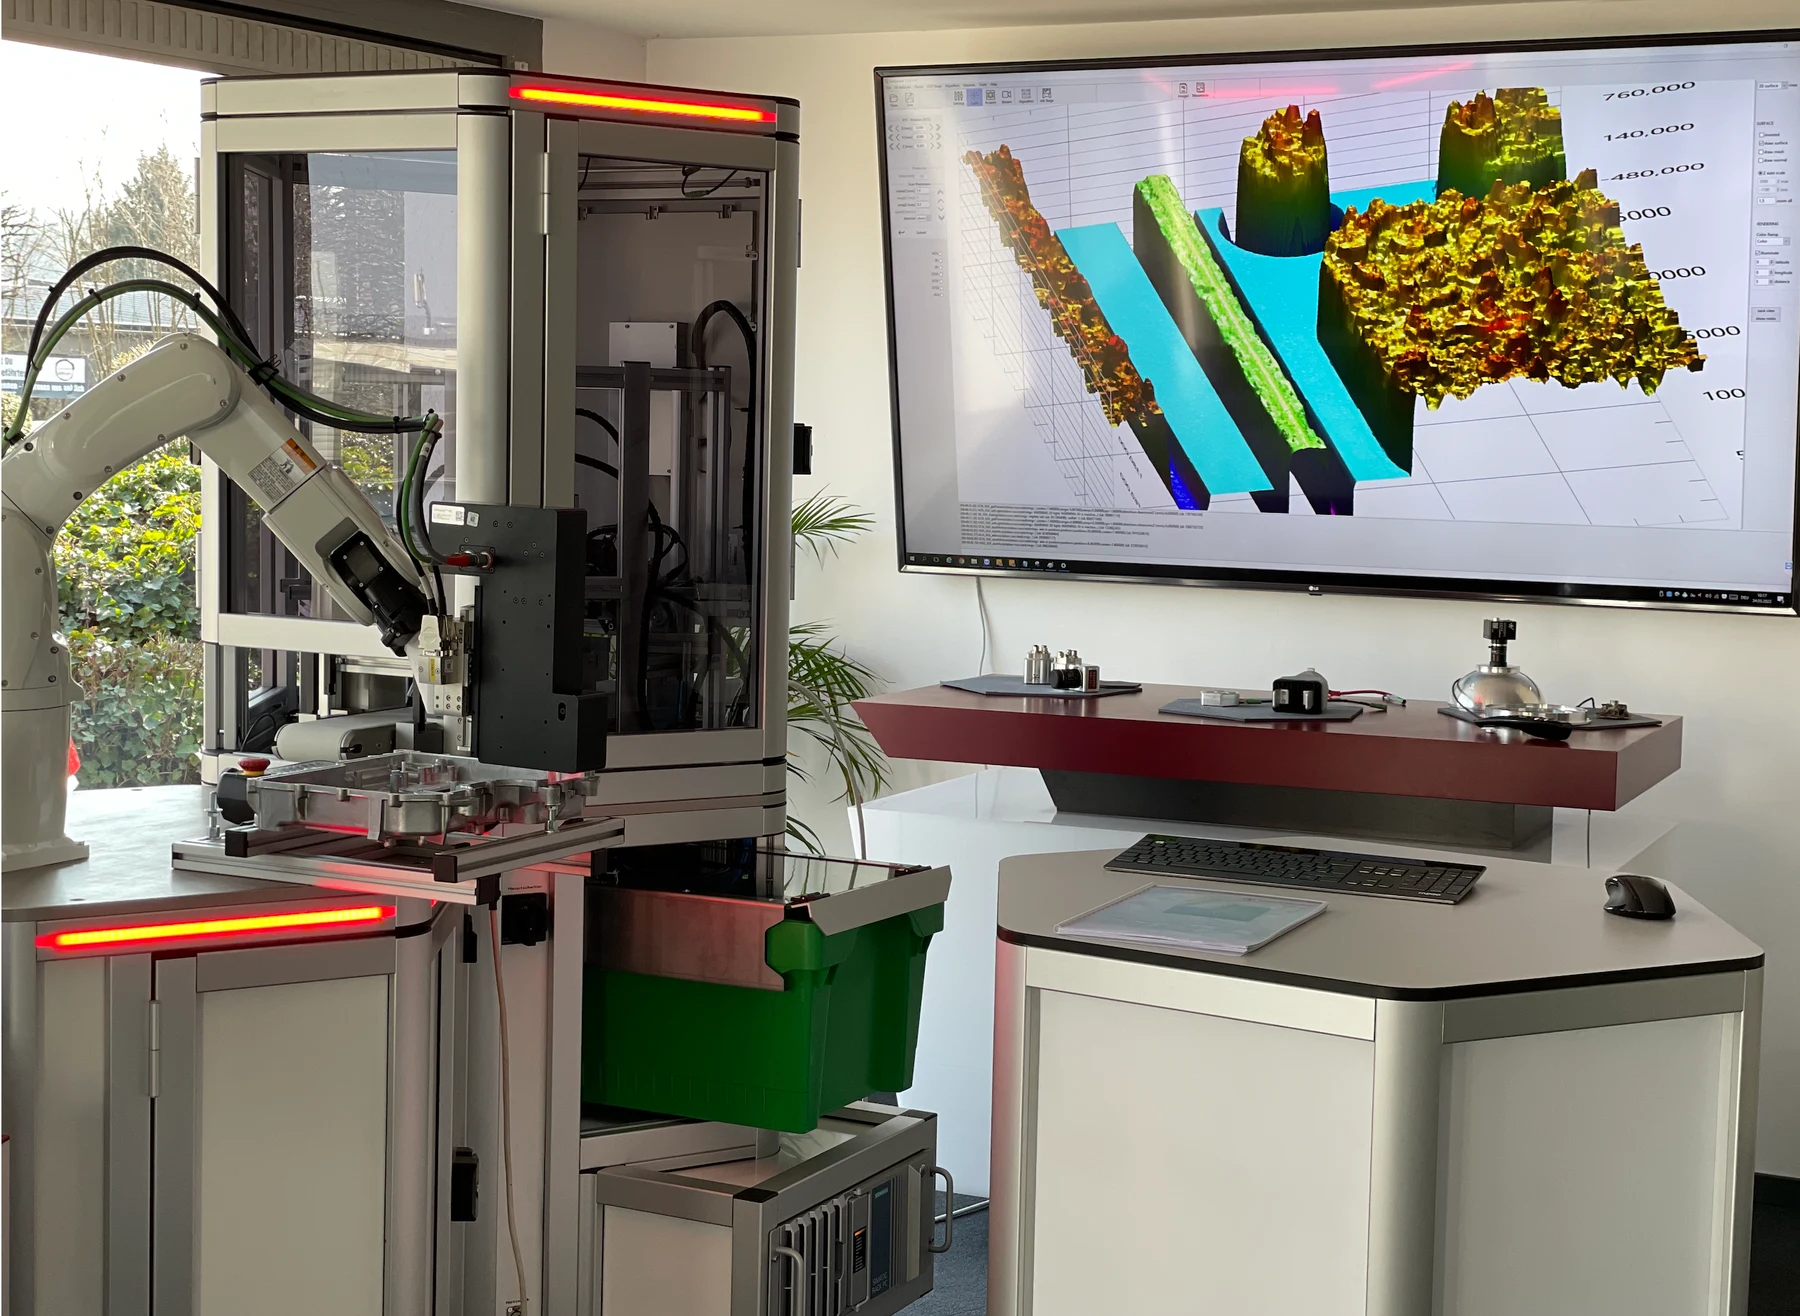
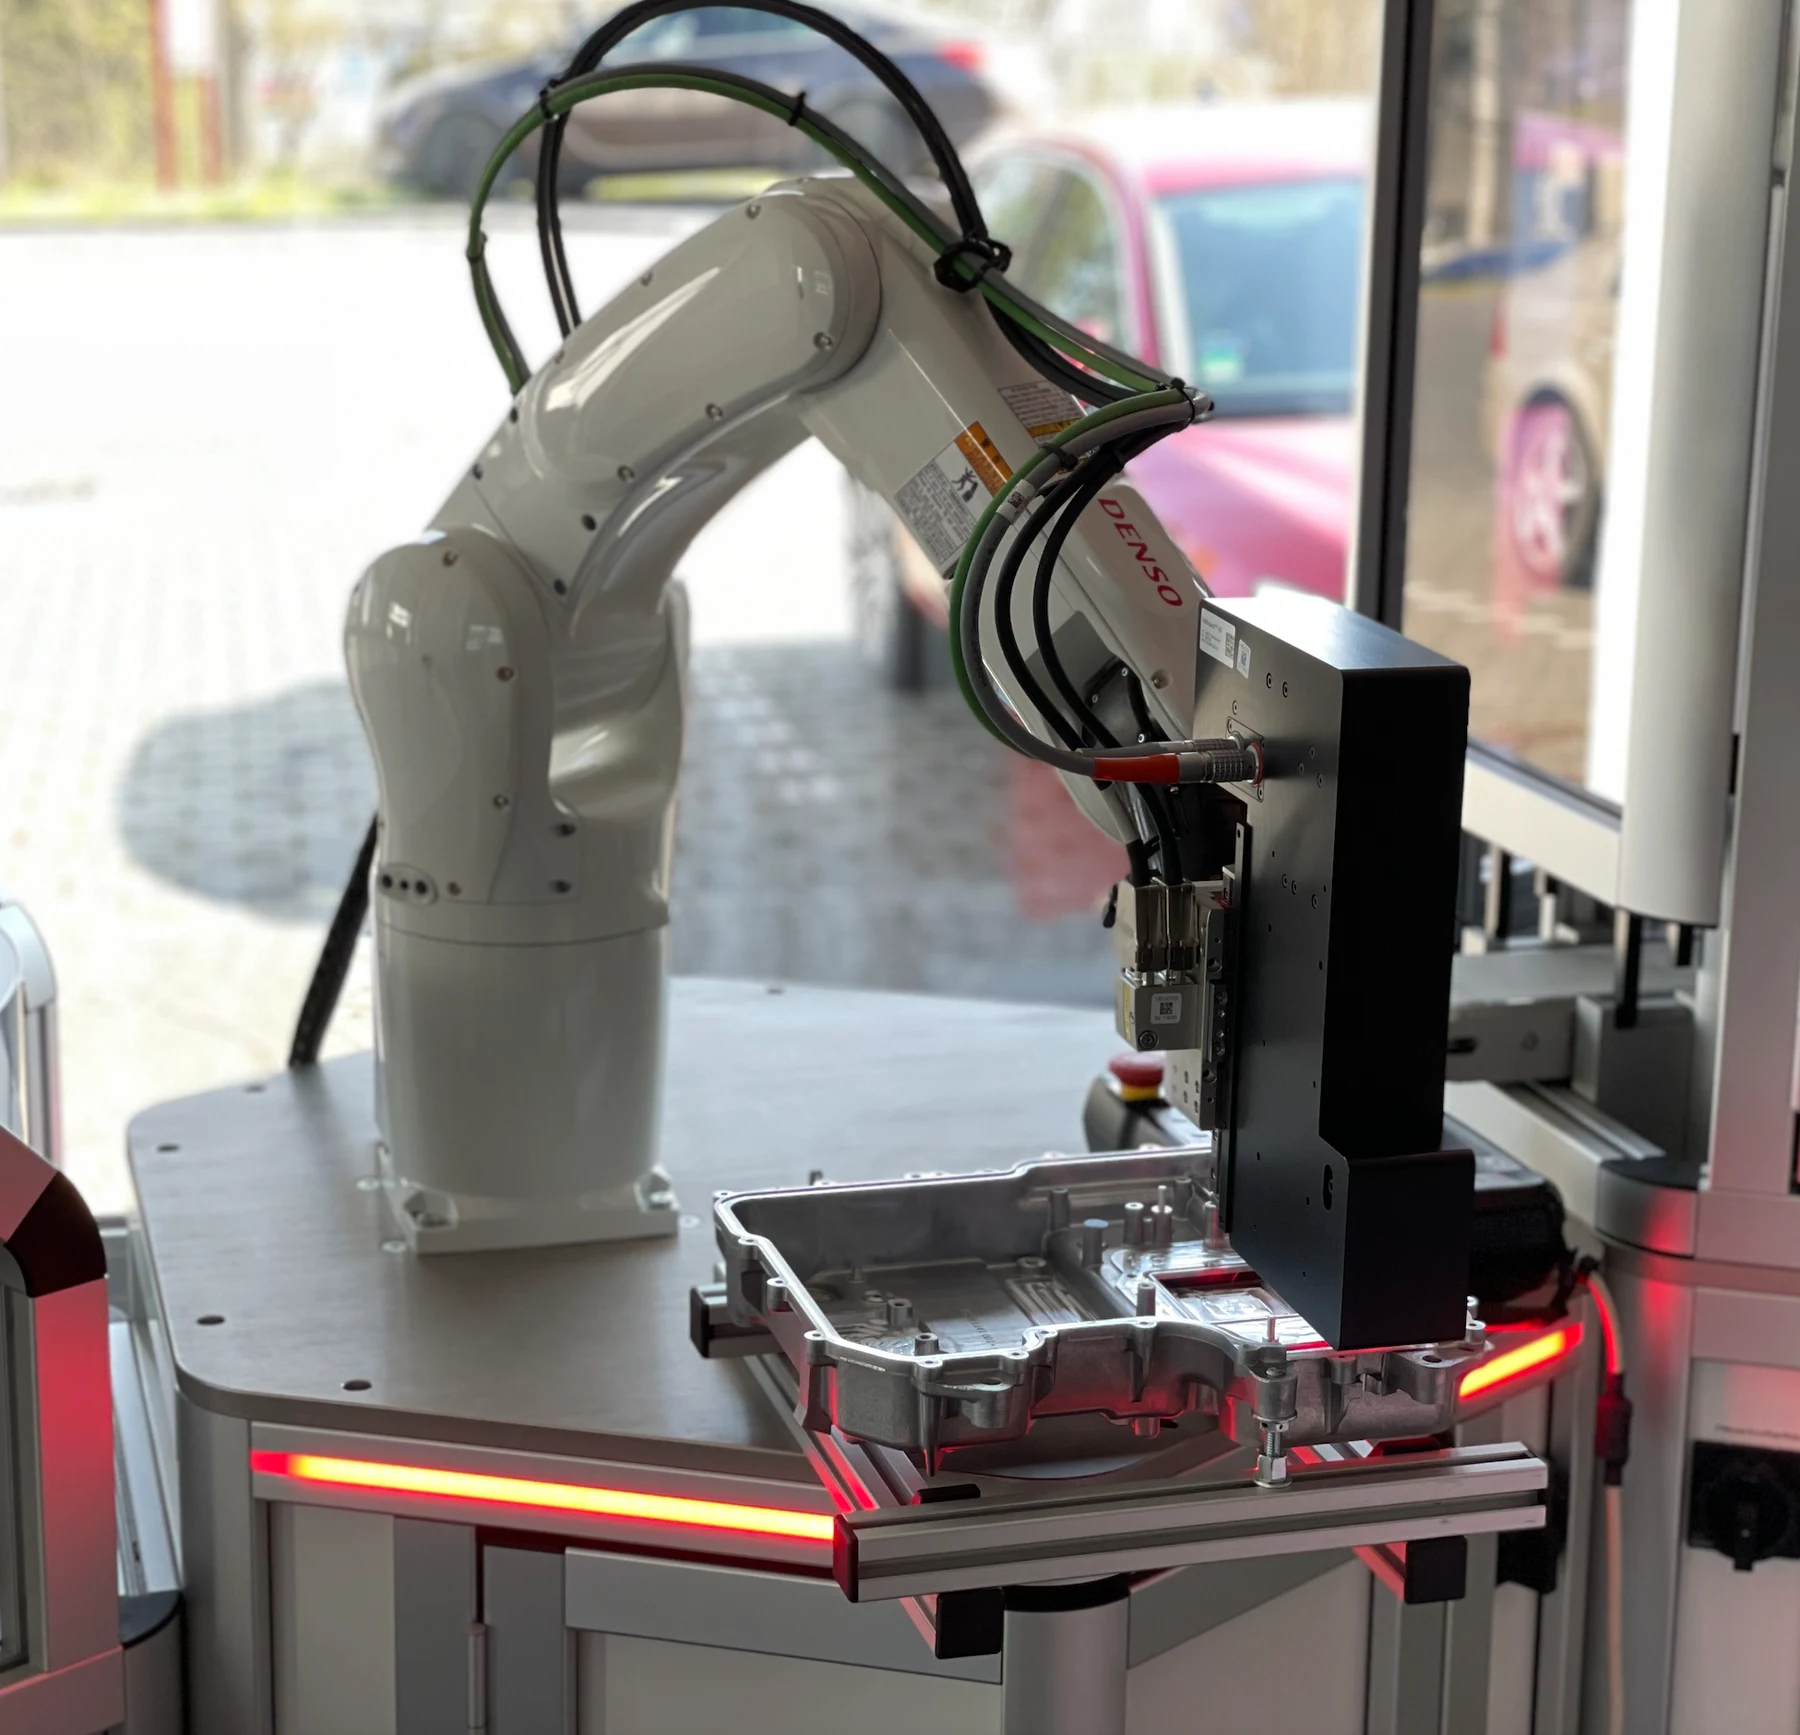
La portée d'essai est la conception correcte du joint distribué sur le bord du boîtier d'un boîtier en aluminium moulé sous pression.
La fonction d'étanchéité du joint par rapport au couvercle est obtenue en comprimant le joint sur le boîtier lorsqu'il presse et visse le couvercle.
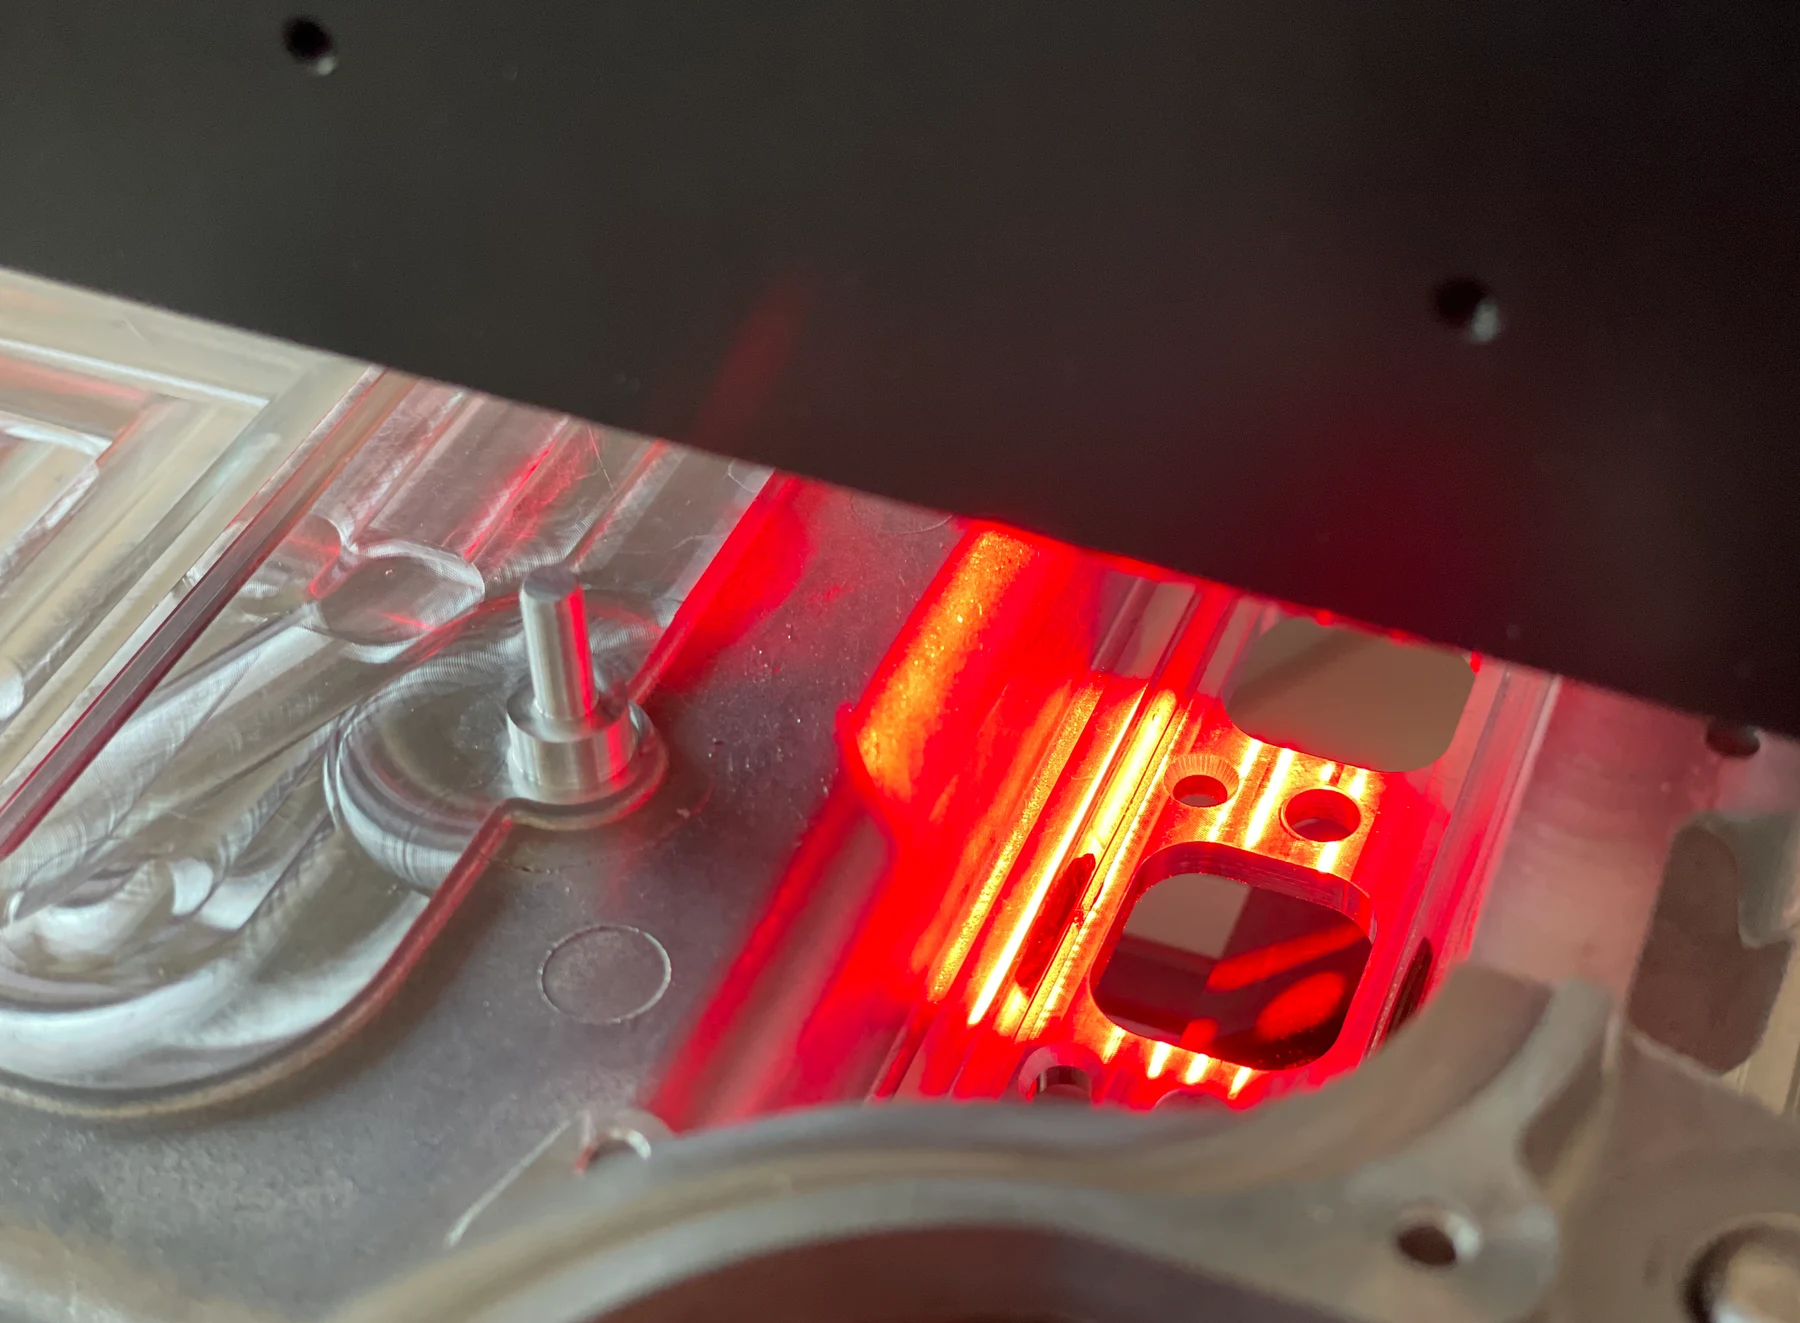
Ce sceau doit donc être vérifié sans contact.
Les caractéristiques importantes pour une exécution correcte sont:
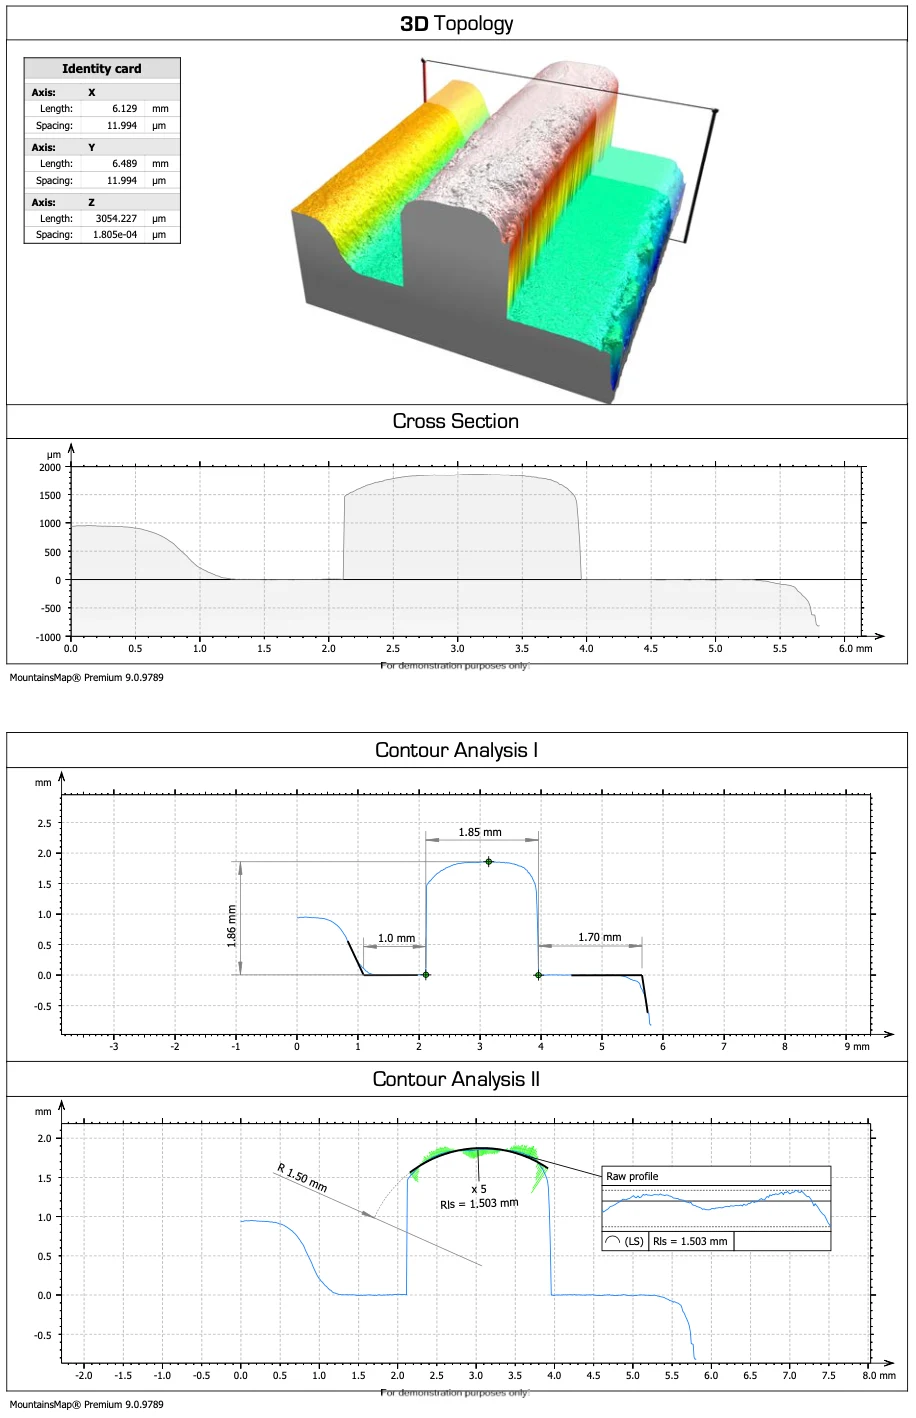
la position, ou la toile dans laquelle le joint a été collé au boîtier,—la hauteur de l'étanchéité;
- la largeur du sceau.
1.2 Système d ' essai
a) L'essai du joint a lieu après le durcissement du joint.
b) Le boîtier avec le joint désintégrant est déjà passé par la section de durcissement à ce moment-ci.
Les joints sont durcis sous la lumière UV.
c) Les réglages du dispositif d'essai (spécifications de la valeur limite, sélection des variantes) sont librement réglables et sécurisés contre un réglage non autorisé (protection des mots de passe).
Au moment de la vérification, la zone actuelle doit être affichée sur un écran.
d) L'état de l'essai est conservé pour chaque élément du système de traçabilité avec: - date, heure
- Code d'erreur et emplacement (position sur la feuille d'étanchéité)
- Numéro unique (numéro de série du code de matrice de données sur le logement)
e) Après avoir détecté 3 erreurs subséquentes, le système doit afficher un message d'erreur ou s'arrêter. L'intervalle doit être réglable par un opérateur étendu.
f) L'essai doit être effectué comme décrit au point 6.
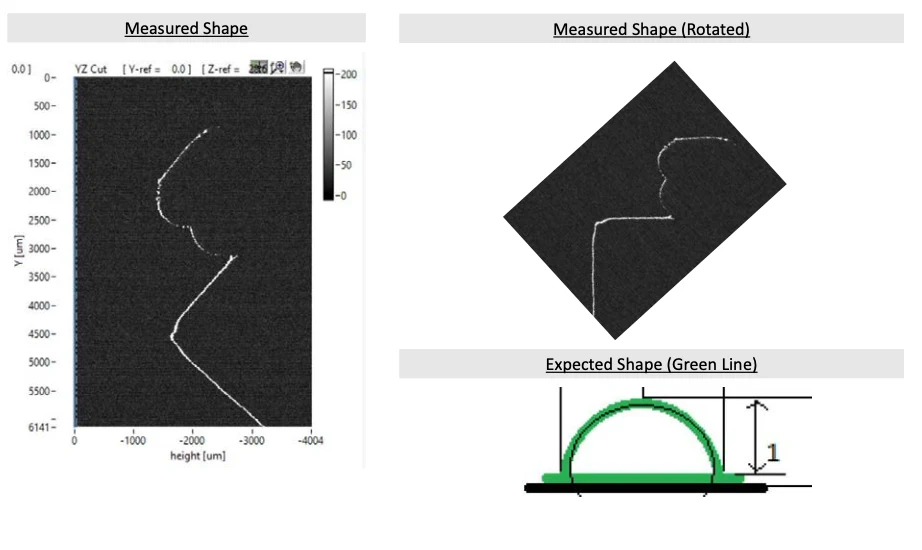
g) L ' essai doit fonctionner de la même manière qu ' une inspection de la pâte à souder (SPI) fondée sur le principe de la projection modulée des bandes afin de pouvoir saisir la forme et distribuer la quantité proprement au-dessus du bord du boîtier.
1.3 État de l ' essai de marquage
1.3.1 -> n.d.a. Pièces
Les pièces défectueuses sont automatiquement déchargées dans un magazine séparé de mauvaise partie. Le marquage de l'état d'essai est effectué via le système de traçabilité, voir point 2f. En outre, un motif d'erreur est stocké qui peut être attribué à la partie individuelle défectueuse.
3.2 -> suivi de niO. Pièces
Le contrôle de suivi et la décision sur les erreurs pseudo ou réelles sont effectués ultérieurement par un opérateur. Le système d'inspection montre à l'opérateur le profil d'erreur enregistré sur un site de vérification pour correspondre à l'échantillon d'essai. Un événement. La surcompatibilité du profil d'erreur par l'exploitant doit être documentée électroniquement au poste de vérification. Le résultat de cette décision doit également être déposé dans le système de traçabilité.
L'emplacement de vérification requis à cette fin est le champ d'application de l'appareil d'essai.
1.4 - Verrouillage/traçabilité du processus
Après le test, les données de mesure avec l'identificateur des pièces d'essai sont stockées dans une base de données. Dans ce cas, l'appareil d'essai transfère les résultats d'essai à un ordinateur d'acquisition de données de qualité. Dans ce cas, un code de matrice de données déjà présent sur le produit est lu. À l'aide de ce code de matrice de données et de la base de données, une attribution exacte des données de test à chaque composant peut être tracée à tout moment.
1.5 Éprouvettes
1.5.1 Aperçu des variantes
Le système d'inspection est destiné à traiter différentes variantes des joints d'étanchéité.
peut être: Actuellement, cependant, il n'y a qu'une seule variante valide:
1. Logements de type 0001
La variante de boîtier actif peut être sélectionnée sur une surface d'opérateur. Aperçu de la variation / Les secteurs d'inspection sont convenus/soumis ultérieurement. La conformité de la variante choisie avec le DMC doit être vérifiée.
1.6 Essai du contour des joints/scellements
1. Hauteur du joint: 1,75 ± 0,2 mm
2. Largeur du joint: 2,0 ± 0,2 mm
3. Le Comité des droits de l'homme Profilé d'étanchéité: défini dans le dessin
3.1 Distance par rapport au bord du boîtier: tbd
3.2 Forme de scellement: tbd
3.3 Volume d ' étanchéité: tbd
4. Le Conseil de l'Europe a adopté une résolution. Sticker de la matrice de données (DMC) : DMC lisible -> OUI ou NON
1.7 Indicateur d'erreur / détection d'erreurs / interface Programme CAQ
a) Les images actuelles des défauts des joints de boîtier doivent être affichées en ligne sur un écran.
b) Le résultat de l'essai est actuellement lisible sur le moniteur.
c) Un compteur de nombres pour les pièces i.O. / n.i.O doit être affiché sur le moniteur.
d) Toutes les données d'essai et images sont stockées individuellement pour le boîtier respectif avec le numéro unique associé sur un lecteur réseau, de sorte qu'elles puissent être appelées et évaluées sur le site d'analyse ou en cas de plainte ultérieure.
1.8 Précision de l ' essai
a) Une démonstration de capacité doit être fournie par le constructeur. La capacité de positionnement et les valeurs grises sont démontrées sur la base d'un calibrage géométrique et d'une valeur grise et de ses essais sur 50 tours.
b) Les tolérances T suivantes s ' appliquent:
Positionnement: +/- 20 μm vue orthogonale
Échelles grises: +/-5 échelles grises
1.9 - Normes d'étalonnage
Les étalons d'étalonnage sont la plaque géométrique d'étalonnage et la plaque de valeur à l'échelle grise du fabricant. Ainsi, la comparabilité des différentes machines et la stabilité à long terme peuvent être réalisées.
Les étalons d'étalonnage sont fournis par le client
1.10 Autres
a) L ' équipement d ' essai doit être conçu de telle manière qu ' aucun dommage mécanique ne puisse se produire. Toute altération par rapport à l'optique de l'échantillon d'essai (dommage, contamination, structure de surface, couleur, ...) par le processus d'essai n'est pas autorisée!
b) Des instructions de fonctionnement et d ' étalonnage doivent être fournies pour l ' équipement d ' essai.
c) Le logiciel d'exploitation a un opérateur et un mot de passe protégé
Mode expert.
d) Le formulaire FB-721 034 est rempli par le fournisseur.
Demande pour cette application →