
Archiwum publikacji
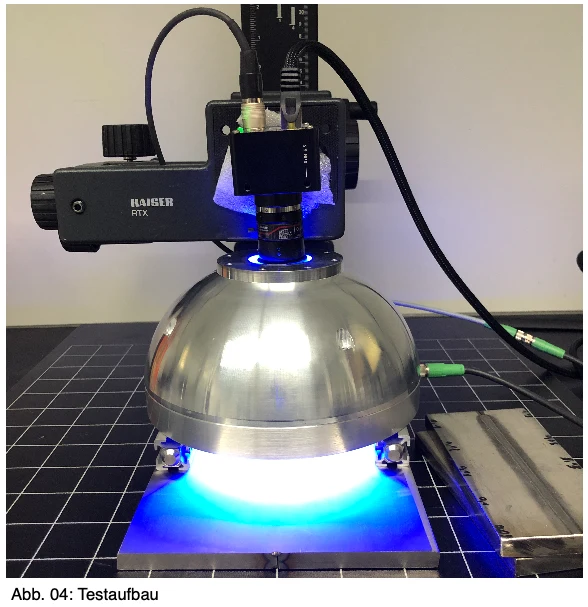
Kontrola spoin kamerą 2D
Insight into a published application or lecture from the CRETEC archive.
Zawartość archiwum: Informacje odnoszą się do pierwotnego statusu publikacji. Proszę koordynować bieżące wykonywanie, zakres usług i dostępność z CRETEC.
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
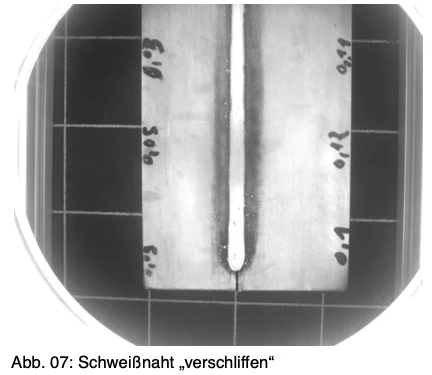 Powiększ obraz ↗
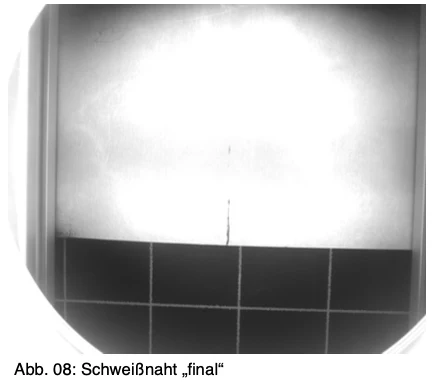 Powiększ obraz ↗
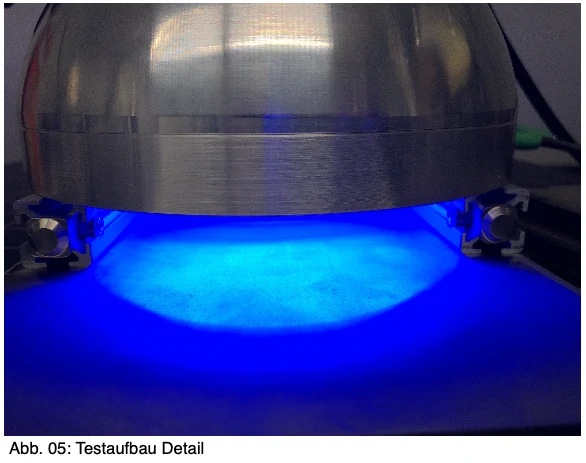 Powiększ obraz ↗
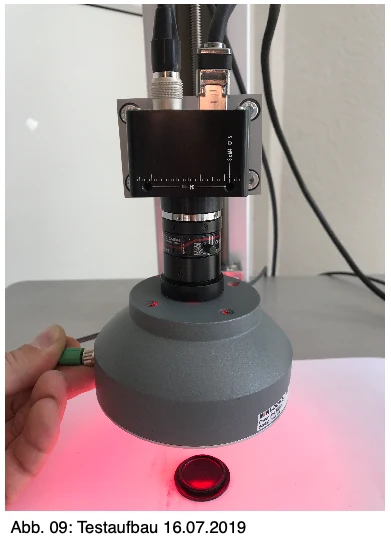 Powiększ obraz ↗
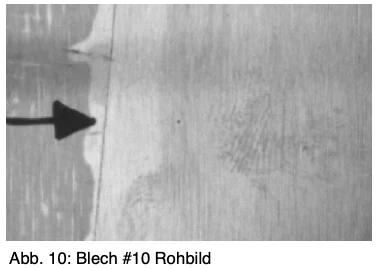 Powiększ obraz ↗
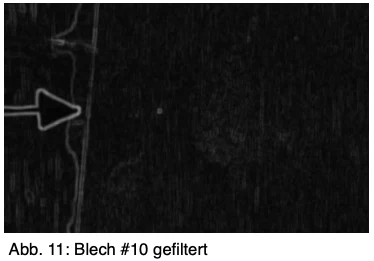 Powiększ obraz ↗
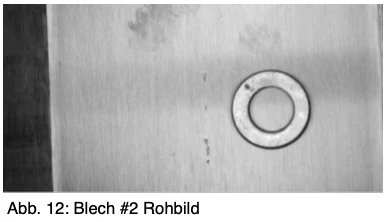 Powiększ obraz ↗
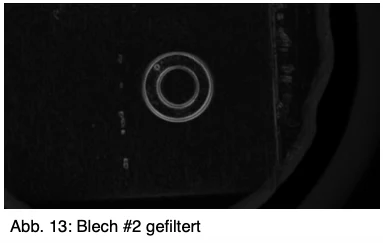 Powiększ obraz ↗
Kontrola spoin kamerą 2D
Typ projektu:
Automatisation
Data
2019
1 - Wymóg
W systemie spawania laserowego szew spoin należy badać pod kątem różnych właściwości
Wymagania
Komponent
• Laserowy cylinder spawany ze stali nierdzewnej (okrągły szew, korzeń boczny wewnątrz)
• Średnica 2000- 4000 mm - > obwód 6,3 m - 12,6 m
2 - Zadania:
2.1 skanowanie i ocena spawu przed mieleniem na stronie głównej 2.1.1 zmierzonych wartości
• Bieżąca wysokość roota
• Maksymalna wysokość roota
• Minimalna wysokość roota
• Średnia wysokość korzenia
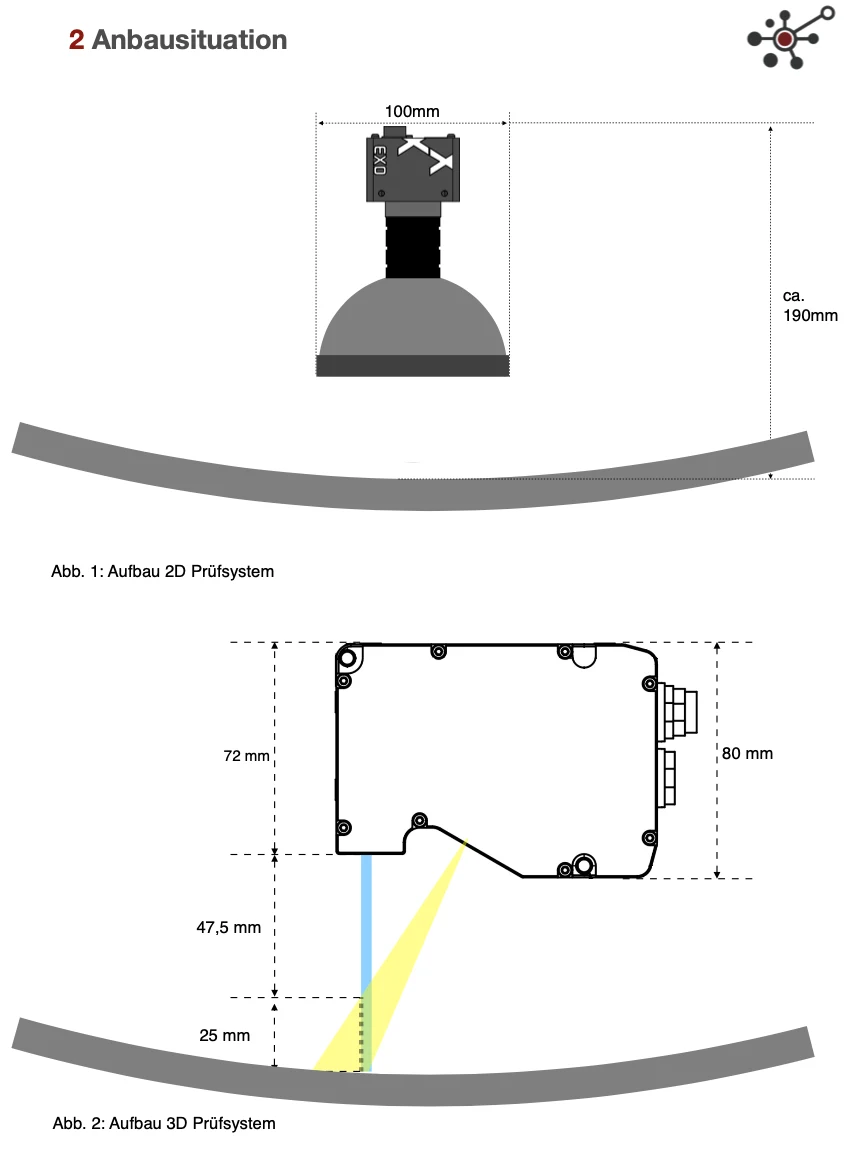
- UWAGA! - Z systemem testowym 2D, wysokość i szerokość nie mogą być mierzone. Możliwe jest przeprowadzenie badania na szerokość. Możliwe. W kontekście tego VU, jednak wszystkie 4 punkty są odrzucane.
2.1.2 Opcjonalny system badań 3D (triangulacja laserowa)
• Bieżąca wysokość roota Z systemem triangulacji laserowej 3D
• maksymalna wysokość roota spełnione są wymagane punkty
• Minimalna wysokość roota
• Średnia wysokość korzenia
2.2 Po szlifowaniu, skanowaniu i ocenie spawu na stronie głównej 2.2.1 mierzonych wartości
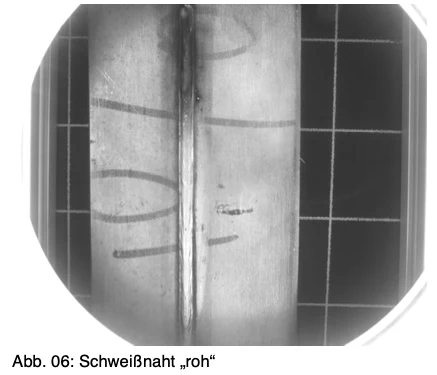
• Nierówność (korzeń jeszcze nie zmielony) • Nierówność, depresja (zbyt dużo ziemi)
• Por naziemny (BHT) + pozycja
• Spawanie plusk (BHT) + pozycja
2.2.2 Opcjonalny system badań 3D
• Nierówność (korzeń jeszcze nie został zmielony)
• Nierówność, depresja (zbyt dużo polerowane)
• Por naziemny (BHT) + pozycja
• Spawanie plusk (BHT) + pozycja
3 - Zakres rozdzielczości / pomiaru
System 3D jest wymagany do sprawdzania niedostatków. Z systemem 2D można przetestować pory i rozpryski spawalnicze.
Dzięki laserowemu systemowi triangulacji 3D wymagane punkty mogą być spełnione
• Zakres pomiarowy środka szwu + -4 cm = 80 mm
• Należy niezawodnie wykryć rozdzielczość 0,1 mm x 0,1 mm porów
• Maksymalny moment obrotowy. 25 m / min. (możliwe do pomiaru napęd ~ 5 m / min) • System przeznaczony jest do dozowania napędu z 5 m / min. na poziomie 5 m / m.
4 - Funkcje
• Komunikacja z kontrolą wyższego poziomu przez Profinet
• Początek / Przerwa w nabywaniu pomiarów
• Wyświetlacz profilu na żywo
• Automatyczna ocena zmierzonych wartości
• Automatyczne przechowywanie zmierzonych wartości / ocena
• jeżeli zamiast oceny przechowywane są wartości mierzone, należy je zapisać
może być załadowany z powrotem do oprogramowania oceny.
• Ocena zmierzonych wartości z odniesieniem do położenia w kierunku wzdłużnym
• Część I.O. / n.i.O.
• Wykrywanie pozycji przez siebie za pomocą lasera lub za pomocą sterowania Profinetem lub
Inkrementalne wejście nadajnika
• Przestrzeń magazynowa przez 2 tygodnie w 45 minut na część (14dni x 32 części = 448 rekordów)
• Automatyczne przechowanie dzienników, gdy pamięć jest pełna (alternatywnie automatyczna)
Usunięcie po 2 tygodniach
• Wyświetlanie do 10 wad (z odniesieniem do pozycji)
Wniosek o wydanie niniejszego wniosku →