
Archív zveřejnění
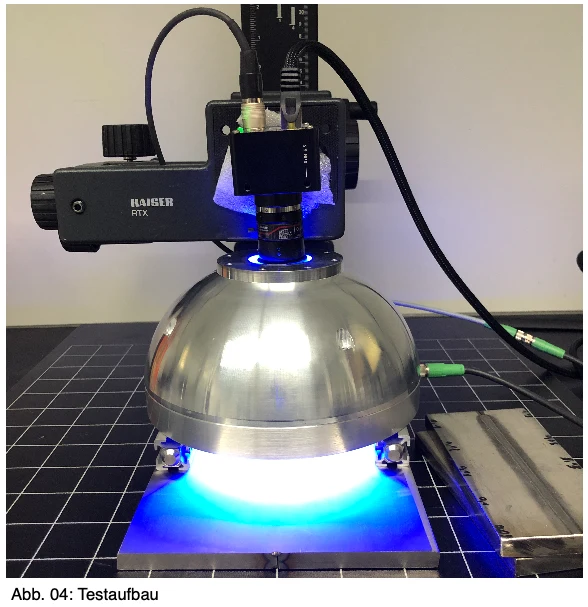
Kontrola svarových spojů pomocí 2D kamery
Insight do publikované aplikace nebo přednášky z archivu CRETEC.
Obsah archivu: Informace se vztahují k původnímu stavu publikace. Prosím, koordinujte současný výkon, rozsah služeb a dostupnost s CRETEC.
 Zvětšit obrázek {\ cHFFFFFF} ↗
 Zvětšit obrázek {\ cHFFFFFF} ↗
 Zvětšit obrázek {\ cHFFFFFF} ↗
 Zvětšit obrázek {\ cHFFFFFF} ↗
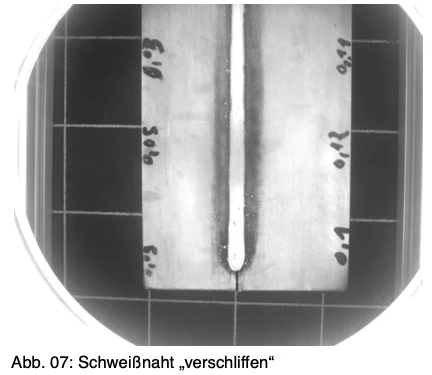 Zvětšit obrázek {\ cHFFFFFF} ↗
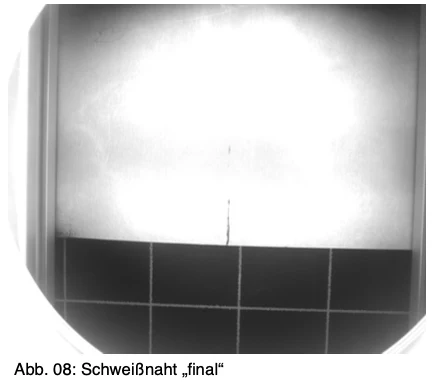 Zvětšit obrázek {\ cHFFFFFF} ↗
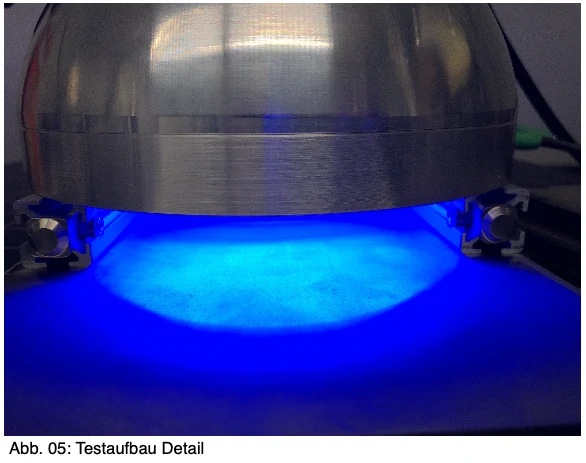 Zvětšit obrázek {\ cHFFFFFF} ↗
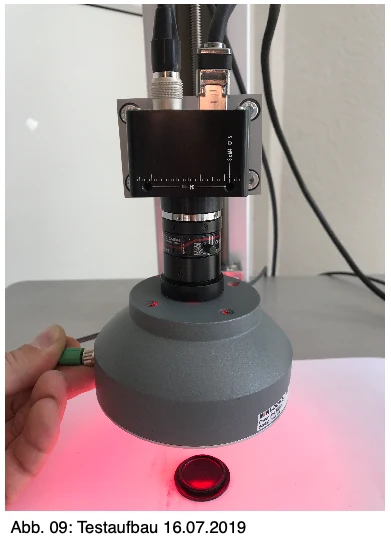 Zvětšit obrázek {\ cHFFFFFF} ↗
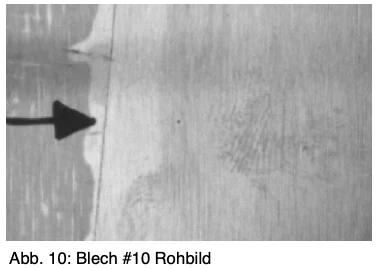 Zvětšit obrázek {\ cHFFFFFF} ↗
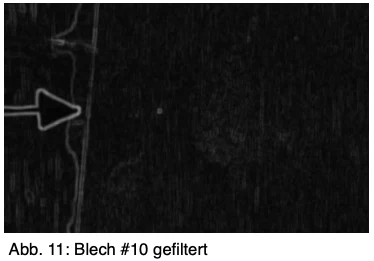 Zvětšit obrázek {\ cHFFFFFF} ↗
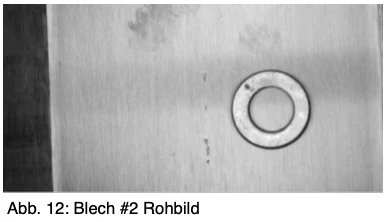 Zvětšit obrázek {\ cHFFFFFF} ↗
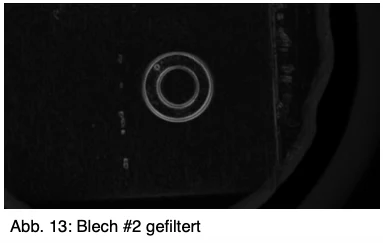 Zvětšit obrázek {\ cHFFFFFF} ↗
Kontrola svarových spojů pomocí 2D kamery
Typ projektu:
Automatisation
Datum
2019
1 - Požadavek
V laserovém svařovacím systému se svařovací šv zkouší na různé vlastnosti.
Požadavky
Součást
• Laserové svařované nerezové válce (kulatý šev, kořenová strana uvnitř)
• Průměr 2000- 4000 mm - > obvod 6,3 m - 12,6 m
2 - Úkoly:
2.1 skenování a vyhodnocování svaru před broušením na straně kořene 2.1.1 naměřené hodnoty
• Aktuální výška kořene
• Maximální výška kořene
• Minimální výška kořene
• Střední výška kořene
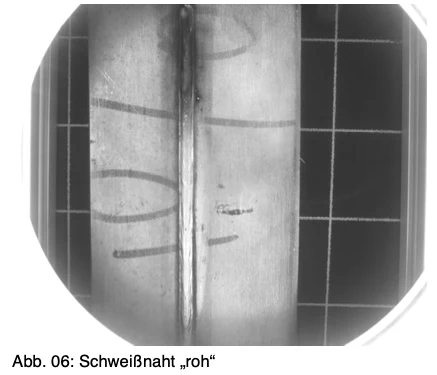
- S 2D zkušebním systémem nelze měřit výšku a šířku. Zkouška šířky je možná. Možné. V souvislosti s tímto VU se však všechny 4 body zamítají.
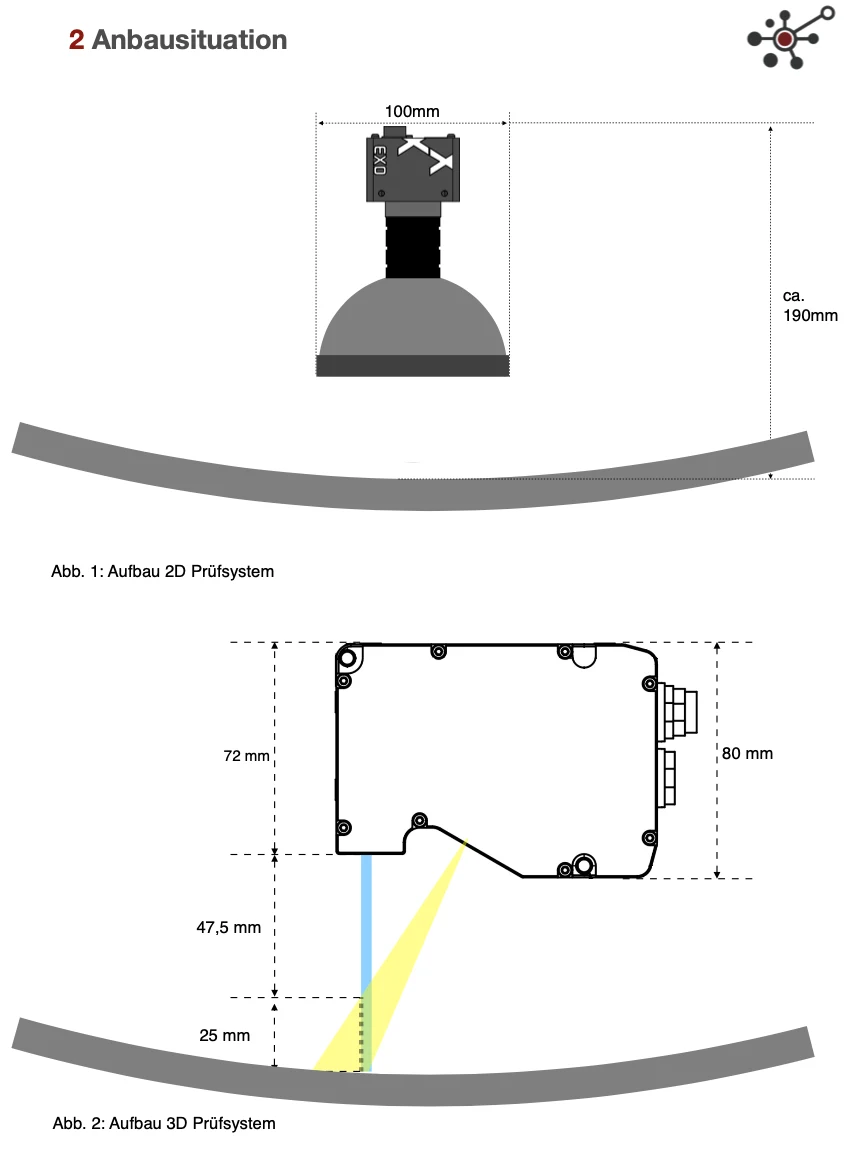
2.1.2 Volitelný 3D zkušební systém (laserová triangulace)
• Proudová výška kořene 3D laserovým triangulačním systémem
• maximální výška kořene požadované body jsou splněny
• Minimální výška kořene
• Střední výška kořene
2.2 Po broušení, skenování a vyhodnocení svaru na kořenové straně 2.2.1 naměřené hodnoty
• Nevyrovnanost (kořen ještě není uzemněn) • Nesrovnalost, deprese (příliš mnoho uzemnění)
• Pozemní pór (BHT) + pozice
• Svařování Splash (BHT) + pozice
2.2.2 Volitelný 3D zkušební systém
• Nevyrovnanost (kořen ještě není uzemněn)
• Nevyrovnanost, deprese (příliš mnoho leštěné pryč)
• Pozemní pór (BHT) + pozice
• Svařování Splash (BHT) + pozice
3 - Rozlišení / rozsah měření
Pro kontrolu nerovností je nutný 3D systém. Ubroušené póry a svářečky lze testovat pomocí 2D systému.
Pomocí 3D laserového triangulačního systému lze splnit požadované body
• Měření rozsahu středu švu + -4 cm = 80 mm
• Rozlišení 0,1 mm x 0,1 mm × 0,1 mm pór musí být spolehlivě detekováno
• Složka rychlosti max. 25 m / min. (myslitelné pro měření pohonu ~ 5 m / min) • Systém je určen pro měření pohonem s 5 m / min. pro měření a měření.
4 - Funkce
• Komunikace s řízením vyšší úrovně přes Profinet
• Začátek / Zastavení získávání měření
• Live profil displej
• Automatické vyhodnocení naměřených hodnot
• Automatické ukládání naměřených hodnot / vyhodnocení
• pokud jsou naměřené hodnoty uloženy místo vyhodnocení, musí být uložené naměřené hodnoty
lze načíst zpět do hodnotícího softwaru.
• Hodnocení naměřených hodnot s orientací polohy v podélném směru
• Zpětná vazba část I.O. / n.i.O.
• detekce polohy laseru nebo pomocí řízení Profinet nebo
Přídavný vstup vysílače
• Skladovací prostor po dobu 2 týdnů při 45 minutách na kus (14 dní x 32 dílů = 448 záznamů)
• Automatické přechovávání protokolů, když je paměť plná (alternativně automatická)
Vymazání po 2 týdnech
• Zobrazení až 10 vad (s orientací polohy)
Žádost o tuto žádost →