
Archivo de publicación
Inspección de cordones de soldadura con cámara 2D
Insight into a published application or lecture from the CRETEC archive.
Contenido del archivo: La información se refiere al estado de publicación original. Coordinar la ejecución actual, el alcance de los servicios y la disponibilidad con CRETEC.
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
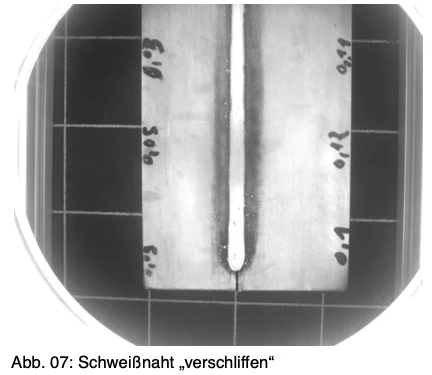 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
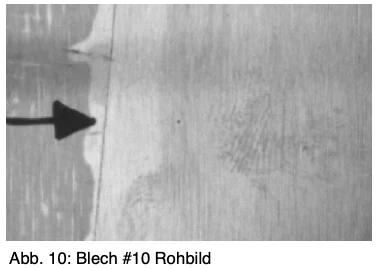 Ampliar la imagen ↗
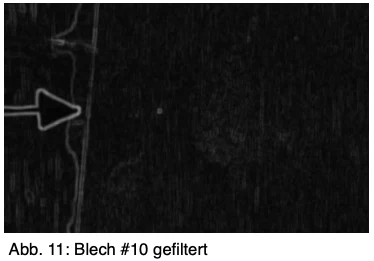 Ampliar la imagen ↗
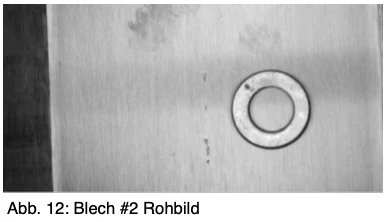 Ampliar la imagen ↗
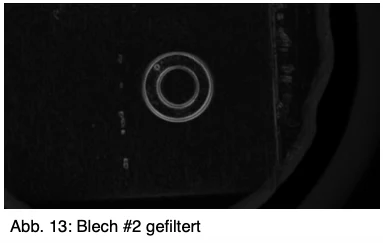 Ampliar la imagen ↗
Inspección de cordones de soldadura con cámara 2D
Tipo de proyecto:
Automatisation
Fecha
2019
1 - Requisitos
En un sistema de soldadura láser, la costura de soldadura debe ser probada para diversas características
Necesidades
Componente
• Cilindro de acero inoxidable soldado con láser (cerca redonda, lado raíz dentro)
• Diámetro 2000-4000 mm - circunferencia de confianza 6.3 m - 12.6 m
2 - Tareas:
2.1 Escaneo y evaluación de soldadura antes de moler en el lado raíz 2.1.1 valores medidos
• Altura actual de la raíz
• Altura máxima de la raíz
• Altura mínima de la raíz
• Altura media de la raíz
- ATENCIÓN! - Con un sistema de inspección 2D, la altura y el ancho no se pueden medir. Una prueba para el ancho es posible. Posible. Sin embargo, en el contexto de esta UV se niegan los 4 puntos.
2.1.2 Sistema de ensayo 3D opcional (triangulación láser)
• Altura actual de la raíz Con el sistema de triangulación láser 3D
• altura máxima de la raíz se cumplen los puntos requeridos
• Altura mínima de la raíz
• Altura media de la raíz
2.2 Después de moler, escanear y evaluar la soldadura en el lado raíz 2.2.1 valores medidos
• Unevenness (raíz aún no baja) • Unevenidad, depresión (muy a tierra)
• Poro terrestre (BHT) + posición
• Salpicadura de soldadura (BHT) + posición
2.2.2 Sistema de ensayo 3D opcional
• Unevenness (la raíz aún no está en tierra)
• Unevenidad, depresión (demasiado pulida)
• Poro terrestre (BHT) + posición
• Salpicadura de soldadura (BHT) + posición
3 - Resolución / rango de medición
Se requiere un sistema 3D para comprobar las irregularidades. Los poros a la parrilla y las salpicaduras de soldadura se pueden probar con el sistema 2D.
Con el sistema de triangulación láser 3D, se pueden cumplir los puntos necesarios
• Centro de costura de rango de medición +-4 cm = 80 mm
• Resolución 0.1 mm x 0,1 mm x 0,1mm poro debe ser detectada de forma fiable
• Componente de velocidad máx. 25 m/ min. (concebible para unidad de medición ~5 m / min) • El sistema está diseñado para una unidad de medición con 5 m/ min .
4 - Funciones
• Comunicación con control de alto nivel vía Profinet
• Inicio/Parada de adquisición de medición
• Pantalla de perfil en vivo
• Evaluación automática de los valores medidos
• Almacenamiento automático de los valores medidos / evaluación
• si los valores medidos se almacenan en lugar de la evaluación, deben ser
se puede cargar de nuevo en el software de evaluación.
• Evaluación de los valores medidos con referencia de posición en la dirección longitudinal
• Parte de retroalimentación i.O. / n.i.O.
• Detección de posición por láser o mediante control Profinet o
Entrada de transmisor adicional
• Espacio de almacenamiento durante 2 semanas a 45 minutos por parte (14 días x 32 partes = 448 registros)
• Overstore automático de troncos cuando la memoria está llena (alternativamente automática)
Supresión después de 2 semanas
• Visualización de hasta 10 defectos (con referencia a posición)
Solicitud para esta aplicación →