
Archives des publications
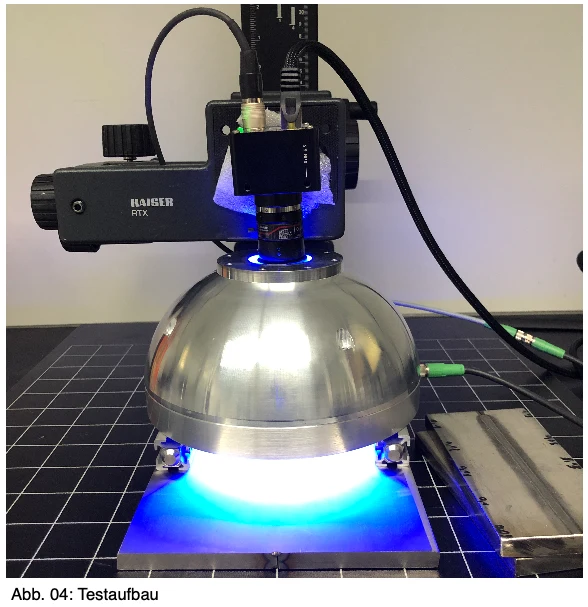
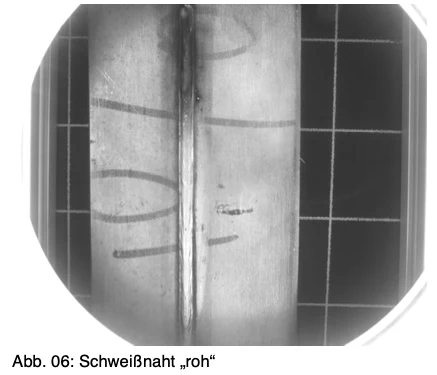
Contrôle de cordons de soudure par caméra 2D
Consultez une application ou un cours publié à partir de l'archive CRETEC.
Contenu de l'archive : L'information fait référence à l'état de publication original. Veuillez coordonner l'exécution actuelle, l'étendue des services et la disponibilité avec CRETEC.
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
 agrandir l'image ↗
Contrôle de cordons de soudure par caméra 2D
Type de projet:
Automatisation
Date
2019
1 - Besoins
Dans un système de soudage laser, la soudure doit être testée pour différentes caractéristiques
Besoins
Composante
• Cylindre en acier inoxydable soudé au laser (couture ronde, côté racine à l'intérieur)
• Diamètre 2000-4000 mm -> circonférence 6,3 m - 12,6 m
2 - Tâches :
2.1 balayage et évaluation de la soudure avant broyage du côté racine 2.1.1 valeurs mesurées
• Hauteur actuelle de la racine
• Hauteur maximale de la racine
• Hauteur minimale de la racine
• Hauteur moyenne de la racine
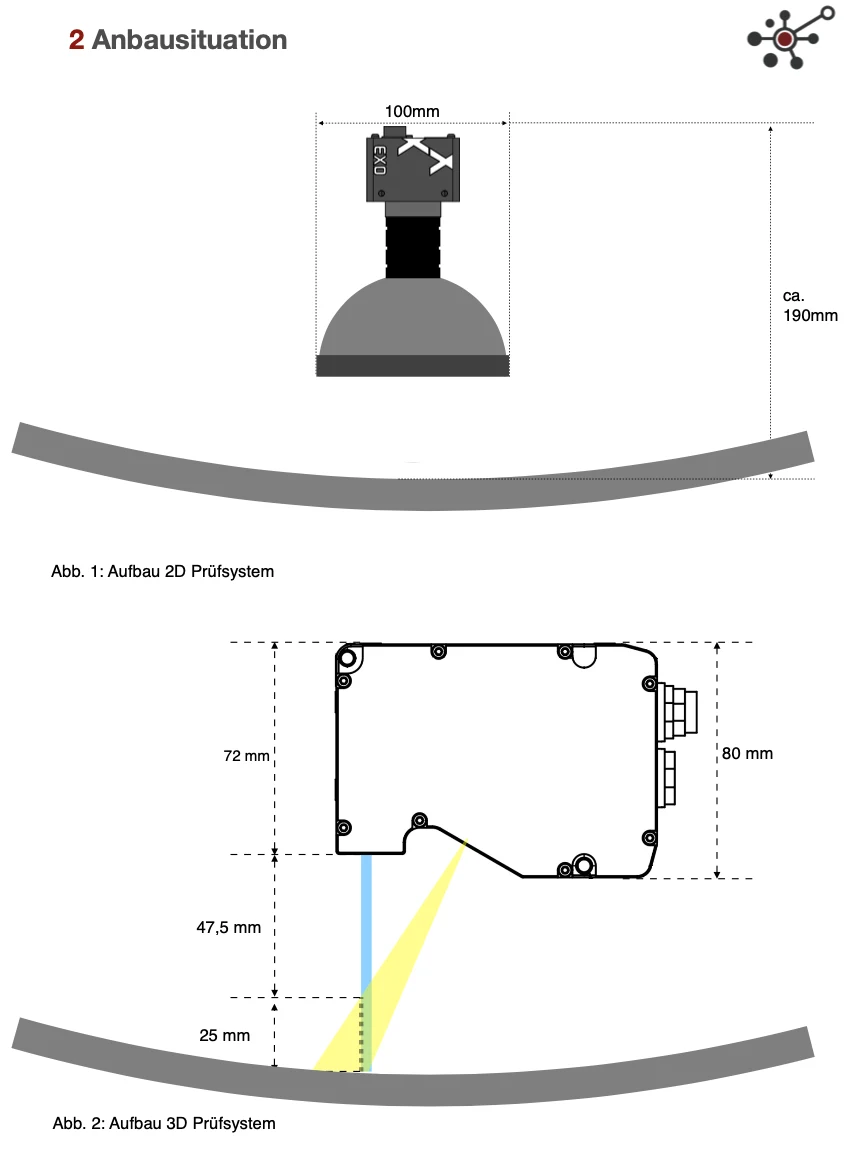
- ATTENTION ! - Avec un système de contrôle 2D, la hauteur et la largeur ne peuvent pas être mesurées. Un essai pour la largeur est possible. C'est possible. Toutefois, dans le contexte de cette VU, les 4 points sont niés.
2.1.2 Système d ' essai 3D facultatif (triangulation laser)
• Hauteur actuelle de la racine Avec le système de triangulation laser 3D
• hauteur maximale de la racine les points requis sont atteints
• Hauteur minimale de la racine
• Hauteur moyenne de la racine
2.2 Après le broyage, l'analyse et l'évaluation de la soudure du côté racine 2.2.1 valeurs mesurées
• L'inégalité (la racine n'est pas encore loin) • L'uniformité, la dépression (trop loin)
• Poitrine au sol (BHT) + position
• Splash de soudage (BHT) + position
2.2.2 Système d ' essai 3D facultatif
• Inégalité (la racine n'est pas encore à l'écart)
• Inuniformité, dépression (trop polie)
• Poitrine au sol (BHT) + position
• Splash de soudage (BHT) + position
3 - Résolution / Gamme de mesure
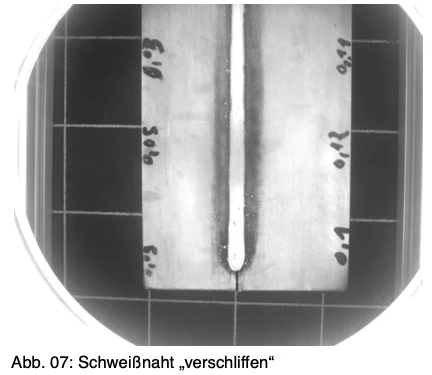
Un système 3D est nécessaire pour vérifier les irrégularités. Les pores broyés et les éclaboussures de soudage peuvent être testés avec le système 2D.
Avec le système de triangulation laser 3D, les points requis peuvent être remplis
• Centre de mesure +-4 cm = 80 mm
• La résolution 0,1 mm x 0,1 mm x 1,1 mm de pore doit être détectée de manière fiable
• Composant de vitesse max. 25 m / min. (concevable pour mesurer l'entraînement ~5 m / min) • Le système est conçu pour un entraînement de mesure avec 5 m / min .
4 - Fonctions
• Communication avec un contrôle de niveau supérieur via Profinet
• Début/arrêt de l'acquisition des mesures
• Affichage en direct du profil
• Évaluation automatique des valeurs mesurées
• Stockage automatique des valeurs mesurées / évaluation
• si les valeurs mesurées sont stockées au lieu de l'évaluation, les valeurs mesurées enregistrées doivent être
peut être rechargé dans le logiciel d'évaluation.
• Évaluation des valeurs mesurées avec référence de position dans la direction longitudinale
• Partie de rétroaction i.O. / n.i.O.
• Détection de position soit par laser, soit par contrôle du prophinet ou
Entrée de l'émetteur différentiel
• Espace de rangement pendant 2 semaines à 45 minutes par partie (14 jours x 32 parties = 448 enregistrements)
• Surstockage automatique des journaux lorsque la mémoire est pleine (autrement automatique)
Suppression après 2 semaines
• Affichage de jusqu'à 10 défauts (avec référence de position)
Demande pour cette application →