
Arquivo de publicação
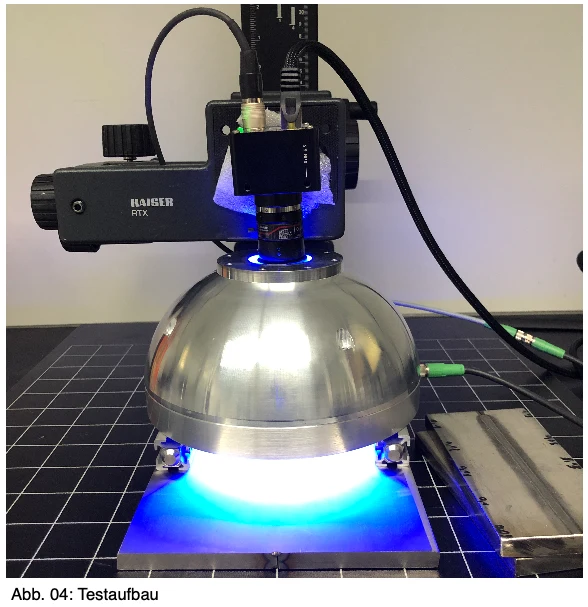
Inspeção de cordões de solda com câmera 2D
Insight em uma aplicação publicada ou palestra do arquivo CRETEC.
Conteúdo do arquivo: A informação refere-se ao status da publicação original. Por favor, coordene a execução atual, o escopo dos serviços e disponibilidade com CRETEC.
 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
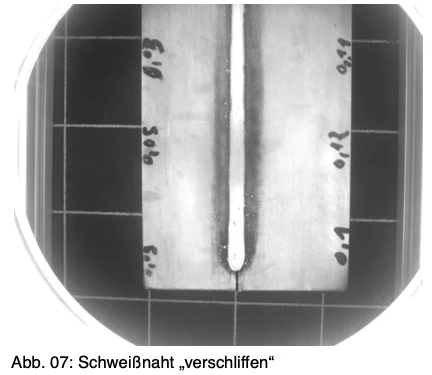 Aumentar a imagem □ ↗
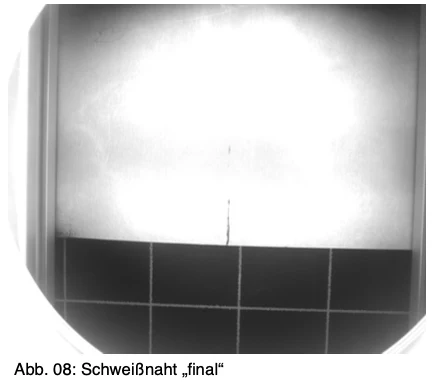 Aumentar a imagem □ ↗
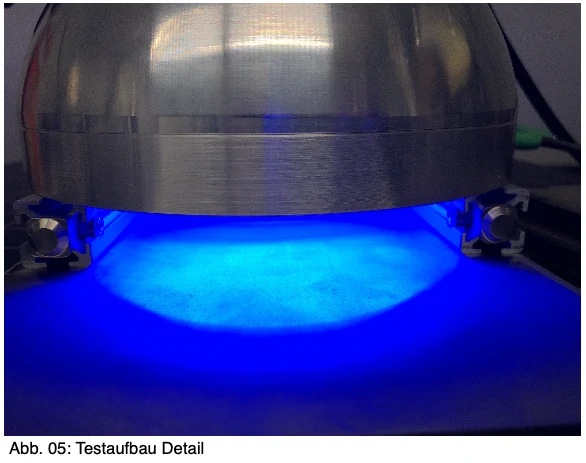 Aumentar a imagem □ ↗
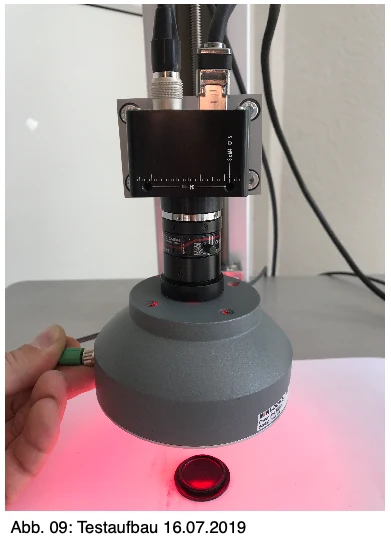 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
 Aumentar a imagem □ ↗
Inspeção de cordões de solda com câmera 2D
Tipo de projeto:
Automatisation
Data
2019
1 - Exigência
Em um sistema de soldagem a laser, a costura de solda deve ser testada para várias características
Requisitos
Componente
• Laser soldado cilindro de aço inoxidável (emenda redonda, lado da raiz dentro)
• Diâmetro 2000-4000 mm -> circunferência 6,3 m - 12,6 m
2 - Tarefas:
2.1 escanear e avaliar a solda antes de triturar no lado da raiz 2.1.1 valores medidos
• Altura atual da raiz
• Altura máxima da raiz
• Altura mínima da raiz
• Altura média da raiz
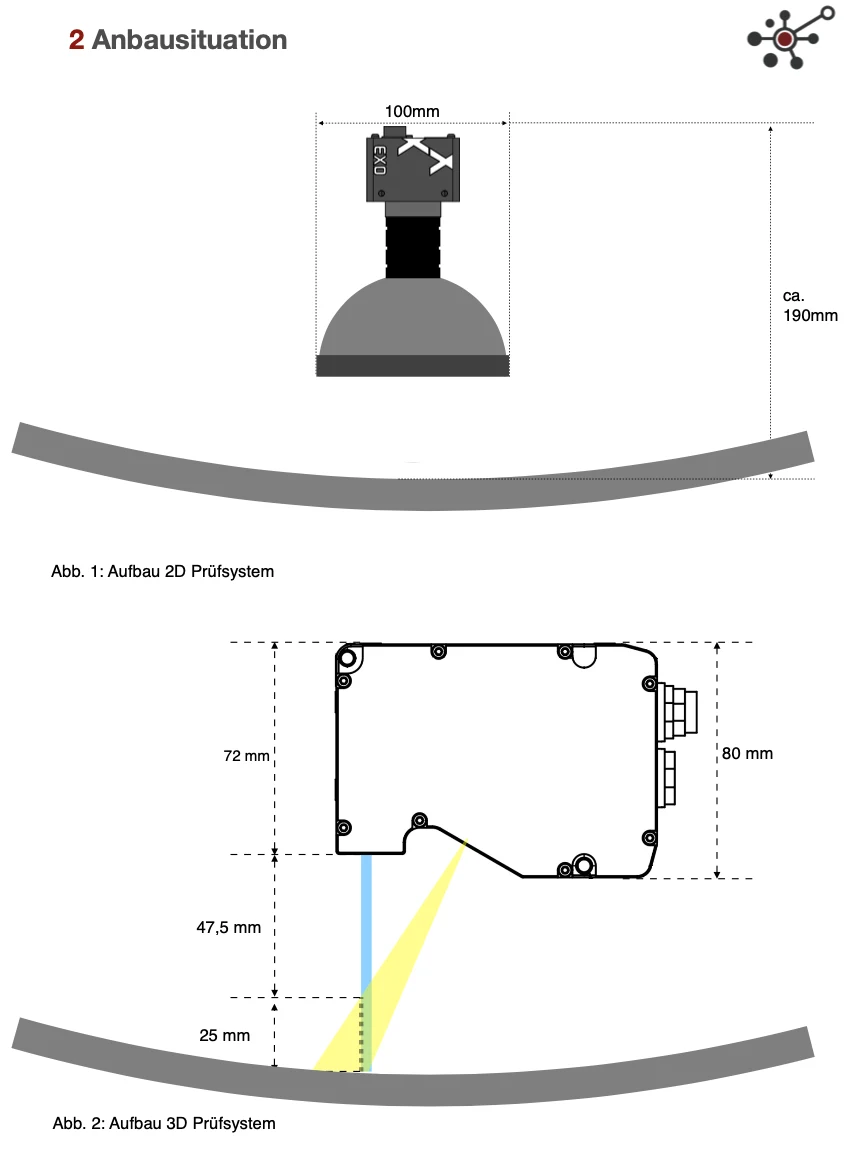
- Com um sistema de inspeção 2D, a altura e a largura não podem ser medidas. Um teste para a largura é possível. Possível. No contexto desta UV, porém, todos os 4 pontos são negados.
2.1.2 Sistema de ensaio 3D opcional (triangulação do laser)
• Altura atual da raiz Com o sistema de triangulação a laser 3D
• altura máxima da raiz os pontos necessários são cumpridos
• Altura mínima da raiz
• Altura média da raiz
2.2 Após trituração, varredura e avaliar solda no lado da raiz 2.2.1 valores medidos
• Inexistência (raiz ainda não moída para longe) • Inextinção, depressão (demasiada terra para longe)
• Poro do solo (BHT) + posição
• Soldagem Splash (BHT) + Posição
2.2.2 Sistema de inspeção 3D opcional
• Inexistência (raiz ainda não moída)
• Inexistência, depressão (demasiado polido)
• Poro do solo (BHT) + posição
• Soldagem Splash (BHT) + Posição
3 - Faixa de resolução / medição
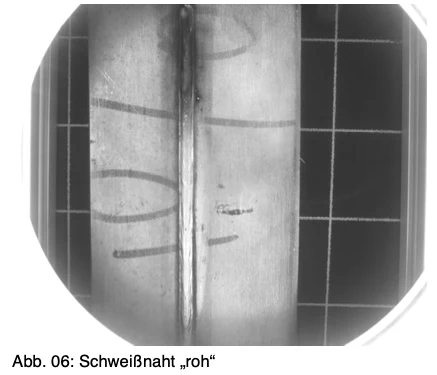
Um sistema 3D é necessário para verificar as desigualdades. Poros moídos e respingos de soldagem podem ser testados com o sistema 2D.
Com o sistema de triangulação a laser 3D, os pontos necessários podem ser cumpridos
• Medição intervalo centro de costura +-4 cm = 80 mm
• Resolução 0,1 mm x 0,1 mm x poro 0,1 mm deve ser detectada de forma confiável
• Componente de velocidade max. 25 m / min. (concebido para medir a unidade ~5 m / min) • O sistema é projetado para uma unidade de medição com 5 m / min .
4 - Funções
• Comunicação com controlo de alto nível através do Profinet
• Início/parada da aquisição da medida
• Visualização de perfil ao vivo
• Avaliação automática dos valores medidos
• Armazenamento automático dos valores medidos / avaliação
• se os valores medidos forem armazenados em vez da avaliação, os valores medido
pode ser carregado de volta para o software de avaliação.
• Avaliação dos valores medidos com referência de posição na direção longitudinal
• Feedback part i.O. / n.i.O.
• Detecção de posição por laser ou através de controle Profinet ou
Entrada incremental do transmissor
• Espaço de armazenamento para 2 semanas a 45 minutos por parte (14 dias x 32 partes = 448 registros)
• Overstore automático de logs quando a memória está cheia (alternativamente automática)
Supressão após 2 semanas
• Exibição de até 10 defeitos (com referência à posição)
Pedido para esta aplicação →