
Archivio per la pubblicazione
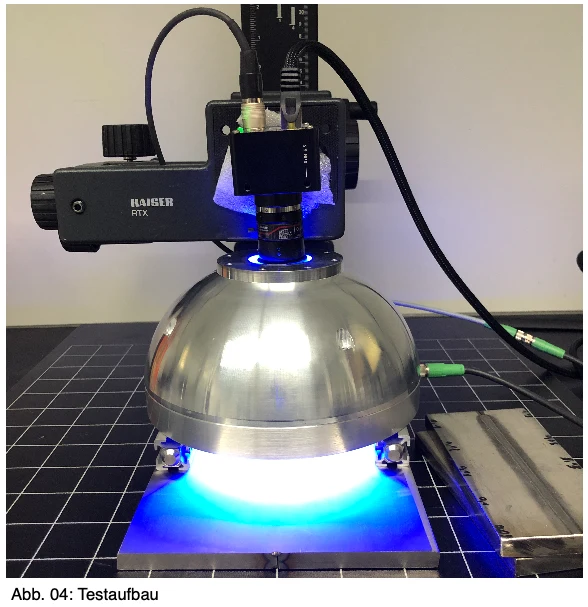
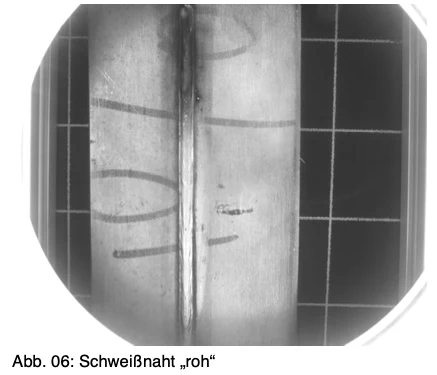
Controllo dei cordoni di saldatura con telecamera 2D
Indagine su un'applicazione o una conferenza pubblicata dall'archivio CRETEC.
Contenuto dell'archivio: L'informazione si riferisce allo stato della pubblicazione originale. Si prega di coordinare l'esecuzione corrente, la portata dei servizi e la disponibilità con CRETEC.
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
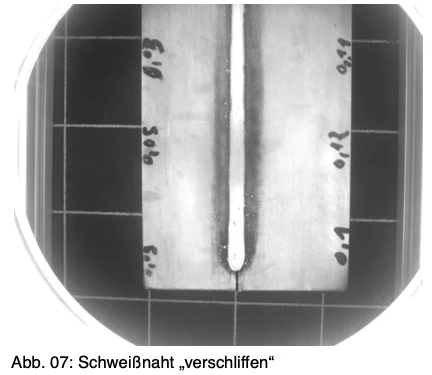 Ingrandisci l'immagine ↗
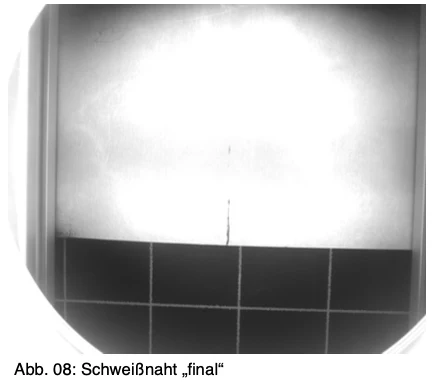 Ingrandisci l'immagine ↗
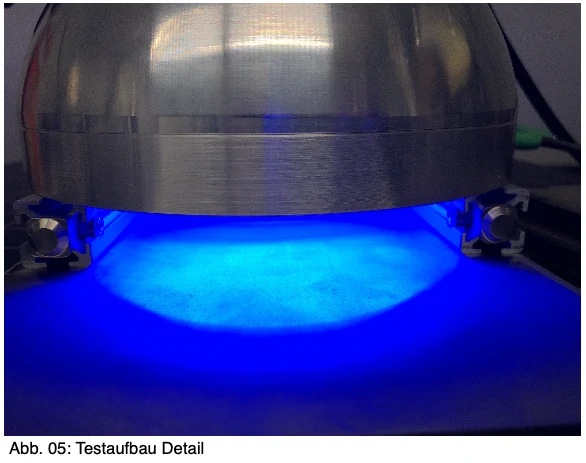 Ingrandisci l'immagine ↗
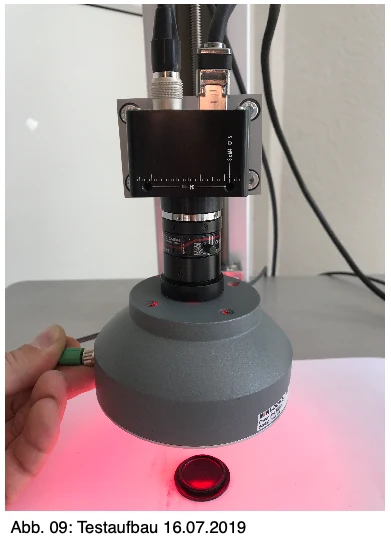 Ingrandisci l'immagine ↗
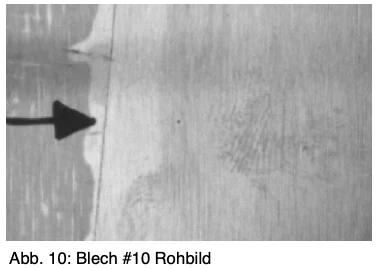 Ingrandisci l'immagine ↗
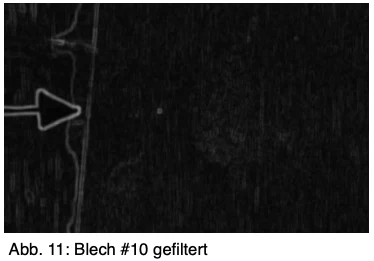 Ingrandisci l'immagine ↗
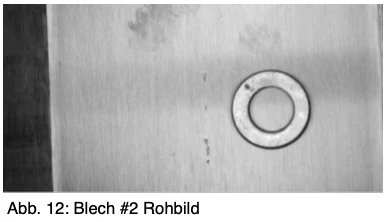 Ingrandisci l'immagine ↗
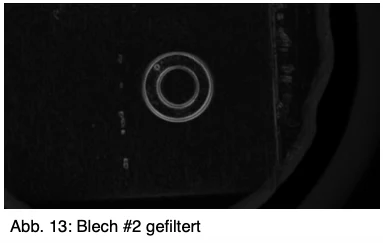 Ingrandisci l'immagine ↗
Controllo dei cordoni di saldatura con telecamera 2D
Tipo di progetto:
Automatisation
Data
2019
1 - Requisito
In un sistema di saldatura laser, la cucitura della saldatura deve essere testata per varie caratteristiche
Requisiti
Componenti
• Cilindro in acciaio inossidabile saldato al laser (saldatura rotonda, lato radice all'interno)
• Diametro 2000-4000 mm -> circonferenza 6.3 m - 12.6 m
2 - Compiti:
2.1 scansione e valutazione della saldatura prima di macinare sul lato root 2.1.1 valori misurati
• Altezza attuale della radice
• Altezza massima della radice
• Altezza minima della radice
• Altezza media della radice
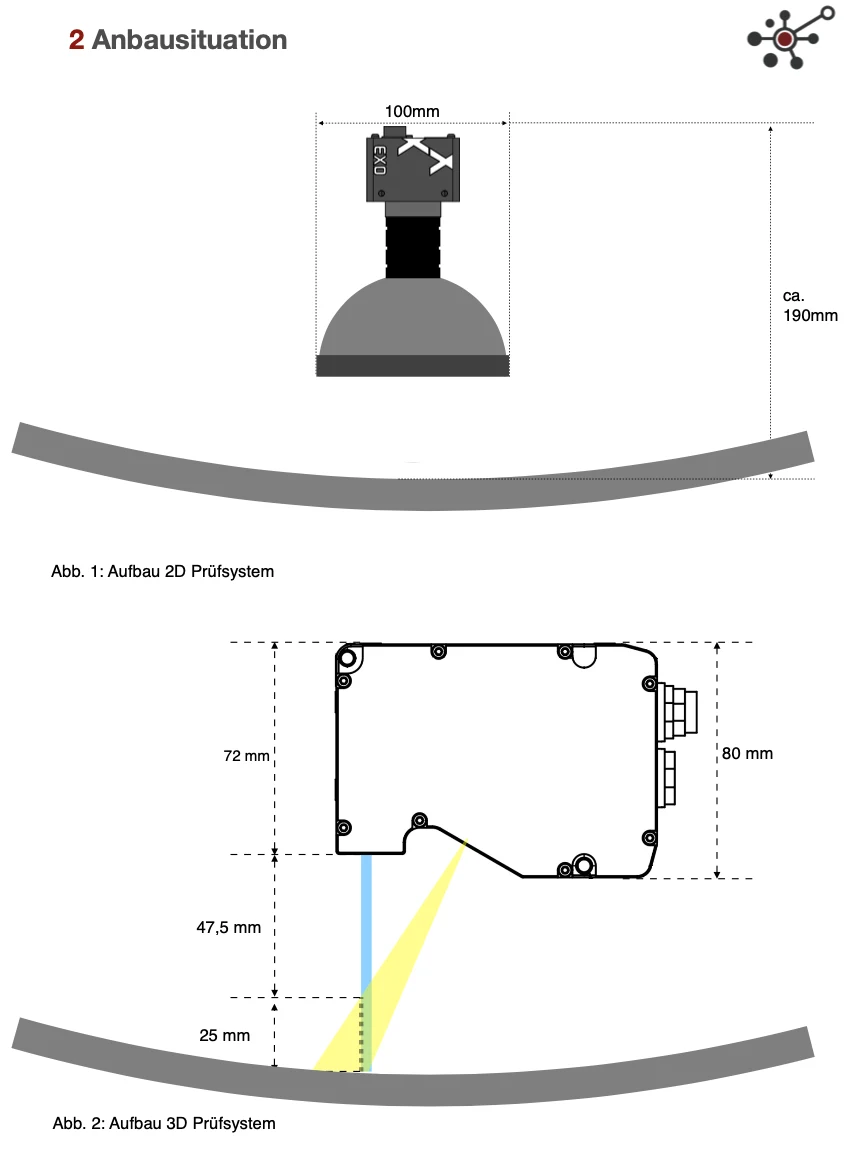
- Con un sistema di prova 2D, l'altezza e la larghezza non possono essere misurati. È possibile un test per la larghezza. Possibile. Nel contesto di questo VU, tuttavia, tutti e 4 i punti sono negati.
2.1.2 Sistema di prova 3D opzionale (triangolazione laser)
• Altezza attuale della radice Con il sistema di triangolazione laser 3D
• altezza massima della radice i punti richiesti sono soddisfatti
• Altezza minima della radice
• Altezza media della radice
2.2 Dopo la rettifica, la scansione e la valutazione della saldatura sul lato root 2.2.1 valori misurati
• irregolarità (radice non ancora a terra) • irregolarità, depressione (troppo terreno lontano)
• Poro di terra (BHT) + posizione
• Splash di saldatura (BHT) + Posizione
2.2.2 Sistema di prova 3D opzionale
• irregolarità (radice non ancora a terra)
• irregolarità, depressione (troppo molto lucidato via)
• Poro di terra (BHT) + posizione
• Splash di saldatura (BHT) + Posizione
3 - Risoluzione / Campo di misura
È necessario un sistema 3D per controllare le irregolarità. I pori rettificati e gli spruzzi di saldatura possono essere testati con il sistema 2D.
Con il sistema di triangolazione laser 3D, i punti richiesti possono essere soddisfatti
• Campo di misura centro cucitura +-4 cm = 80 mm
• Risoluzione 0.1 mm x 0,1 mm x 0,1 millimetri poro deve essere rilevata in modo affidabile
• Componente di velocità max. 25 m / min (concepibile per la misura dell'unità ~5 m / min) • Il sistema è progettato per un drive di misura con 5 m / min.
4 - Funzioni
• Comunicazione con controllo di livello superiore tramite Profinet
• Avvio/Stop dell'acquisizione di misura
• Visualizzazione del profilo dal vivo
• Valutazione automatica dei valori misurati
• Memorizzazione automatica dei valori misurati / valutazione
• se i valori misurati vengono memorizzati al posto della valutazione, devono essere conservati valori misurati
può essere caricato nuovamente nel software di valutazione.
• Valutazione dei valori misurati con riferimento di posizione nella direzione longitudinale
• Parte di feedback i.O. / n.i.O.
• Rilevamento della posizione sia mediante laser o tramite controllo Profinet o
Ingresso trasmettitore incredibile
• Spazio di stoccaggio per 2 settimane a 45 minuti per parte (14giorni x 32 parti = 448 record)
• Ripristino automatico dei registri quando la memoria è piena (in alternativa automatica)
Cancellazione dopo 2 settimane
• Visualizzazione fino a 10 difetti (con riferimento alla posizione)
Richiesta di questa applicazione →