出版歸檔
利用 2D 相機檢測焊縫
透過 CRETEC 檔案庫中已出版的應用程式或教訓。
歸檔內容:資訊是指原始出版狀態. 請與CRETEC協調目前的執行、服務範圍及可用性。
 放大影像 {} ↗
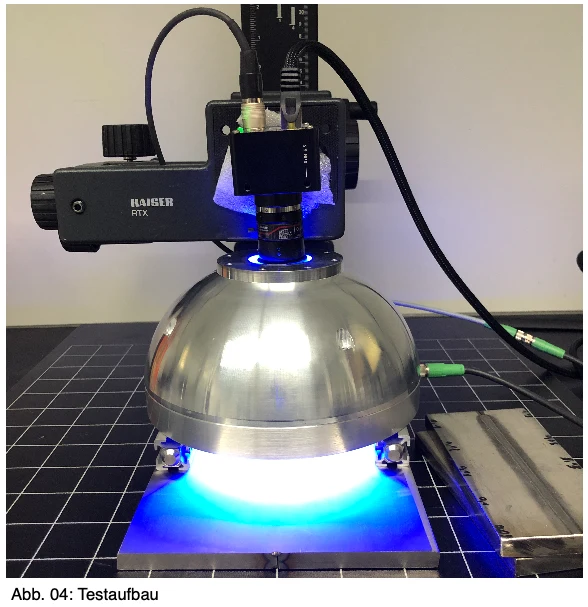 放大影像 {} ↗
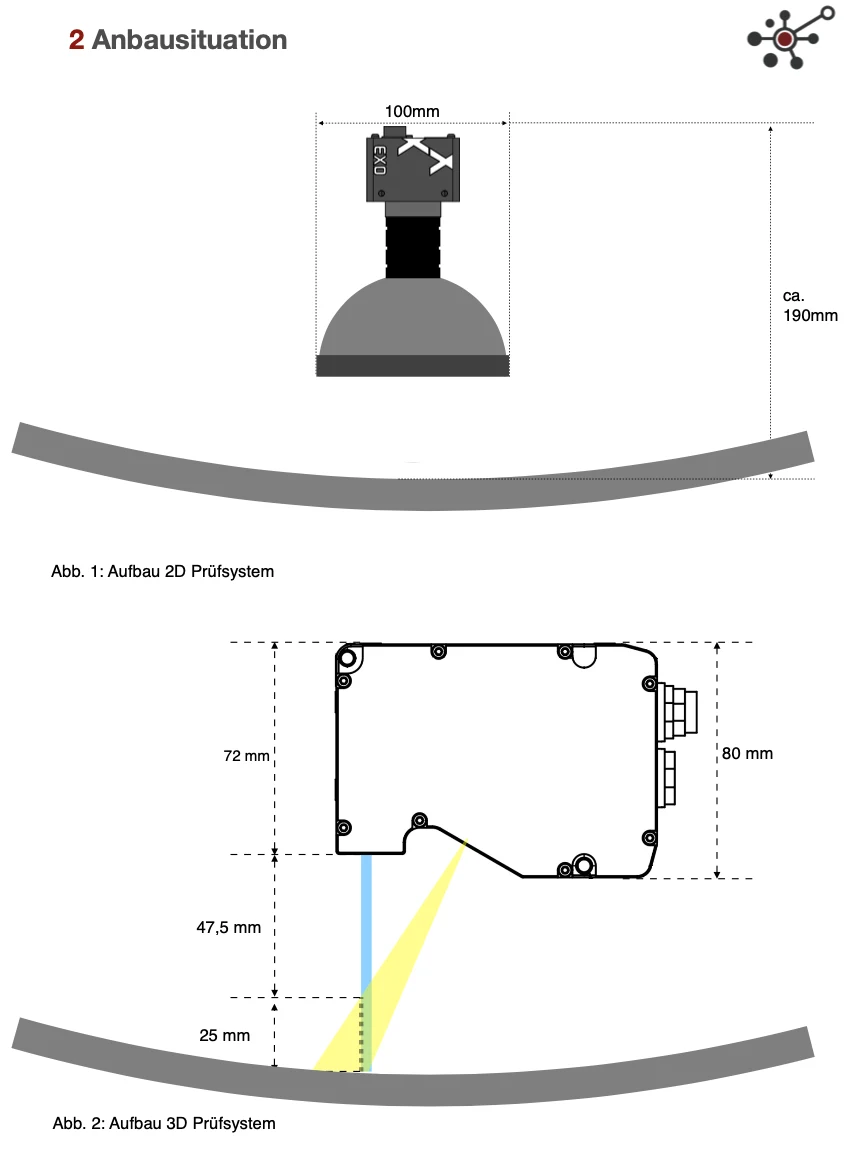 放大影像 {} ↗
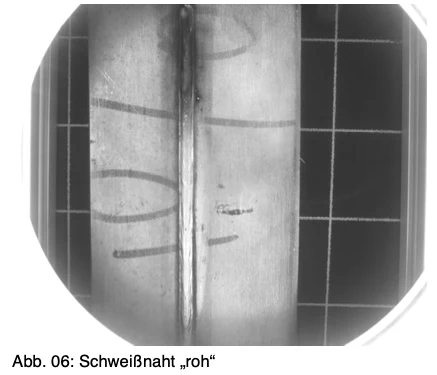 放大影像 {} ↗
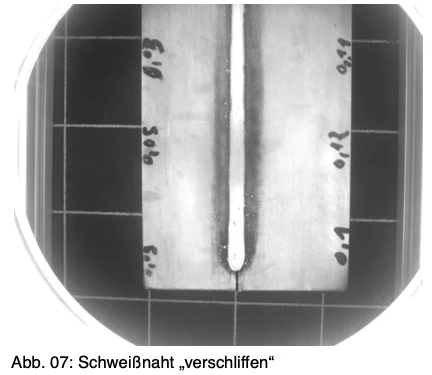 放大影像 {} ↗
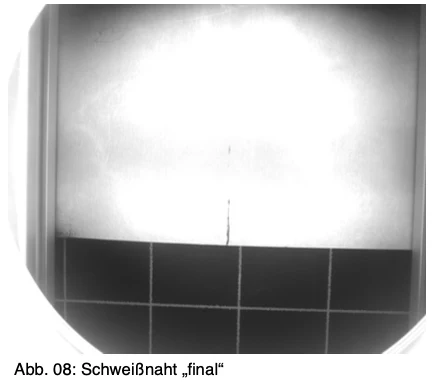 放大影像 {} ↗
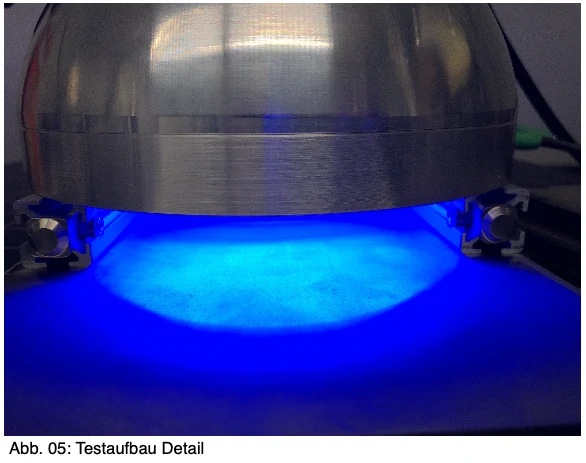 放大影像 {} ↗
 放大影像 {} ↗
 放大影像 {} ↗
 放大影像 {} ↗
 放大影像 {} ↗
 放大影像 {} ↗
利用 2D 相機檢測焊縫
專案型態 :
Automatisation
日期
2019
1. 要求
在鐳射焊接系統中 焊接焊接要為不同的特性做測試
所需經費
構成部分
• 鐳射焊接的不鏽鋼筒(圓形接合器,根部在內)
• 直徑2000-4000毫米 - > 周度 6.3米 - 12.6米
2- 工作 :
2.1 在研磨根面前掃描和評價焊接 2.1.1 測量值
• 根的目前高度
• 根最大高度
• 根部最小高度
• 根部中等高度
高度和寬度無法估量 檢查寬度是可能的 。 有可能 然而,就本 VU 而言,所有4分都被否定。
2.1.2 可選用的三維測試系統(鐳射三角定位)
3D鐳射三角定位系統
• 根最大高度達到要求的點
• 根部最小高度
• 根部中等高度
2.2 研磨後,掃描和評價根面的焊接 2.2.1 測量值
· 不均勻(根地尚未消失) ——不均勻,抑鬱(太平)
• 地面孔(BHT)+位置
• 焊接濺射(BHT)+位置
2.2.2 可選擇的三維測試系統
· 不均勻(根基尚未消失)
· 不均勻、抑鬱(太磨光)
• 地面孔(BHT)+位置
• 焊接濺射(BHT)+位置
3 - 解析度/度量範圍
需要3D系統來檢查不均勻性 。 玻璃毛孔和焊接的濺射物可以用2D系統測試。
3D 鐳射三角化系統可以達到要求的點數
• 測量距離中心+-4釐米=80毫米
• 解析度0.1毫米x0.1毫米X 0.1毫米孔口必須可靠地探測
• 速度最大。 25 m/ min. (可計量驅動器~5 m/ 分鐘) : 此係統設計為5 m/ min的測量驅動器 。
4 - 功能
• 透過Profinet與更高一級的控制通訊
· 開始/停止取得量度
• 生活描述檔案顯示
• 自動評估所計值
自動儲存所測值/ 評估
· 如果所測值被儲存而不是評估,所計值的儲存必須是
可載入評估軟體。
A/C.5/49/70,附件。
• 反饋部分I.O./n.i.O.
· 定位探測本身或鐳射探測,或Profinet控制,或
增量傳送器輸入
(14天x32部分=448份紀錄)
• 記憶體滿時自動儲存紀錄(另類自動)
2周後刪除
• 顯示多達10個缺陷(有位置參考)
申請 →