
Публикационный архив
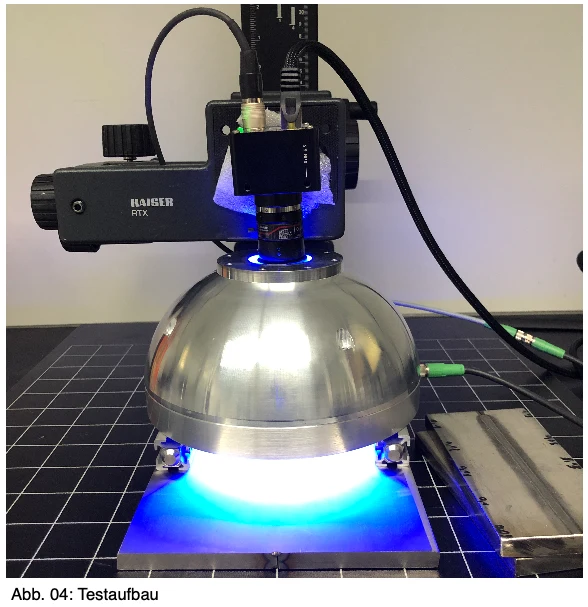
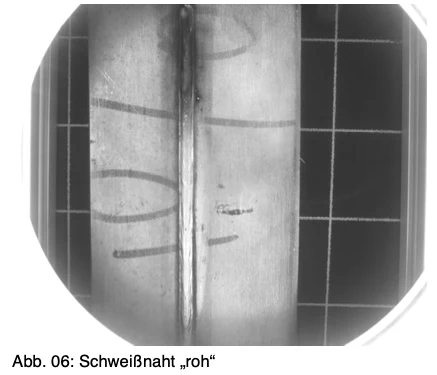
Контроль сварных швов камерой 2D
Взгляд на опубликованную заявку или лекцию из архива CRETEC.
Содержание архива: информация относится к исходному статусу публикации. Просьба координировать текущее исполнение, объем услуг и доступность с CRETEC.
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
 Увеличить изображение ↗
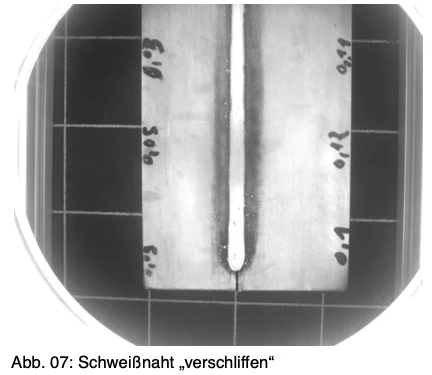 Увеличить изображение ↗
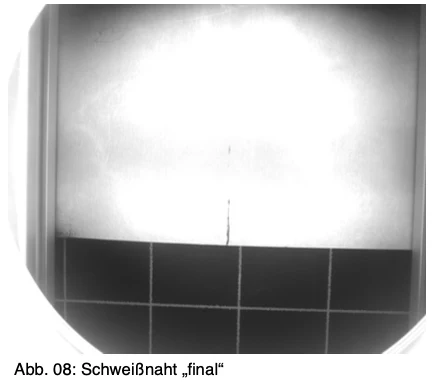 Увеличить изображение ↗
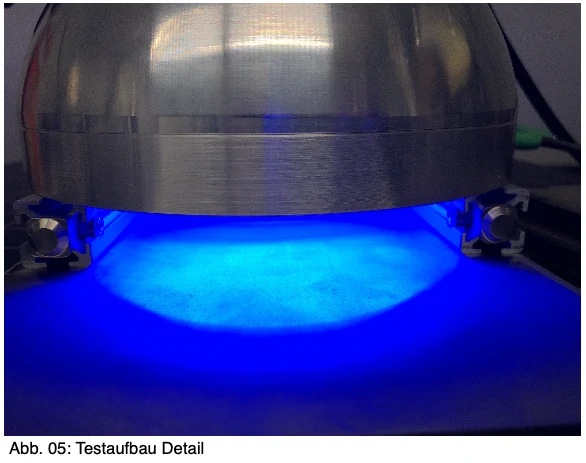 Увеличить изображение ↗
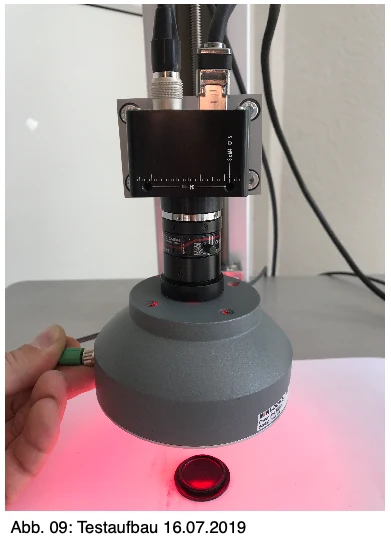 Увеличить изображение ↗
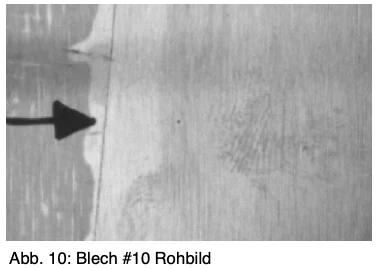 Увеличить изображение ↗
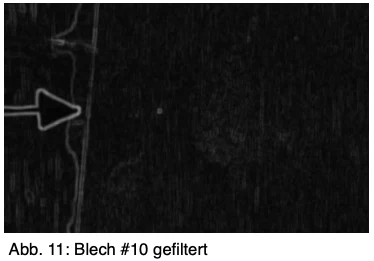 Увеличить изображение ↗
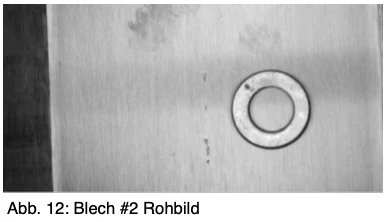 Увеличить изображение ↗
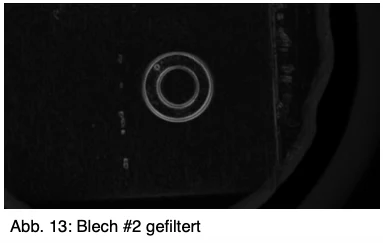 Увеличить изображение ↗
Контроль сварных швов камерой 2D
Тип проекта:
Automatisation
Дата
2019
1 - Требования
В системе лазерной сварки шов сварки должен быть протестирован на различные характеристики.
Требования
Компонент
• Лазерный сварной цилиндр из нержавеющей стали (круглый шов, корневая сторона внутри)
• Диаметр 2000-4000 мм -> окружность 6,3 м - 12,6 м
2 - Задачи:
2.1 сканирование и оценка сварного шва перед шлифованием на корневой стороне 2.1.1 измеренные значения
• Текущая высота корня
• Максимальная высота корня
• Минимальная высота корня
• Средняя высота корня
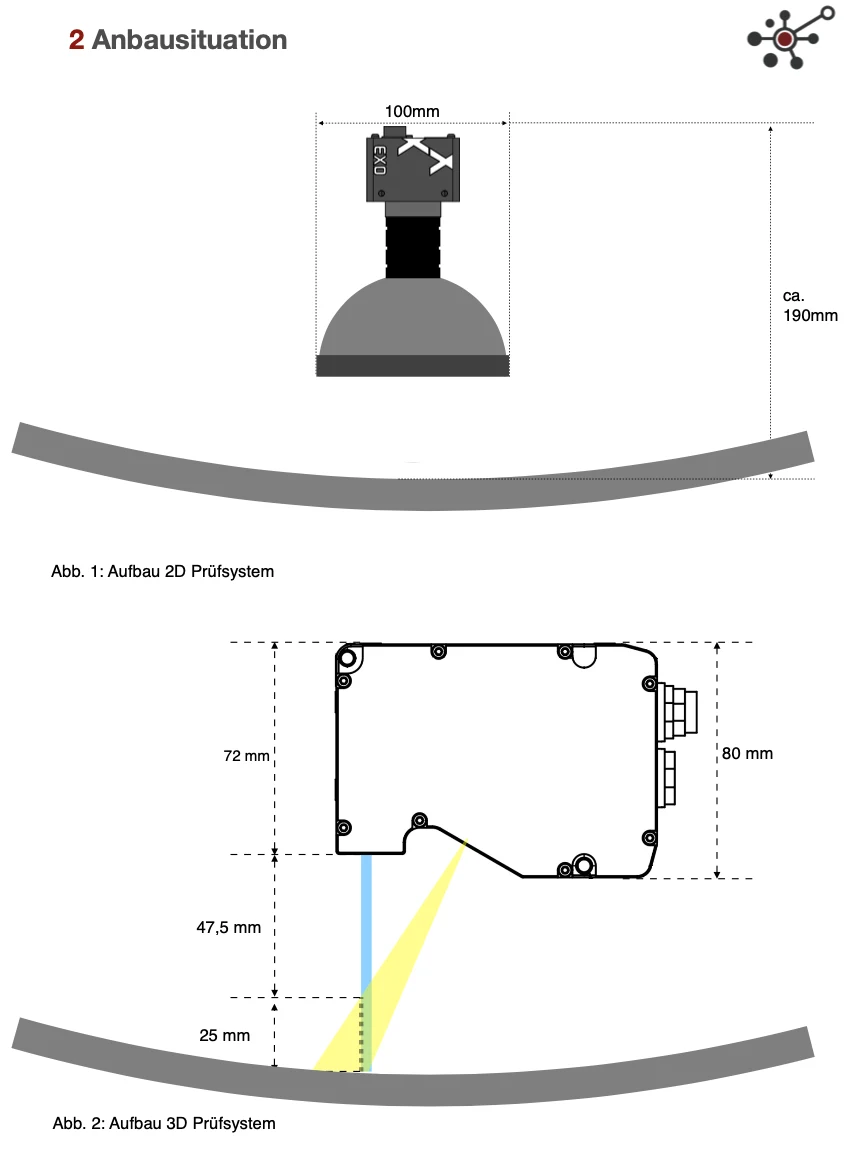
При 2D тестировании высота и ширина не могут быть измерены. Возможен тест на ширину. Возможно. В контексте этого VU, однако, все 4 пункта отрицаются.
2.1.2 Факультативная система 3D-тестирования (лазерная триангуляция)
• Текущая высота корня с помощью 3D-системы лазерной триангуляции
• максимальная высота корня, требуемые точки
• Минимальная высота корня
• Средняя высота корня
2.2 После шлифования, сканирования и оценки сварного шва на корневой стороне 2.2.1 измеренные значения
• Неравномерность (корень еще не заземлен) • Неравенство, депрессия (слишком далеко от земли)
• Наземная пора (BHT) + положение
• Сварочный брызг (BHT) + позиция
2.2.2 Факультативная система 3D-тестирования
• Неравномерность (корень еще не стерт)
Неравномерность, депрессия (слишком отполированная)
• Наземная пора (BHT) + положение
• Сварочный брызг (BHT) + позиция
3 - Разрешение/диапазон измерений
Для проверки неравномерности требуется 3D-система. Измельченные поры и сварочные брызги могут быть протестированы с помощью 2D-системы.
С помощью 3D-системы лазерной триангуляции могут быть выполнены требуемые точки
• Измерительный диапазон центра шва +-4 см = 80 мм
• Разрешение 0,1 мм х 0,1 мм × 0,1 мм поры должно быть надежно обнаружено
• Скоростной компонент max. 25 м/мин. (мыслимо для измерительного привода ~5 м/мин) • Система рассчитана на измерительный привод с 5 м/мин .
4 - Функции
Связь с контролем более высокого уровня через Profinet
• Начало/прекращение процесса измерения
• Живой профиль
• Автоматическая оценка измеренных значений
• Автоматическое хранение измеренных значений/оценка
Если измеренные значения хранятся вместо оценки, то сохраненные измеренные значения должны быть
Может быть загружен обратно в программное обеспечение для оценки.
• Оценка измеренных значений со ссылкой на положение в продольном направлении
• Отзывная часть i.O./n.i.O.
• Обнаружение положения лазером или с помощью управления Profinet.
Дополнительный ввод передатчика
• Пространство для хранения в течение 2 недель по 45 минут на деталь (14 дней х 32 части = 448 записей)
• Автоматическое накопление журналов при полной памяти (альтернативно автоматическое)
Удаление через 2 недели
• Отображение до 10 дефектов (с указанием позиции)
Запрос на эту заявку →