
Archiwum publikacji
Produkcja i kontrola jakości części toczonych dla motoryzacji
Insight into a published application or lecture from the CRETEC archive.
Zawartość archiwum: Informacje odnoszą się do pierwotnego statusu publikacji. Proszę koordynować bieżące wykonywanie, zakres usług i dostępność z CRETEC.
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
 Powiększ obraz ↗
Produkcja i kontrola jakości części toczonych dla motoryzacji
Typ projektu:
Automatisation
Data
2019
1 Wymóg
Klient produkuje złożone części tokarskie i frezarskie z maszynami. Dla klienta samochodowego, obrócone części, po ich upadku z centrum toczenia / frezowania do kąpieli chłodziwa, są teraz do usunięcia w pełni automatycznie, suszone i sprawdzone. Ponadto, te obracane części należy ponownie sprawdzić w oddzielnej stacji dla właściwego typu i liczby sztuk po wygładzeniu.
Station1:
Kontrola powinna być przeprowadzona na: - prawidłowej średnicy
- Freedom from chipping
- Prawidłowa długość
Jedna z tych maszyn będzie teraz zautomatyzowana, od zamiany na opakowania. Każdego tygodnia, około 20 000 części produkowanych na maszynie.
Tło automatyzacji polega na tym, że próbki testowe na maszynie są częściej odsyłane / faultowane, ponieważ w dostawach są rzekomo niewłaściwe typy. Z tego powodu sortowanie stanowi obecnie 1,5 pracownika.
W celu przeniesienia obowiązku dowodu na stronę klienta. Jeśli klient wymaga protokołu testowego dla procesu produkcji.
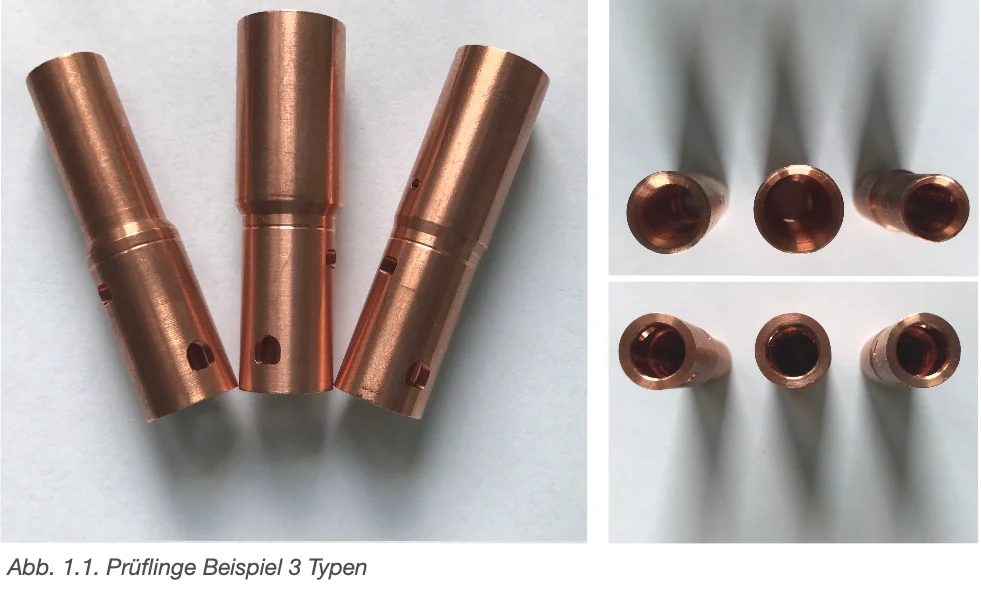
W odniesieniu do próbek badanych jako takich należy stwierdzić, że różnią się one tylko po jednej stronie średnicy i na zewnętrznej korozji wewnętrznej. Parametry te stosuje się również do określania i sortowania typu (zob. rysunek 1.1.).
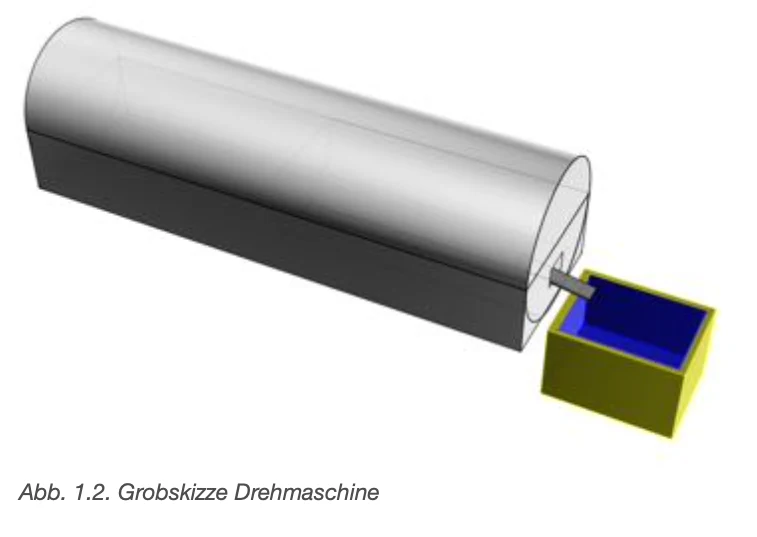
Rzeczywista sytuacja procesu produkcyjnego jest następująca. Na rysunku 1.2 można zobaczyć szorstką konstrukcję maszyny. Po rotacji badanych próbek, wpadają one do małego żółtego pudełka z cieczą (etap roboczy 1).
Następnie próbka badana jest usuwana przez pracownika, sucha (etap roboczy 2) i jednocześnie sprawdza, czy we wnętrzu znajdują się chipy (etap roboczy 3). Następnie pracownik wyposaża wstępnie określone pole transportowe (etap prac 4) w próbki testowe (zapobieganie zadrapaniom).
To się zaczyna trząść.
Stacja 2
Tutaj obracane części są zwracane w workach po 500 sztuk zapakowanych jako materiał sypki. W tej chwili są one ręcznie wprowadzane do praktyki w celu sprawdzenia typu i wysokości obróconych części. Następnie są one liczone i pakowane w torbie.
Stacja 1
Etap roboczy 1 (usunięcie)
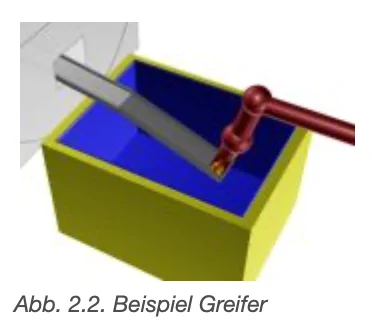
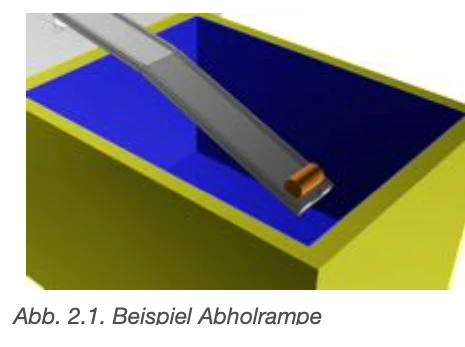
Należy to rozwiązać w taki sposób, aby badane okazy wylądowały w określonym położeniu w wodzie, tak aby mogły być chwycone przez robota (zob. rysunek 2.2.). Na przykład, można stworzyć rampę z przerwą tak, że wycinek testowy toczy się do zatrzymania i następnie położyć się na ścianie w określony sposób. (Patrz rysunek 2.1.)
Etap roboczy 2 (suszenie)
Fig. 2.2. Przykład chwytaczy
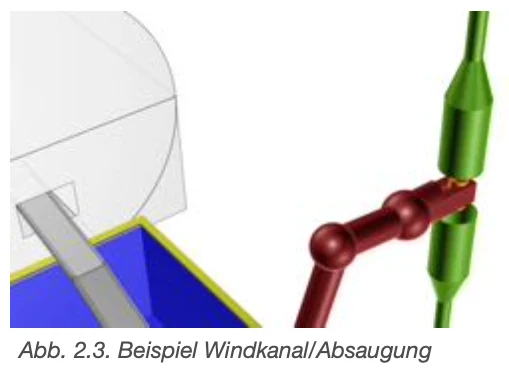
Próbka badana jest obracana przez robota i utrzymywana w rodzaju tunelu / ekstrakcji wiatru (zob. rysunek 2.3).
Etap roboczy 3 (badanie chipów i typu)
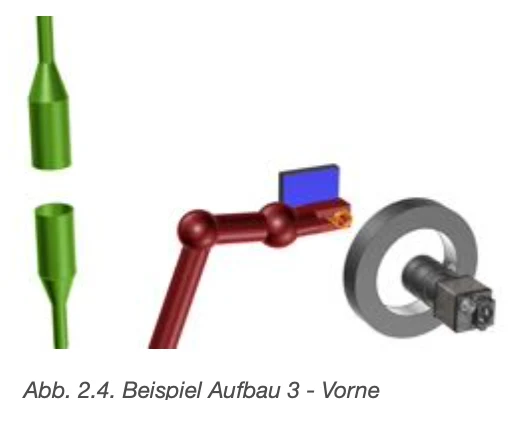
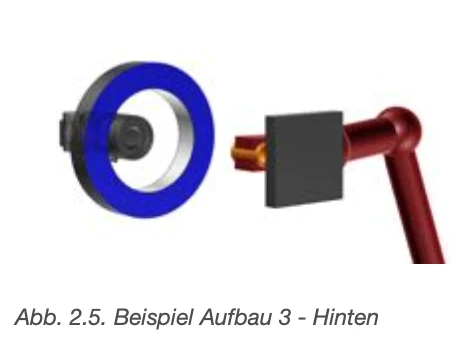
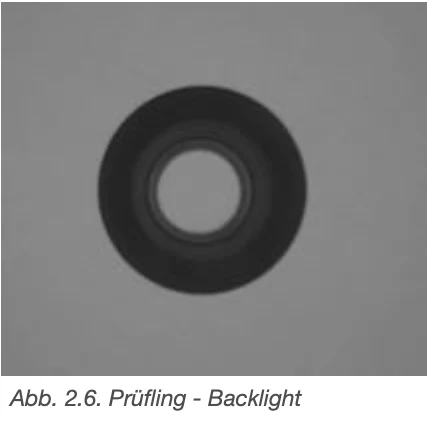
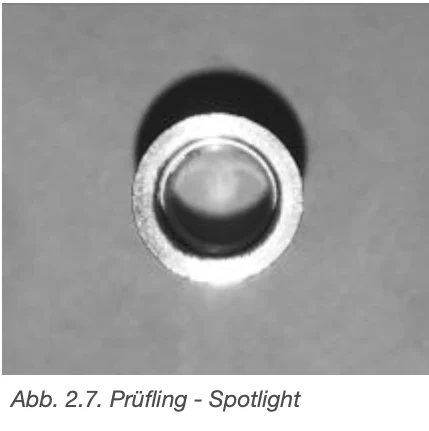
Część testowa jest obracana przez robota i trzymana przed kamerą. W tym miejscu określa się typ ze światłem odbitym i sprawdza się, czy chipy w próbce badanej (proces na bok) są sprawdzane (zob. rysunek 2.4.-2.7).
Etap roboczy 4 (montaż)
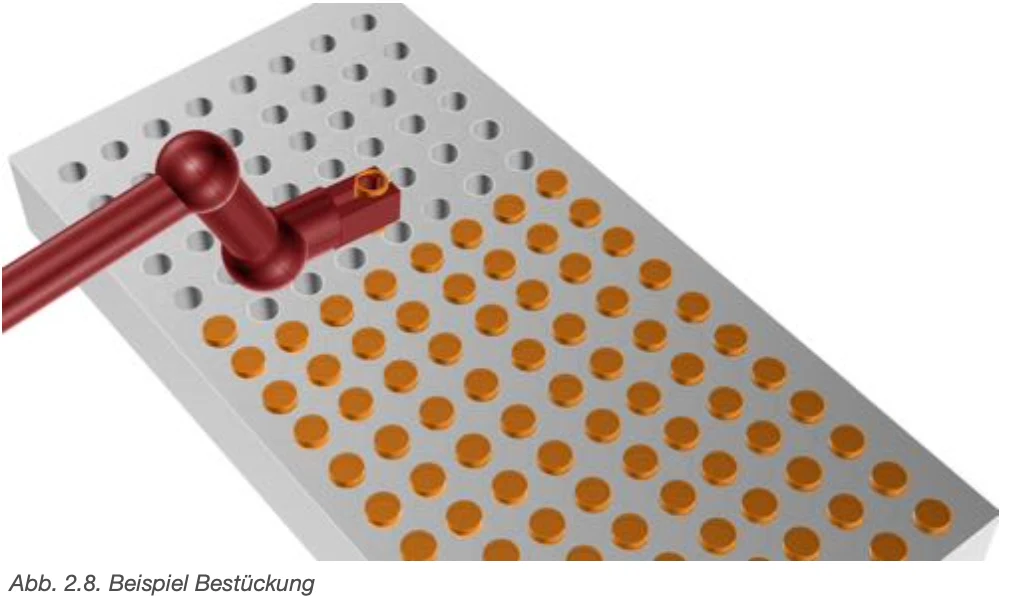
W zależności od obrotu próbki testowej, jest ona teraz umieszczona w skrzynce transportowej. W tym samym czasie robot pamięta, gdzie umieścił już próbki testowe i zawsze zajmuje następne gniazdo (zob. rysunek 2.8.)
Kiedy skrzynka transportowa jest pełna, podaje się komunikat / sygnał i pracownik musi zmienić pole lub otwiera suwak, a nowe puste pudełko przesuwa się do przodu w celu montażu.
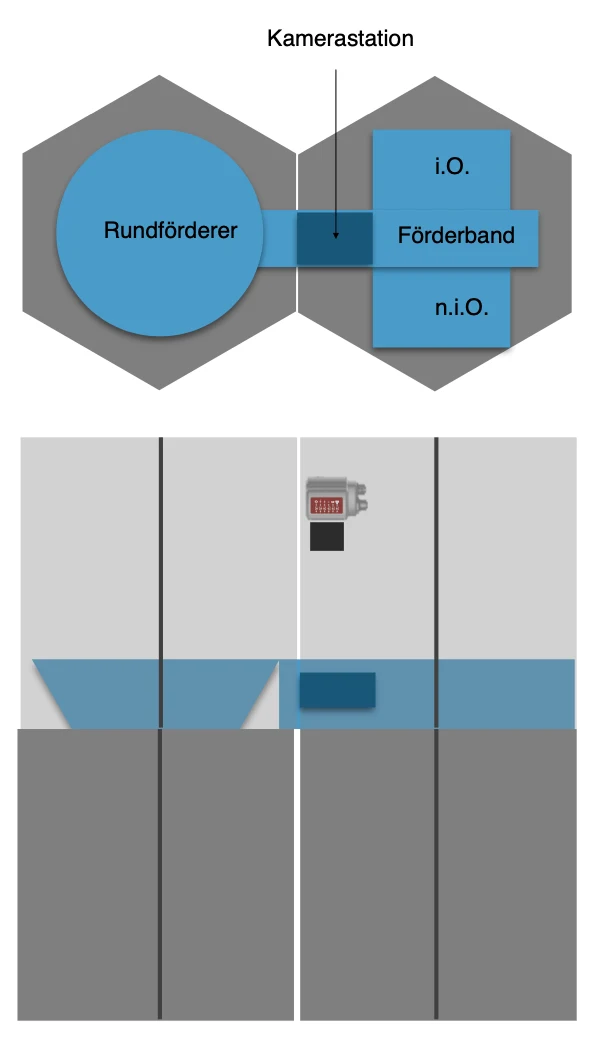
Stacja 2
Części obrotowe są wlane do pojemnika transportującego. Z tego garnka będziesz w stanie
taśma przenośnika, która przenosi ją obok stacji kamer.
Na tej stacji, części są sprawdzane pod kątem średnicy i długości i sortowane na dobre i złe części przez miękkie.
Ponadto, dobre części są liczone tak, że worek może być zamknięty po 500 sztuk każdy.
Wniosek o wydanie niniejszego wniosku →