
Archivio per la pubblicazione
Produzione e controllo qualità di componenti torniti per l’automotive
Indagine su un'applicazione o una conferenza pubblicata dall'archivio CRETEC.
Contenuto dell'archivio: L'informazione si riferisce allo stato della pubblicazione originale. Si prega di coordinare l'esecuzione corrente, la portata dei servizi e la disponibilità con CRETEC.
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
 Ingrandisci l'immagine ↗
Produzione e controllo qualità di componenti torniti per l’automotive
Tipo di progetto:
Automatisation
Data
2019
1 Requisito
Il cliente produce parti complesse di tornitura e fresatura con macchine. Per un cliente automobilistico, le parti trasformate, dopo che sono cadute dal centro di tornitura / mulino in un bagno refrigerante, ora devono essere rimosse completamente automaticamente, essiccate e controllate. Inoltre, queste parti girate devono essere ricontrollate in una stazione separata per il tipo corretto e il numero di pezzi dopo l'argenteria.
Station1:
Il controllo deve essere effettuato su: - diametro corretto
- Libertà di scheggiatura
- Lunghezza corretta
Una di queste macchine sarà ora automatizzata, dalla tornitura al confezionamento. Ogni settimana, circa 20.000 parti prodotte sulla macchina.
Lo sfondo dell'automazione è che i campioni di prova sulla macchina vengono rispediti / danneggiati più spesso, perché ci sono tipi presumibilmente errati nelle consegne. Per questo motivo, l'ordinamento attualmente fa un dipendente di 1,5.
Al fine di spostare l'obbligo di prova a lato del cliente. Se il cliente richiede un protocollo di prova per il processo di produzione.
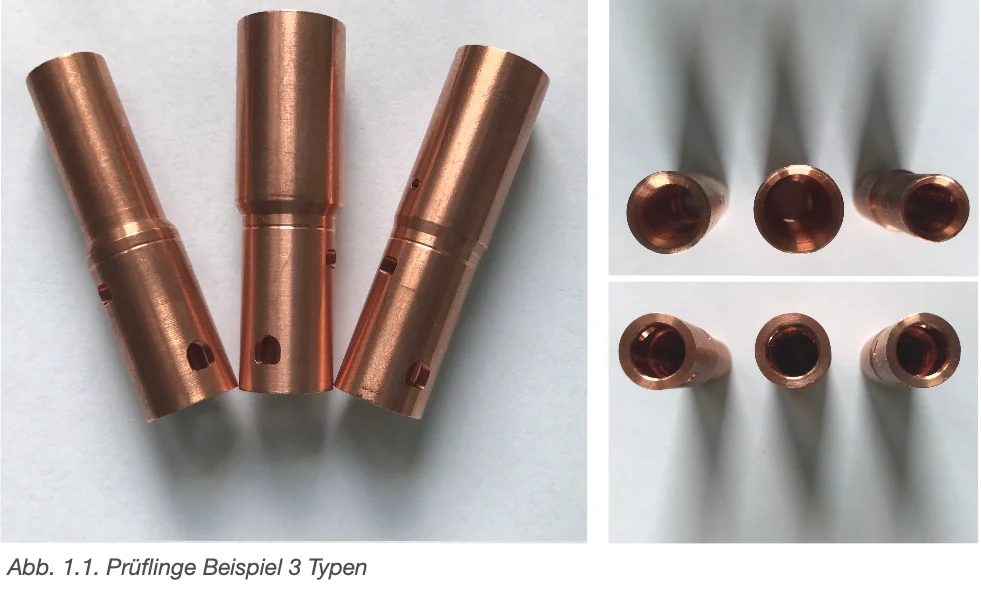
Per quanto riguarda i campioni di prova per se, va detto che differiscono solo su un lato di diametro e sulla corrosione interna esterna. Questi parametri devono essere utilizzati anche per determinare e ordinare il tipo (cfr. figura 1.1).
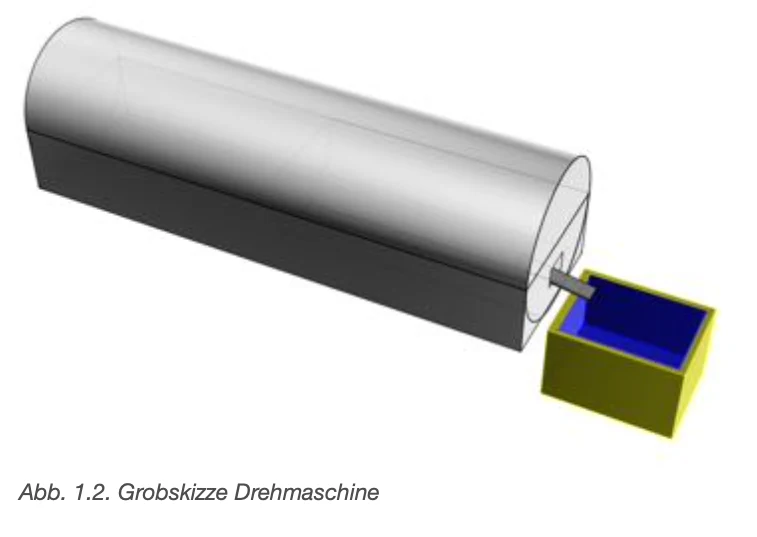
La situazione attuale del processo di fabbricazione è la seguente. Nella figura 1.2. è possibile vedere la costruzione ruvida della macchina. Quando i campioni di prova sono stati ruotati, cadono in una piccola scatola gialla con liquido (passo di lavoro 1).
Il campione di prova viene poi rimosso da un lavoratore, soffiato a secco (punto 2) e allo stesso tempo controlla se ci sono chip all'interno (fase di lavoro 3). Successivamente, il lavoratore equipaggia una scatola di trasporto predefinita (passo di lavoro 4) con i campioni di prova (prevenzione dei graffi).
Questo ora va all'argento.
Stazione 2
Qui, le parti girate sono restituiti in sacchetti di 500 pezzi imballati come materiale di rinfusa. Al momento, vengono inseriti manualmente in un calibro di controllo per controllare il tipo e l'altezza delle parti trasformate. Vengono poi contati e riconfezionati in una borsa.
Stazione 1
Fase di lavoro 1 (rimozione)
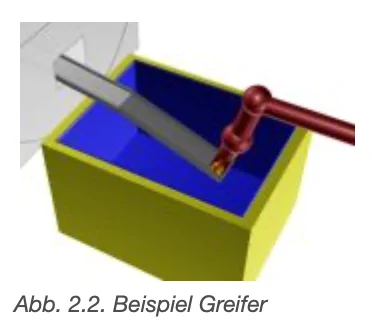
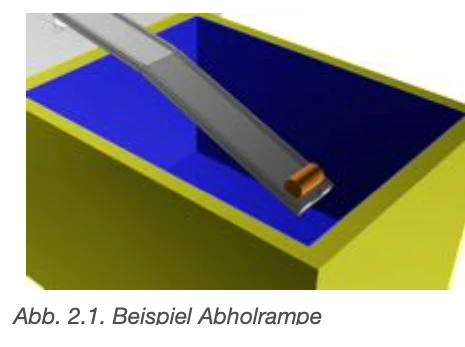
Questo deve essere risolto in modo tale che i campioni di prova atterrano in una posizione definita nell'acqua in modo da poter essere afferrati da un robot (vedi Figura 2.2). Ad esempio, si potrebbe creare una rampa con un recesso in modo che il pezzo di prova rotola ad una fermata e poi si trova sulla parete in modo definito. (Vedi Figura 2.1.)
Fase di lavoro 2 (asciugatura)
Fig. 2.2. Esempio di pinze
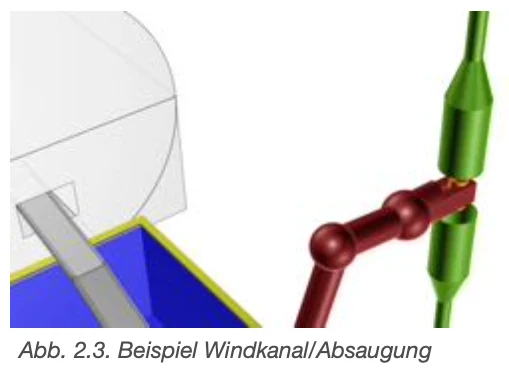
Il campione di prova è ruotato dal robot e tenuto in un tipo di tunnel/estrazione del vento (vedi Figura 2.3).
Passo di lavoro 3 (chip e test di tipo)
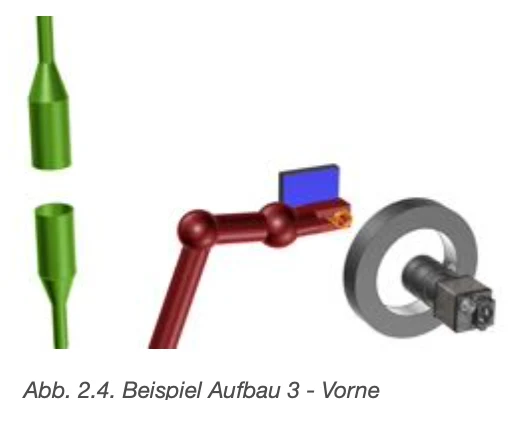
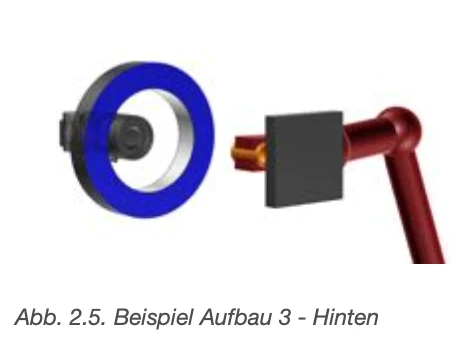
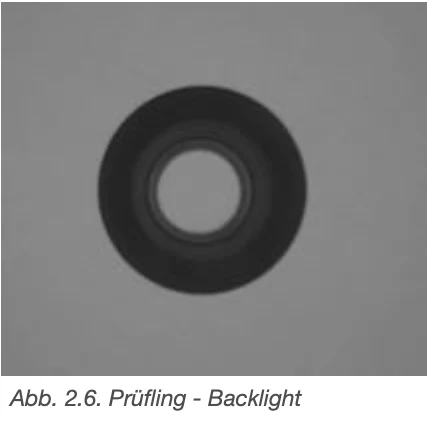
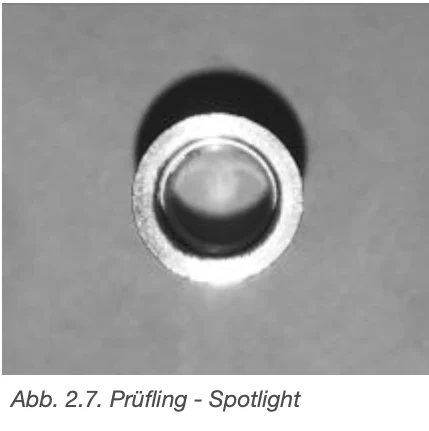
Il pezzo di prova è ruotato dal robot e tenuto davanti alla telecamera. Qui, il tipo con luce riflessa è determinato e se i chip nel campione di prova (processo per lato) sono controllati (vedi Figura 2.4.-2.7).
Fase di lavoro 4 (assembly)
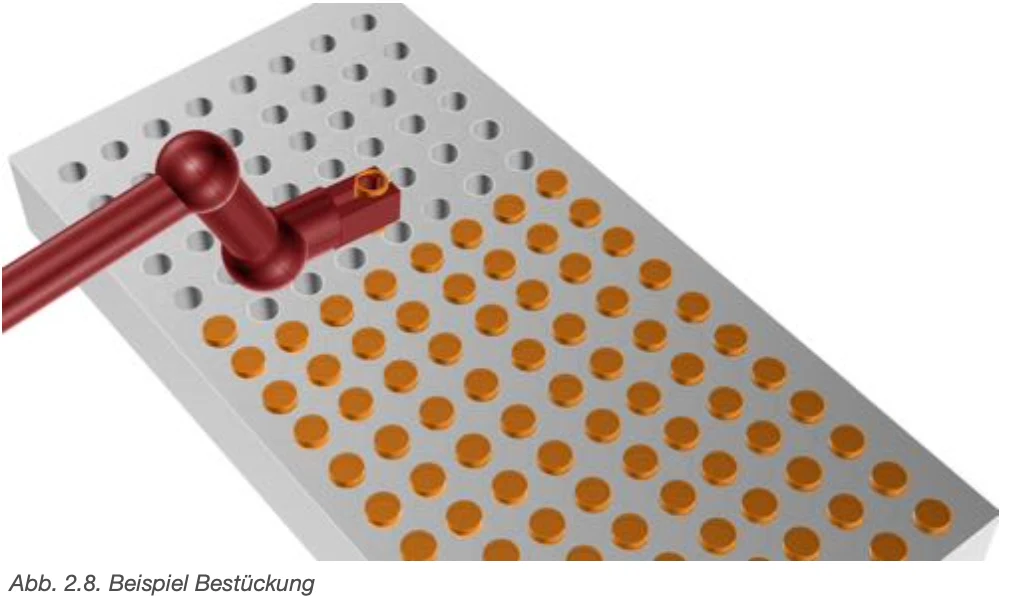
A seconda della rotazione del campione di prova, è ora collocato nella scatola di trasporto. Allo stesso tempo, il robot ricorda dove ha già messo campioni di prova e prende sempre il nido successivo. (Vedi Figura 2.8.)
Quando la scatola di trasporto è piena, viene dato un messaggio / segnale e il dipendente deve cambiare la casella o un cursore si apre e una nuova scatola vuota si muove in avanti per l'assemblaggio.
Stazione 2
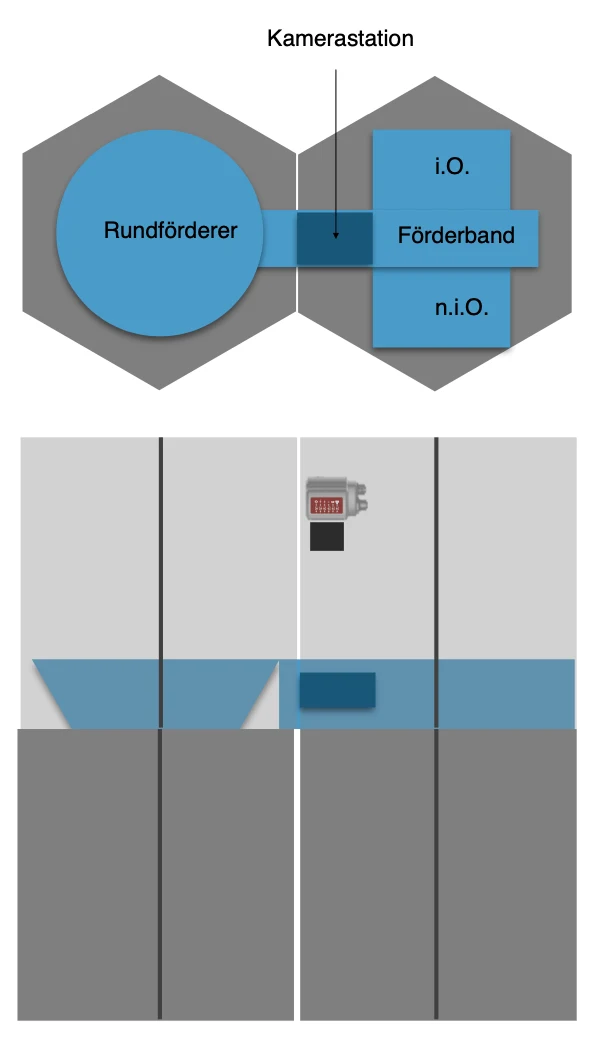
Le parti rotanti vengono versate in un vaso di trasporto. Da questo piatto sarete in grado di
nastro trasportatore che lo trasporta oltre una stazione della macchina fotografica.
A questa stazione, le parti sono controllate per diametro e lunghezza e ordinati in parti buone e cattive tramite una morbida.
Inoltre, le parti buone sono contati in modo che la borsa può essere chiusa dopo 500 pezzi ciascuno.
Richiesta di questa applicazione →