
Archivo de publicación
Fabricación e inspección de calidad de piezas torneadas para automoción
Insight into a published application or lecture from the CRETEC archive.
Contenido del archivo: La información se refiere al estado de publicación original. Coordinar la ejecución actual, el alcance de los servicios y la disponibilidad con CRETEC.
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
 Ampliar la imagen ↗
Fabricación e inspección de calidad de piezas torneadas para automoción
Tipo de proyecto:
Automatisation
Fecha
2019
1 Requisitos
El cliente fabrica piezas complejas de torneado y fresado con máquinas. Para un cliente automotriz, las piezas convertidas, después de haber caído del centro de torneado/incrustación en un baño refrigerante, ahora se eliminarán completamente automáticamente, secado y comprobado. Además, estas piezas giradas deben ser revisadas de nuevo en una estación separada para el tipo correcto y el número de piezas después del plateado.
Estación 1:
El control debe realizarse en: - diámetro correcto
- Libertad de chipping
- Longitud correcta
Una de estas máquinas se automatizará ahora, desde la vuelta al embalaje. Cada semana, aproximadamente 20.000 piezas producidas en la máquina.
El fondo de la automatización es que los especímenes de prueba en la máquina se envían de nuevo / fallan más a menudo, porque hay tipos presuntamente incorrectos en las entregas. Por esta razón, la clasificación actualmente hace un empleado de 1,5.
Para cambiar la obligación de la prueba al lado del cliente. Si el cliente requiere un protocolo de prueba para el proceso de producción.
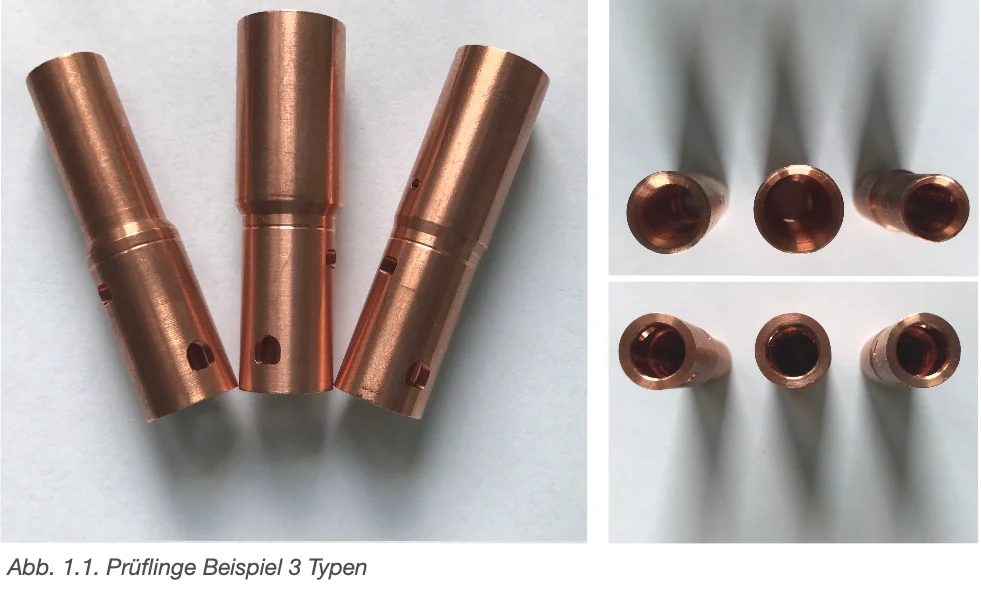
Con respecto a los especímenes de prueba per se, debe decirse que difieren sólo en un lado de diámetro y en la corrosión interna externa. Estos parámetros también se utilizarán para determinar y clasificar el tipo (véase la Figura 1.1).
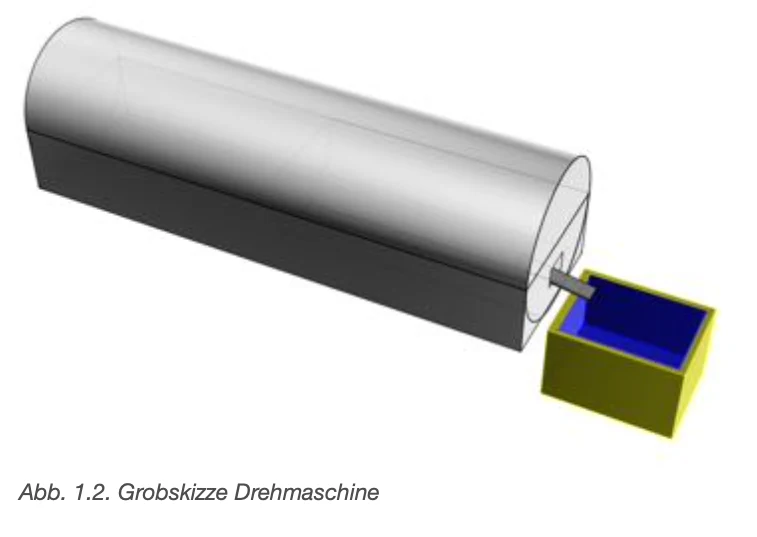
La situación real del proceso de fabricación es la siguiente. En la Figura 1.2 se puede ver la construcción áspera de la máquina. Cuando los especímenes de prueba han sido rotados, caen en una pequeña caja amarilla con líquido (paso de trabajo 1).
El espécimen de prueba es removido por un trabajador, secado (paso de trabajo 2) y al mismo tiempo comprueba si hay chips en el interior (etapa de trabajo 3). Posteriormente, el trabajador equipa una caja de transporte predefinida (paso de trabajo 4) con los especímenes de prueba (prevención de rasguños).
Esto va ahora a la plata.
Estación 2
Aquí, las piezas giradas se devuelven en bolsas de 500 piezas empaquetadas como material a granel. En este momento, se insertan manualmente en un aprendiz para comprobar el tipo y la altura de las partes convertidas. Luego son contados y reempaquetados en una bolsa.
Estación 1
Paso de trabajo 1 (removalación)
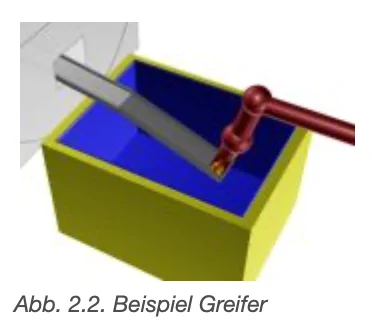
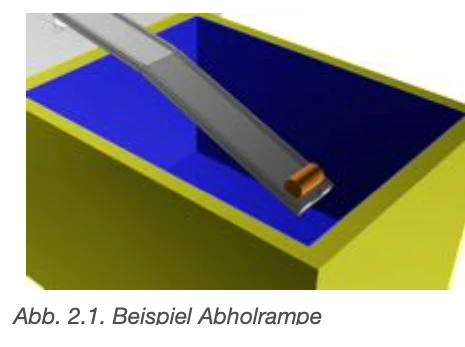
Esto debe resolverse de tal manera que los especímenes de prueba aterrizan en una posición definida en el agua para que puedan ser agarrados por un robot (véase la Figura 2.2). Por ejemplo, usted podría crear una rampa con un receso para que la pieza de prueba rode a una parada y luego se acostaría en la pared de una manera definida. (Ver Figura 2.1.)
Etapa de trabajo 2 (secado)
Fig. 2.2. Ejemplo de empuñaduras
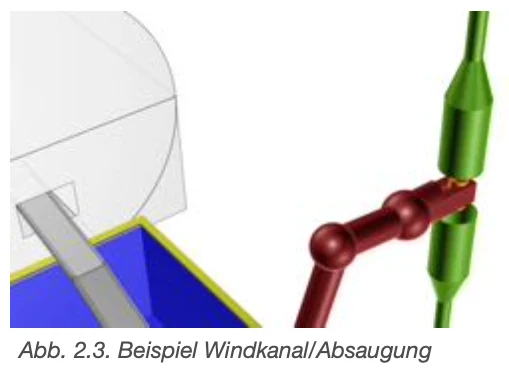
El espécimen de prueba es rotado por el robot y mantenido en un tipo de túnel/extracción del viento (ver Figura 2.3).
Paso de trabajo 3 (prueba de chip y tipo)
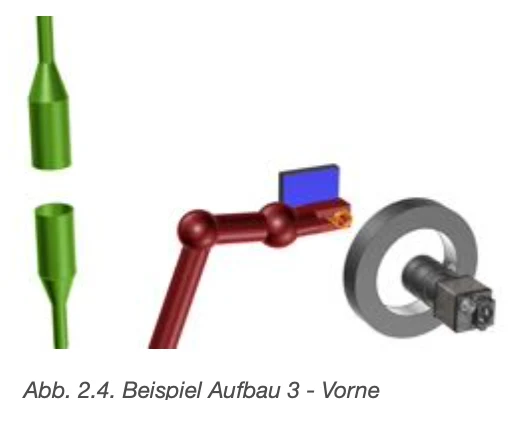
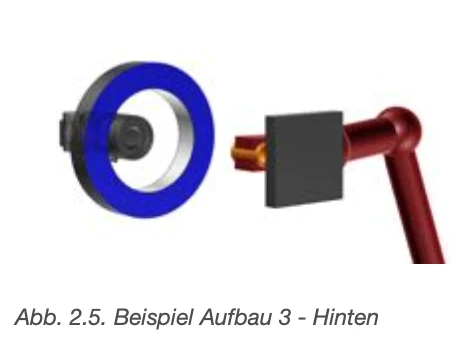
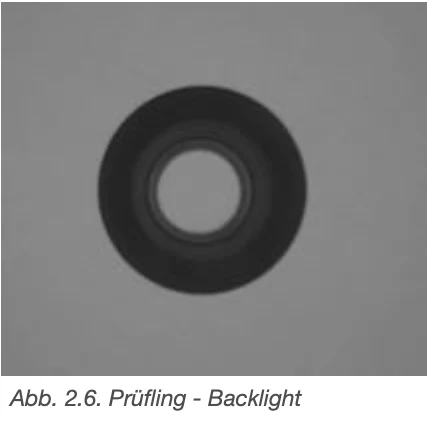
La pieza de prueba está rota por el robot y se mantiene frente a la cámara. Aquí se determina el tipo con luz reflejada y si las fichas en el espécimen de prueba (proceso por lado) son verificadas (ver Figura 2.4.-2.7).
Etapa de trabajo 4 (semencia)
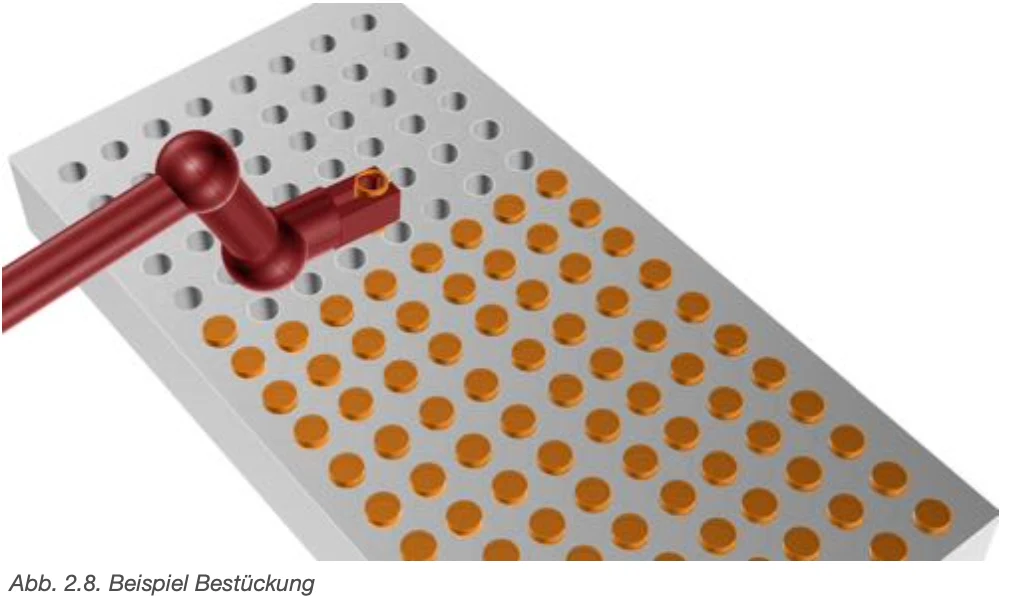
Dependiendo de la rotación del espécimen de prueba, ahora se coloca en la caja de transporte. Al mismo tiempo, el robot recuerda donde ya ha colocado muestras de prueba y siempre toma el siguiente nido. (Ver Figura 2.8.)
Cuando la caja de transporte está llena, se da un mensaje/signal y el empleado tiene que cambiar la caja o se abre una barra deslizante y una nueva caja vacía avanza hacia adelante para el montaje.
Estación 2
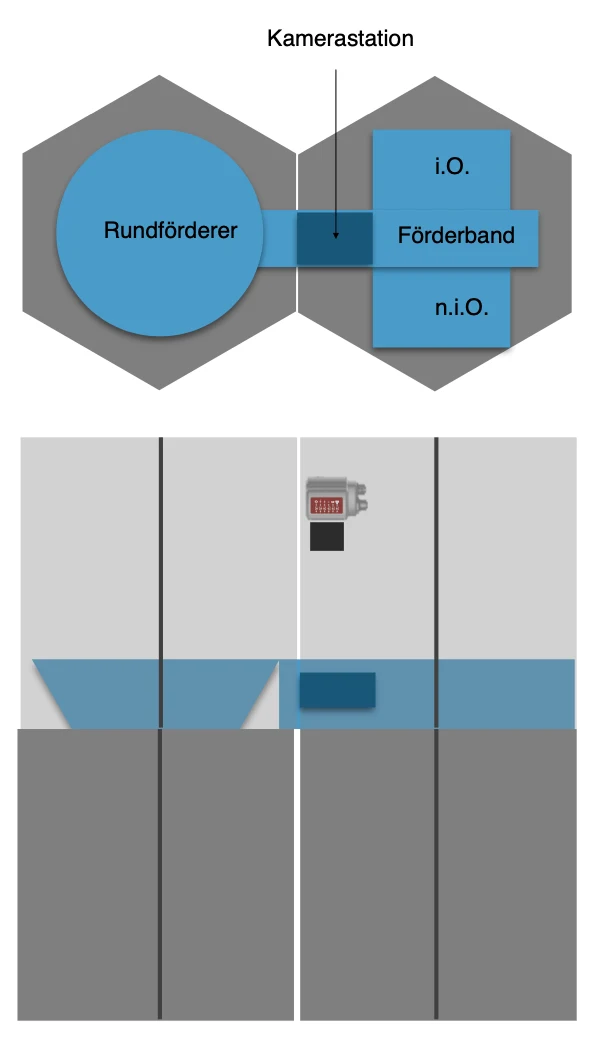
Las partes rotativas se vierten en una olla transportadora. Desde esta olla podrás
cinta transportadora que lo transmite más allá de una estación de cámara.
En esta estación, las partes se comprueban por diámetro y longitud y se clasifican en piezas buenas y malas a través de una suave.
Además, las partes buenas se cuentan para que la bolsa pueda cerrarse después de 500 piezas cada una.
Solicitud para esta aplicación →