Gleiche Kriterien in jeder Schicht
Definierte Prüfrezepte schaffen einheitliche Bewertungsmaßstäbe über Bediener- und Schichtwechsel hinweg.
 Projekt anfragen ↗
QBIC Wheels · Gigapixel EOL Inspection
QBIC Wheels von CRETEC GmbH prüft Guss- und Schmiederäder auf Kratzer, Lackfehler, Einschlüsse, Poren und Verschmutzungen. Das System eignet sich für lackierte, glanzgedrehte, polierte und rohe Aluminiumoberflächen.
Die verlinkte Broschüre enthält einen früher veröffentlichten Praxiswert. Die aktuellen Zell- und Linientakte sind auf dieser Seite beschrieben.
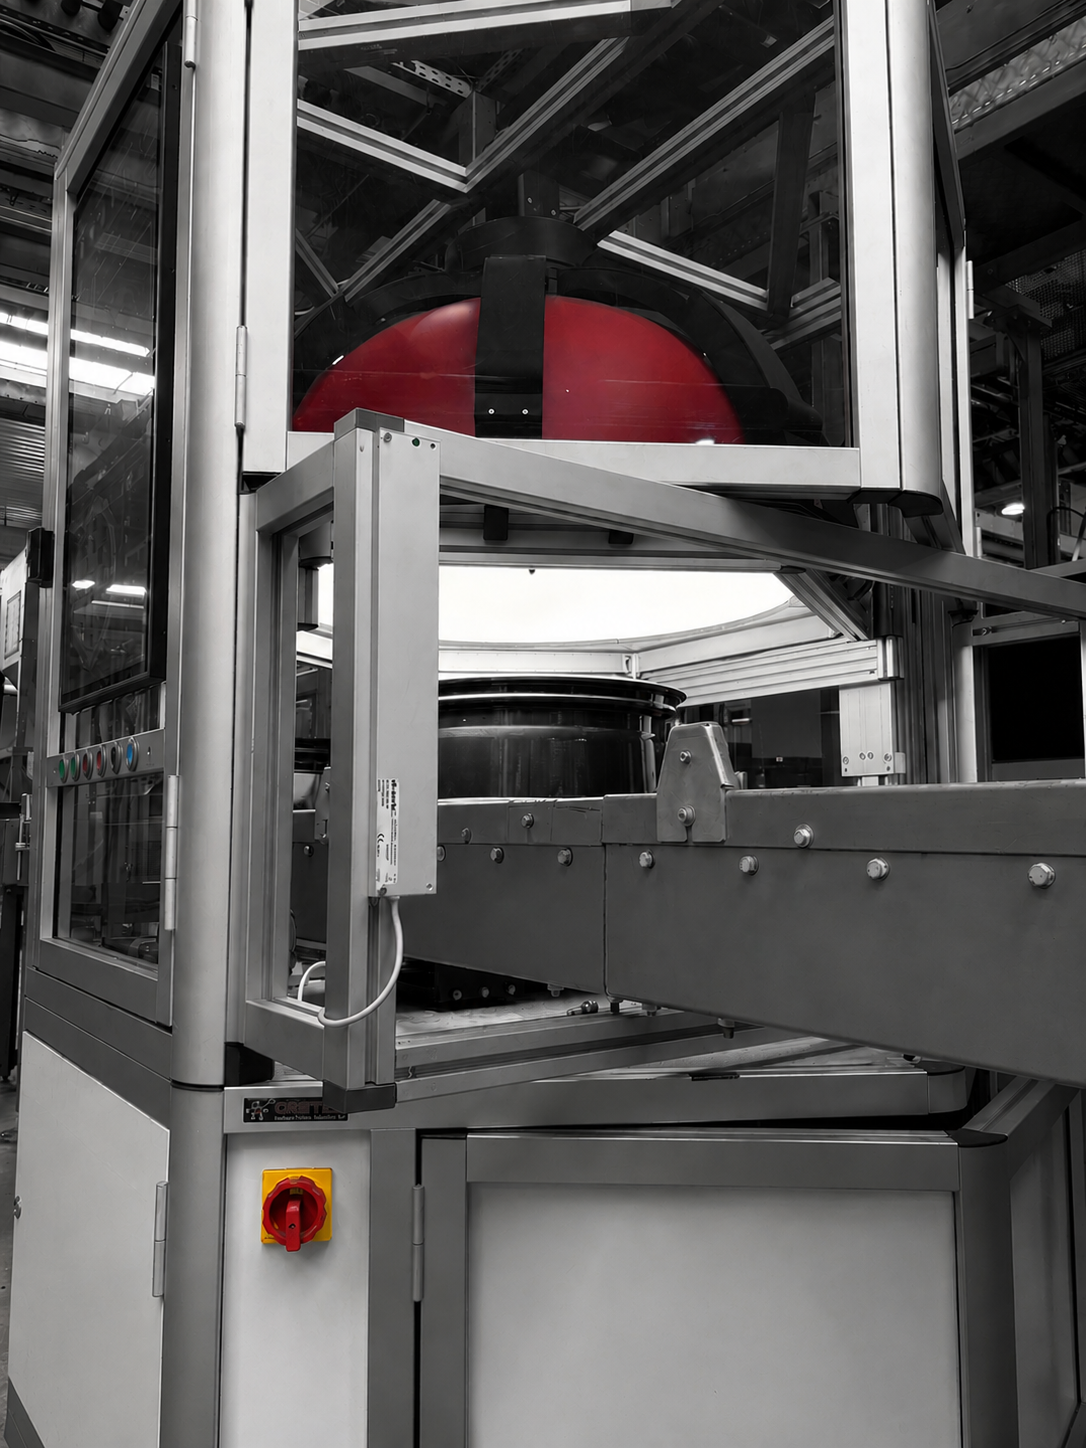
QBIC Wheels in Bewegung
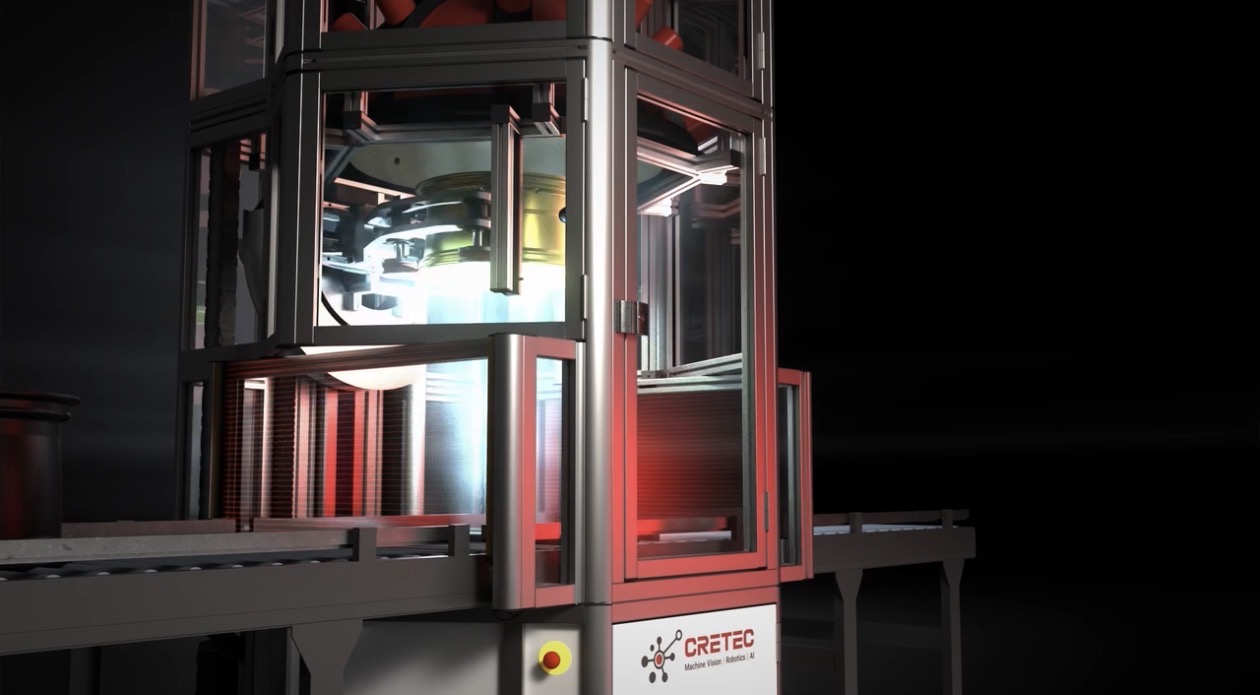
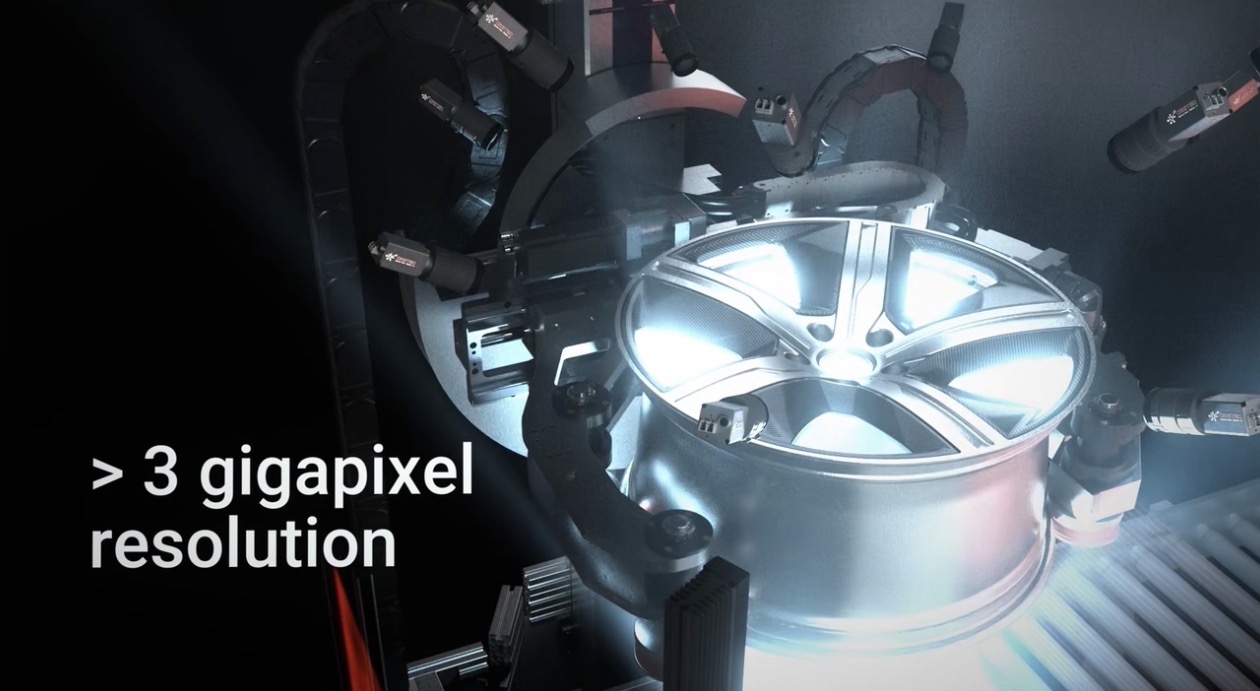
QBIC Wheels · 3D-Detailansichten
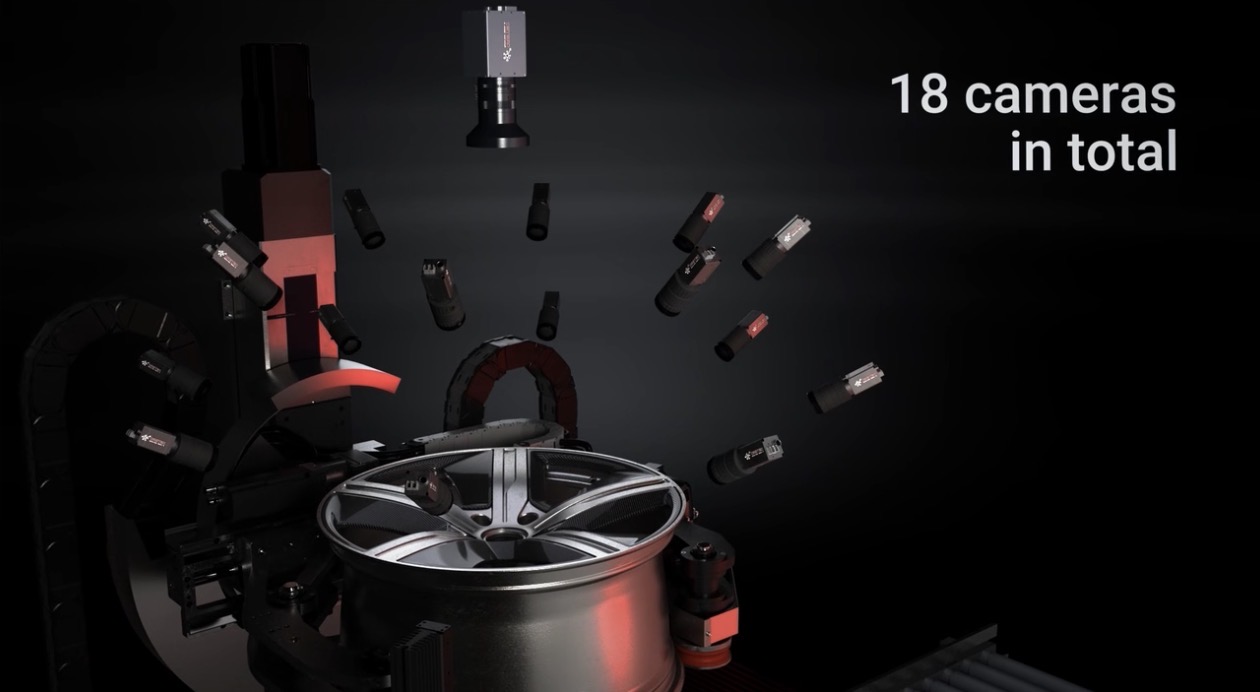
Einblicke in die Prüfzelle, die Bildaufnahme am Rad und die Anordnung der Kameras.
Die Aufgabe
Reflexionen, unterschiedliche Designs und schwer einsehbare Bereiche machen die Sichtprüfung von Aluminiumrädern anspruchsvoll. Gleichzeitig muss die Entscheidung im Produktionstakt fallen.
QBIC Wheels verbindet abgestimmte Kameraperspektiven, kontrollierte Beleuchtung und KI-Auswertung. Die Bewertung folgt definierten Prüfkriterien und liefert eine Grundlage für nachvollziehbare Qualitätsentscheidungen.
QBIC Wheels
Fehlergrenzen, Erkennungsleistung und Pseudofehler werden anhand repräsentativer Räder und vereinbarter Qualitätskriterien bewertet. Die Prüfung jedes Rades ist keine Zusage einer hundertprozentigen Fehlererkennung.
Der Prüfablauf
Vier Schritte verbinden das Bauteil mit einer dokumentierten Entscheidung.
Das Rad wird in den Prüfbereich transportiert. Bauteilzuordnung und Prüfrezept werden mit dem Linienkonzept abgestimmt.
Mehrere Kameraperspektiven und definierte Beleuchtung erzeugen die Bilddaten für die vereinbarten Prüfbereiche.
Die Bildauswertung lokalisiert und klassifiziert relevante Merkmale anhand der festgelegten Fehlerklassen.
Das Prüfergebnis wird an die Liniensteuerung übergeben. Dokumentation und Rückverfolgbarkeit werden projektspezifisch eingebunden.
Industrielle Integration
Ein Prüfsystem muss optisch, mechanisch und steuerungstechnisch zusammenpassen. Deshalb betrachten wir die gesamte Anwendung.
Der Nutzen
Ziel ist eine verlässliche Prüfung mit weniger manueller Routine und einer besseren Datenbasis für die Qualitätssicherung.
Definierte Prüfrezepte schaffen einheitliche Bewertungsmaßstäbe über Bediener- und Schichtwechsel hinweg.
Relevante Abweichungen sollen vor der Auslieferung erkannt werden. Erkennungsleistung und Pseudofehler werden am Prüfteilesatz bewertet.
Bilddaten und Prüfergebnisse unterstützen die Ursachenanalyse und die Abstimmung zwischen Produktion und Qualitätssicherung.
Ja. QBIC Wheels prüft Aluminiumräder aus beiden Fertigungsverfahren, von 14 bis 26 Zoll und bis 30 kg Radgewicht.
Lackierte, glanzgedrehte, polierte und rohe Oberflächen. Die Prüfung umfasst Vorderseite, Rückseite, Felgenbett und Speichenzwischenräume.
Eine Zelle hat eine Taktzeit von 10 Sekunden. Mehrere parallel arbeitende Zellen erhöhen den Gesamtdurchsatz. Mit geeigneter Linienauslegung sind 5 Sekunden oder kürzere Abstände zwischen geprüften Rädern möglich.
KI-Erkennung und regelbasierte Vermessung werden kombiniert. Fehlerklassen, zulässige Größen und OEM-Regeln werden mit Ihrem Qualitätsmanagement festgelegt und an Referenzrädern bewertet.
10 Sekunden pro Zelle entsprechen rechnerisch bis zu 360 Rädern pro Stunde. Zwei parallele Zellen ermöglichen rechnerisch bis zu 720 Räder pro Stunde. Die tatsächliche Linienleistung hängt von Zuführung, Übergabe und Verfügbarkeit ab.
Der nächste Schritt
Für den Einstieg helfen uns Radgrößen und Varianten, Beispiele relevanter Fehler sowie Ihr Zieltakt und das geplante Linienlayout.
QBIC Wheels anfragen ↗